
Profab Machine は、寧波にある自社工場でステンレス鋼部品を検査します。そこでは専任の QC チームが寸法、ねじ山、表面仕上げを図面と照合してチェックします。当社の ISO 9001 認定品質システムは、あらゆる注文をカバーします。ロックウェル硬度の測定値はご要望に応じて入手可能です。塩水噴霧、組成、引張、CMM レポートは、ご要望に応じて当社の生産ネットワークを通じて手配できます。
QC チームは、工場で寸法、ねじ、表面仕上げをチェックします。ご要望に応じて硬度試験も可能です。臨床検査は、ご要望に応じて当社の生産ネットワークを通じて手配されます。
ノギス、マイクロメーター、ゲージは、各重要な寸法を図面と比較します。
お願いできます寸法検査報告書
ゴー/ノーゴーゲージは、図面上のねじの吹き出しをチェックします。
お願いできますゲージを通過する糸
図面メモまたは承認されたサンプルと照らし合わせて目視チェックすることで、不動態化および電解研磨された部品がカバーされます。
お願いできます部品とサンプルの比較
在庫に付属する証明書がグレードと照合されます。保留サンプルは工場に保管されます。
お願いできますご注文のグレードからカットした部品
サンプルに対するロックウェル硬度試験、次にバッチに対するロックウェル硬度試験。
お願いできます注文
CMM 測定は、ゲージでは到達できない GD&T 機能をカバーします。
お願いできますCMM 次元レポート
バッチからのサンプルに対して組成分析と引張試験が実行されます。
お願いできますサンプルのテストレポート
塩水噴霧テストでは、完成した部品を塩霧に一定時間さらします。
お願いできます塩水噴霧試験レポート
RoHS テストは、ロッドエンドベアリング サンプルの 2024 テストと同様に、EU 指令に従います。
お願いできますRoHS テストレポート
8 つの機器は、上記の寸法、表面、材質、腐食のチェックをカバーします。各カードには、その機器が何を測定するのか、そしてどこで利用できるのかが記載されています。
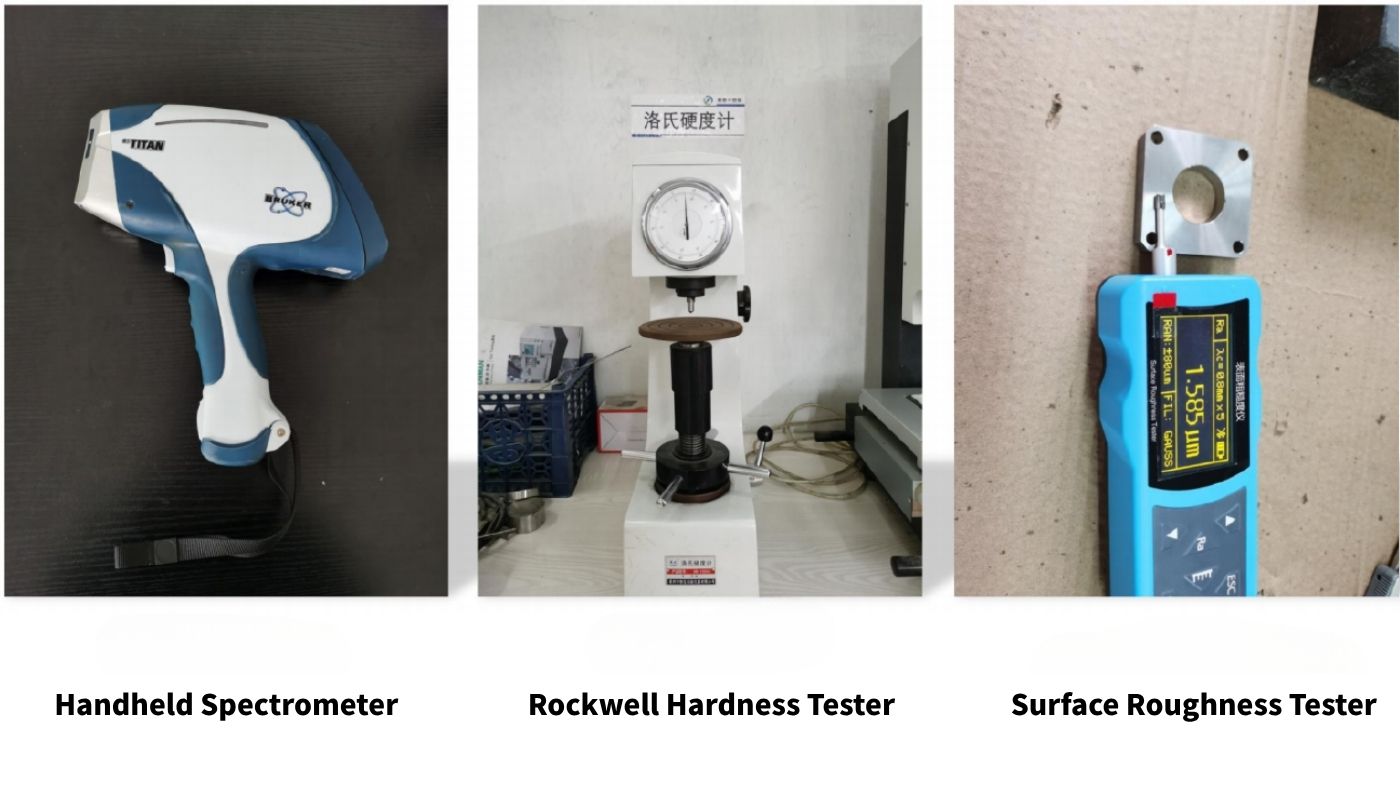
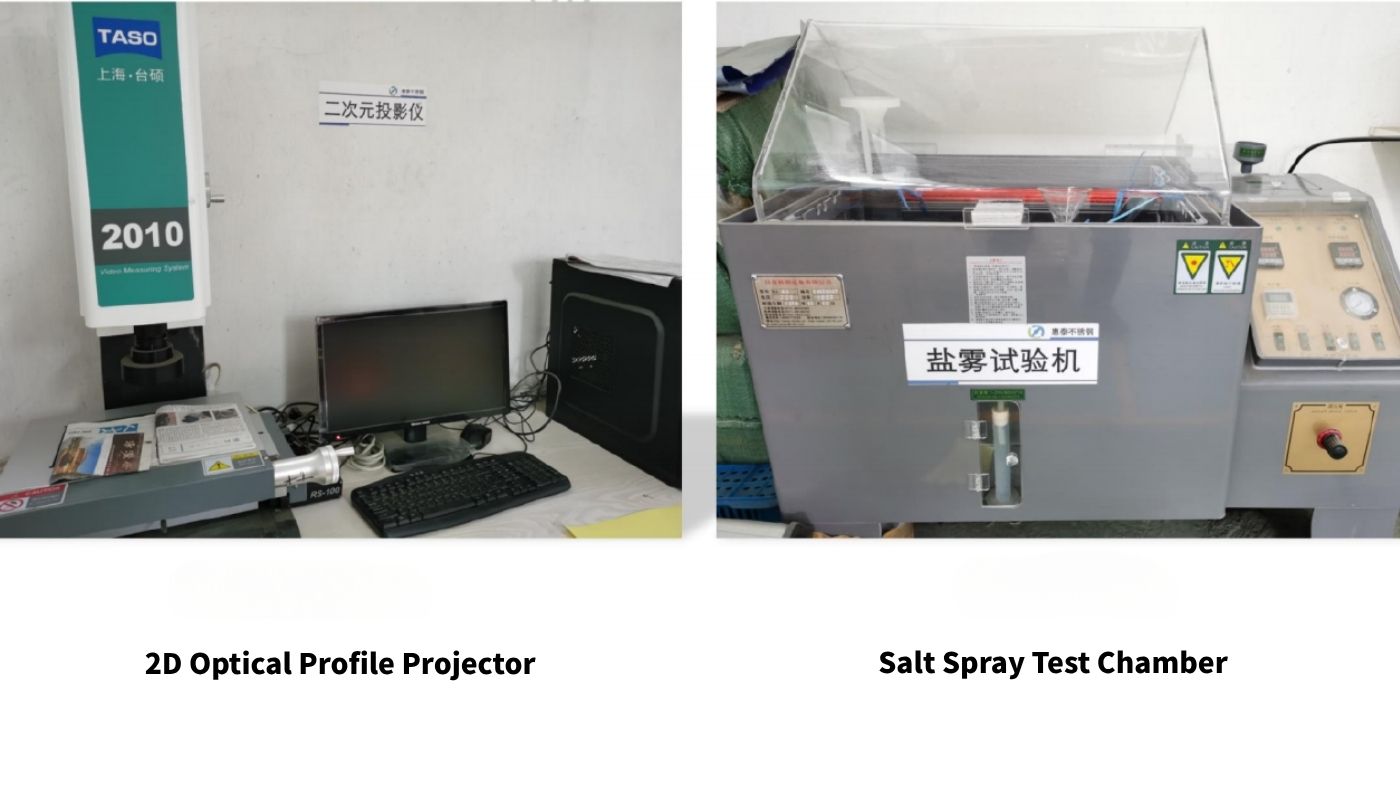
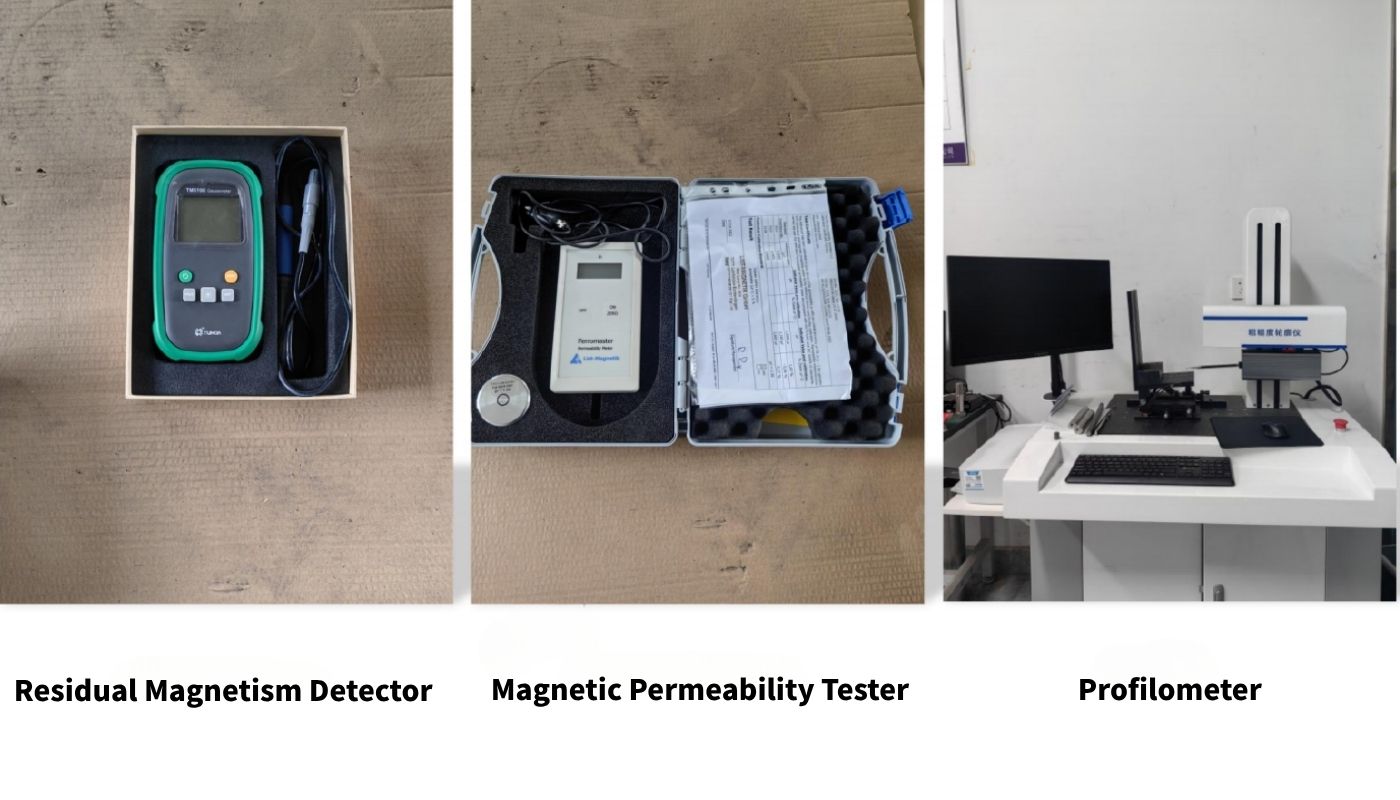
示されている機器は、当社の生産ネットワークを通じて入手できます。リクエストに応じて、それらのいずれかからのレポートが手配され、注文時に見積もられます。
以下のレポートは、見積リクエストに記載すると部品と一緒に発送できます。次に、見積書では各レポートとそのリードタイムに名前を付けます。
マークした重要な寸法の測定値。
サンプルとバッチのロックウェル値。
サンプルまたは最初の成形品の GD&T 特徴を測定しました。
暴露時間とその後の部品の状態。
バッチから切り出したサンプルの結果。
2024 年の文書のコピー、またはリクエストに応じて新しいテスト。
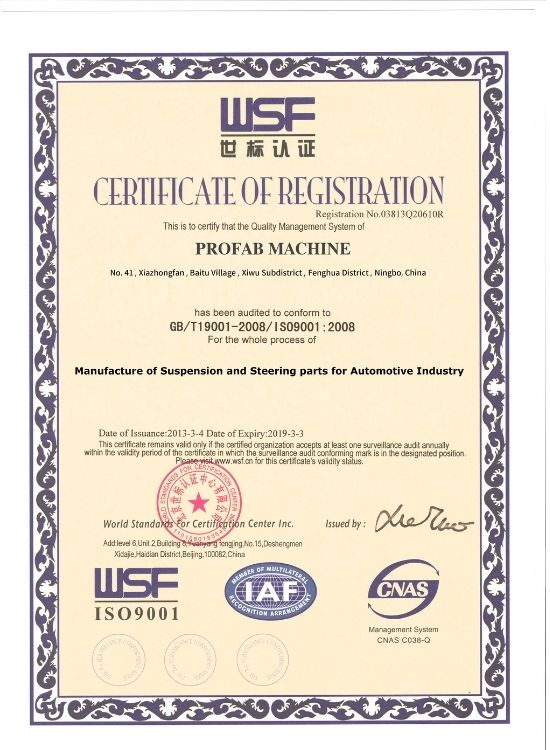
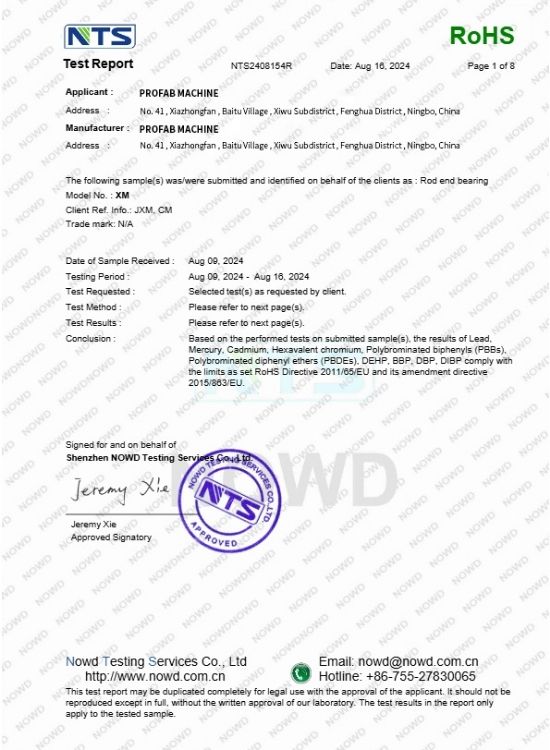
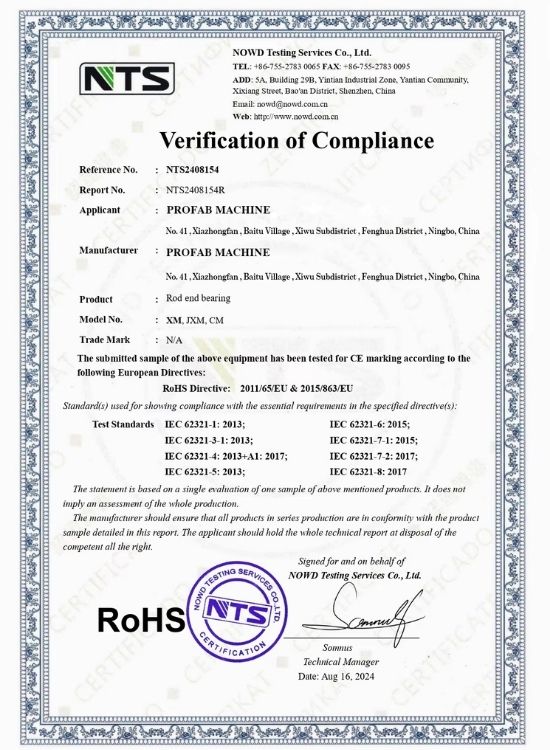
リクエストに応じてコピーを入手できます。 2 つの RoHS 文書は 2024 年にテストされた ロッドエンドベアリング サンプルをカバーしており、ISO 9001 証明書は当社の品質管理システムをカバーしています。
図面上の 4 つのメモにより、QC チームは見積が発行される前にすべてのチェックを計画できます。
見積書には、注文に付属するすべての小切手とレポートがリストされます。カスタム CNC パーツ
バイヤーは通常、最初の図面を送信する前に、テストやレポートについて次のような質問をします。
はい。塩水噴霧試験は、ご要望に応じて当社の生産ネットワークを通じて手配され、試験レポートはご注文に同梱されます。見積もりリクエストに仕上げと露出時間の名前を指定し、見積もりに両方が含まれるようにします。
はい。 CMM 寸法レポートは、主に GD&T 機能を備えた部品について、当社の生産ネットワークを通じてリクエストに応じて手配されます。図面上でそれらのフィーチャをマークすると、レポートの引用リストが表示されます。
はい。組成分析と引張試験は、ご要望に応じて当社の生産ネットワークを通じて、バッチからカットされたサンプルに対して手配できます。レポートにはテストされたサンプルが含まれているため、どのグレードと条件をテストするかを示します。
ロックウェル硬さ試験機は、圧子を一定の荷重で部品に押し込み、へこみの深さによって値が得られます。硬度試験はご要望に応じてご利用いただけます。17-4PH などの硬化部品が最も重要です。
いいえ。どちらの材種もオーステナイト系であり、冷間加工によりどちらかが弱磁性になる可能性があります。磁石では分離できないため、成分分析または材料証明書を確認してください。
QC チームは、ノギス、マイクロメーター、ねじゲージを使用し、図面や承認済みのサンプルと視覚的に比較します。重要な特徴は最初の製品で測定され、梱包前に再度測定されます。
テストによって異なります。当社の生産ネットワークを通じてテストを手配すると、スケジュールに日数がかかり、価格が追加されます。見積もりリクエストにそれぞれをリストすると、見積もりには時間とコストが一緒に表示されます。
当社の ロッドエンドベアリング サンプルは、2024 年に独立した研究所によって EU RoHS 指令に照らしてテストされました。リクエストに応じて文書のコピーが入手可能で、他の部品の RoHS テストもリクエストに応じて手配できます。
重要な寸法をマークし、必要なテストをリストします。エンジニアは見積を出す前に図面をレビューします。
当サイトの運営、利用状況の測定、関連性の高い広告の表示のために Cookie を使用しています。すべての Cookie を承諾、必須以外の Cookie をすべて拒否、またはカテゴリごとに選択できます。 プライバシーポリシー