
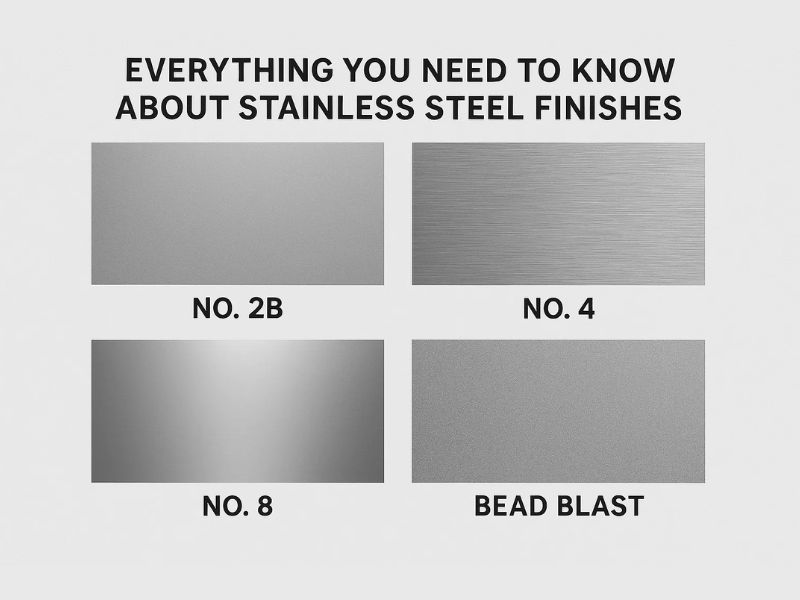
ステンレス鋼の仕上げは製造の最終ステップであり、部品の外観を変えるだけではありません。表面粗さを設定し、部品がどれだけ腐食に耐え、汚染を防ぎ、取り扱いに耐えられるかを決定します。適切な仕上げは、部品がどこに配置されるかによって異なります。食品工場のタンク内部には、装飾的な手すりとはまったく異なるものが必要です。この記事では、標準的なフライス仕上げと研磨仕上げのグレード、それらの比較方法、およびステンレス以外のメッキのハードウェアがステンレス製アセンブリに適合する場所について説明します。
ステンレススチール仕上げが実際に設定するもの
ステンレス鋼の仕上げは、外観だけでなく、金属の耐食性、耐摩耗性、導電性、溶接性、衛生性能を決定する製造ステップです。これらすべての背後にある重要な指標は表面粗さであり、北米では Ra (平均粗さ)、ヨーロッパでは Rz (平均粗さ深さ) として測定されます。これらの仕上げ指定は、ステンレス シート、ストリップ、プレートの ASTM A480 規格に従っているため、「No.4 仕上げ」または「2B 仕上げ」はサプライヤー間で同じ意味を持ちます。
ミル仕上げ
ミル仕上げは、圧延および焼鈍ラインから直接提供され、追加の研磨は必要ありません。これらは、他のすべてのフィニッシュを構築するための出発点です。
No.1 フィニッシュ (1D)
No.1 仕上げは、熱間圧延、焼鈍、酸洗中に形成された黒っぽいスケールを除去し、粗さの高い (Ra 3.0 ~ 7.5 μm) の鈍い、無反射の凹凸のある表面を残します。見た目の美しさはありませんが、丈夫で安価です。炉部品、熱交換器、その他の外観が重要ではない非装飾的な工業用建築物によく見られます。
No.2D 終了
2D 仕上げは、以下の 2B 仕上げと同様に冷間圧延、焼き鈍し、酸洗されますが、最終の研磨ロール パスが省略され、滑らかだが鈍い、無反射の表面が残ります。その無指向性テクスチャーは、深絞り加工中に潤滑剤を十分に保持するため、自動車の排気部品、化学処理装置、精油所のハードウェアなど、複雑な形状に成形する必要がある部品に実用的な選択肢となります。
No.2B 終了
2B 仕上げは、冷間圧延、焼き鈍し、酸洗いを経て、研磨ロールを通した軽い焼き戻しで仕上げられており、優れた平坦度を備えた滑らかで適度な反射表面 (Ra 0.1 ~ 0.8 μm) を生み出します。最も一般的で汎用性の高い粉砕仕上げ剤であり、耐久性、衛生性、コストのバランスが優れているため、調理器具、小型タンク、食品加工装置、製薬機械などで広く使用されています。また、No.3 や No.4 などの機械研磨仕上げの標準開始面としても機能します。
BA 終了 (2R)
光輝焼鈍 (BA) ステンレスは、冷間圧延後、酸洗ではなく、制御された酸素のない雰囲気中で焼鈍され、機械的な研磨工程を行わずに、滑らかで明るい鏡面のような表面 (Ra 0.05 ~ 0.1 µm) が得られます。 BA は、研磨処理を行わずに高い反射率と非常に低い粗さを実現しているため、衛生面と外観の両方が重要となる手術器具、トリム器具、交通鏡などの用途に指定されています。
ポリッシュ仕上げ
研磨仕上げは、粗いサテンの質感から鏡面に近い輝きまで、段階的に細かい研磨剤を使用して表面を機械的に研磨することによって生成されます。
No.3 フィニッシュ
2B 表面を 100 ~ 120 グリットの粗い研磨ベルトで方向性湿式研磨すると、目に見える線状粒子と通常 1.0 µm 以上の粗さを持つサテンのマット仕上げが得られます。粗い起毛感が求められる食品加工機器、実験器具、建築工事などに使用されます。
No.4 フィニッシュ
最も広く認知されているステンレス仕上げ。より細かい 120 ~ 180 グリットを使用した指向性湿式研磨により、細い平行線 (Ra は通常 0.2 ~ 1.0 μm) を備えた、より滑らかで明るい、わずかに反射する表面が得られます。エレベーター、キッチンシンク、レストラン設備、建築用パネルの標準です。
No.5 仕上げ (サテン/ブラッシュド)
EN 2K とも呼ばれます。一連のより細かい研磨剤を使用して、細い平行線を持つ均一なマットな質感を作り出します。表面がわずかに粗く、No.4 仕上げよりも傷や摩耗に強いため、外装材、手すり、看板によく使われます。
No.6 仕上げ(ダルサテン)
タンピコ No.4 の表面をブラッシングすると、No.5 よりも滑らかで反射が少なく、方向性のない鈍いサテンの外観が得られます。これは 20 世紀後半の建築でより一般的であり、現在では主に彫像や装飾品に見られます。
No.7 フィニッシュ
細かく研磨された表面をバフ研磨すると、鏡面に近い高光沢の外観が得られますが、研磨段階でのかすかなグリット ラインがまだ見えることがあります。主に柱カバーや装飾壁パネルなどの装飾および建築物に使用されます。
No.8 鏡面仕上げ
ASTM 基準に基づいて最も反射率の高い仕上げで、徐々に細かい砥粒を使用して研磨し、徹底的にバフ研磨することによって製造されます。注意深く検査するとかすかなバフ線が残る場合がありますが、その結果、看板、反射板、建築彫刻、特にシカゴのクラウド ゲート (「ザ ビーン」) に使用される滑らかな鏡のような表面が得られます。
仕上げの比較
表面粗さと衛生性
食品加工、製薬、医療用途では、Ra は外観よりも重要です。 Ra 値が低いということは、汚染物質が入り込む微細な谷が少ないことを意味します。そのため、技術的にはどちらも「未研磨」であるにもかかわらず、2B 仕上げ (0.1 ~ 0.8 μm) の方が No.1 仕上げよりも消毒が簡単です。衛生産業では、見た目のためではなく、洗浄性の要件を満たすために低 Ra 仕上げを指定しています。
| 仕上げ名 (ASTM & EN) | 製造方法 | 外観 | 標準 Ra (µm) | 主な利点 | 一般的なアプリケーション |
|---|---|---|---|---|---|
| No. 1 (1D) | 熱間圧延、焼鈍、酸洗 | くすんだ、無反射、ザラザラした | 3.0-7.5 | 耐久性、低コスト、高温使用可能 | 工業用、炉部品、熱交換器 |
| 番号 2D (2D) | 冷間圧延、焼鈍、酸洗 | 滑らか、無反射、鈍い | 0.2-0.8 | 深絞りに最適、潤滑剤を保持 | 化学装置、自動車排気ガス |
| 番号 2B (2B) | 冷間圧延、焼鈍、酸洗、焼き戻し合格 | 滑らか、適度な反射性、わずかに光沢のある | 0.1-0.8 | 多用途、コスト効率が高く、衛生的 | 食品加工、調理器具、製薬機械 |
| BA (2R) | 冷間圧延、光輝焼鈍 | 滑らか、明るい、鏡のような光沢 | 0.05-0.1 | 研磨不要で反射率が高く衛生的 | 手術器具、トリム器具、交通鏡 |
| No. 3 (1G-2G) | 方向性湿式研磨 (100-120 グリット) | サテン、マット、リニアグレイン | >1.0 | 美観が良く、洗浄可能 | 食品加工、醸造設備、建築 |
| No. 4 (1J-2J) | 方向性湿式研磨 (120-180 グリット) | より滑らか、より明るく、細い線を表現 | 0.2-1.0 | 最も人気があり、洗浄可能で美しい | キッチンシンク、エレベーター、レストラン設備、家電 |
| No. 5 (2K) | 方向性湿式研磨(一連の研磨剤) | マット、無反射、平行ライン | 0.5-0.8 | 傷がつきにくく耐久性のある | 建築外装材、手すり |
| No. 6 (1K-2K) | タンピコ ブラッシュ仕上げの No. 4 仕上げ | ソフト、鈍い、サテン、方向性なし | <0.5 | 独特の美しさ、今日ではあまり一般的ではありません | 彫像、建築アクセント |
| No. 7 | 細かい研磨面でバフ仕上げ | 鏡面に近い高光沢 | 標準化されていません | 高反射、装飾用 | コラムカバー、装飾トリム |
| No.8 | 徐々に細かい研磨剤で研磨し、その後バフ研磨 | 高反射鏡面仕上げ | 標準化されていません | 究極の美しさ、純粋な反射 | 看板、反射板、壁パネル、彫刻 |
アセンブリ内の非ステンレス製ハードウェアのコーティング
ステンレスアセンブリは必ずしもオールステンレスであるとは限りません。タイロッド ボール、シャフト ボディ、およびその他の高摩耗接点は、通常、コストまたは特定の硬度/摩耗要件のため、ステンレス グレードではそれほど経済的ではないため、ステンレスではなくメッキ炭素鋼で指定されることがあります。その場合、これらのコンポーネントのメッキは、ステンレスボディのミルやポリッシュグレードとは別の仕上げの問題となります。
電気めっきは、これらのコンポーネントの標準的な方法です。クロム、ニッケル、または亜鉛を電気化学的に堆積させ、部品の表面に硬度、耐摩耗性、および腐食保護を構築します。
- クロームメッキは表面硬度と耐食性を高めます。装飾クロムの厚さは 0.5 ~ 1 μm です。摩耗面の硬質クロムは 5 ~ 80 µm です。タイロッドボール、シャフト本体、ボールヘッド。
- ニッケルメッキは、タイロッド SA シリーズ コンポーネントで一般的な、通常 10 ~ 30 μm の厚さの耐摩耗性と腐食保護をターゲットとしています。
- 亜鉛メッキは、通常厚さ 5 ~ 15 µm の装飾仕上げを施した防食用の経済的なオプションで、ボール ベアリング スリーブ、金属チューブ、タイロッド ボディ、ねじ付きナット、ボール ヘッド ハウジングに使用されます。
コストはクロムよりも亜鉛よりもニッケルよりも高く、機能要件 (硬度、摩耗、または基本的な腐食保護) が満たされると、通常はこれが決定要因となります。ステンレス アセンブリと組み合わせたカーボン スチール ファスナーの場合、黒染め (ブルーイング) またはリン酸塩処理が他の一般的な前処理です。どちらもメッキより安価ですが、腐食防止効果が低く、湿気や塩分にさらされるものではなく、屋内または露出の低いハードウェアに適しています。
長期メンテナンスとケア
メンテナンスには仕上げのスケールが必要です。 No.4 のような方向性のある仕上げは、目に見える傷を避けるために木目に沿って洗浄する必要があります。 No.8 のような滑らかで方向性のないフィニッシュは、より寛容です。特定の仕上げの正しい洗浄方向と方法に従うことは、最初の仕上げの選択よりも部品の寿命にわたって重要です。
カスタム仕上げ
標準仕上げはすべてのケースに対応できるわけではありません。エンジニアは、信頼性と精度に一般的なミルや研磨グレードの余地がない、超電導コンポーネントや医療用インプラントなどのデリケートな用途向けにカスタム Ra または Rz ターゲットを指定することがあります。
ステンレス鋼仕上げの経済性
2B のようなフライス仕上げは初期費用が最も安価ですが、最低購入価格が必ずしもライフサイクル コストの最低であるとは限りません。安価で衛生的ではない仕上げは、腐食が早くなったり、より頻繁な洗浄やメンテナンスが必要になったりする可能性があり、その結果、部品の耐用年数が長くなります。掃除が簡単で汚れに強い仕上げは、たとえ初期価格が高くても、メンテナンスとダウンタイムが減り、全体的なコストを下げることができます。発注書の品目だけでなく、ライフサイクル全体のコストを指定します。
結論
工業環境における頑丈な No.1 仕上げから No.8 仕上げの鏡面の輝きまで、すべてのステンレス表面はコスト、衛生状態、外観のトレードオフが異なります。正しい選択は、部品が実際に目にする環境、機能、メンテナンスに従います。Profab Machineは、実際の用途に合わせて、混合材料アセンブリ用のメッキ ハードウェアを含む仕上げの選択を行います。プロジェクトに適切な仕様を作成するには、Profab Machine にお問い合わせください。
よくある質問
屋外での使用に最適なステンレス鋼仕上げは何ですか?
No.1 のようなミル仕上げは、粗さが高くても強度が損なわれないため、屋外での使用に十分耐えられ、屋外の構造部品や非装飾部品に指定するのに安価です。外観が重要な屋外用途の場合、2B または No.4 仕上げと適切なグレード (沿岸または塩分にさらされる環境では 316 よりも 304) を組み合わせた仕様がより一般的です。
指紋を最もよく隠すステンレス仕上げはどれですか?
No.4 や No.5 などのブラッシュ仕上げやサテン仕上げは、鏡面仕上げよりも指紋や汚れを隠します。テクスチャード加工された表面は反射を遮断するため、これらの仕上げはキッチンやエレベーターの内部などの頻繁に接触するエリアで一般的です。
1 つのプロジェクトで異なるステンレス鋼の仕上げを混合できますか?
はい、それが一般的な方法です。鏡面仕上げまたは No.7/No.8 仕上げは通常、表面のアクセントやハイライト用に予約されていますが、No.4 のようなつや消し仕上げは、鏡面仕上げでは摩耗や指紋がすぐに目立つ、交通量が多く、接触頻度の高い領域をカバーします。
