
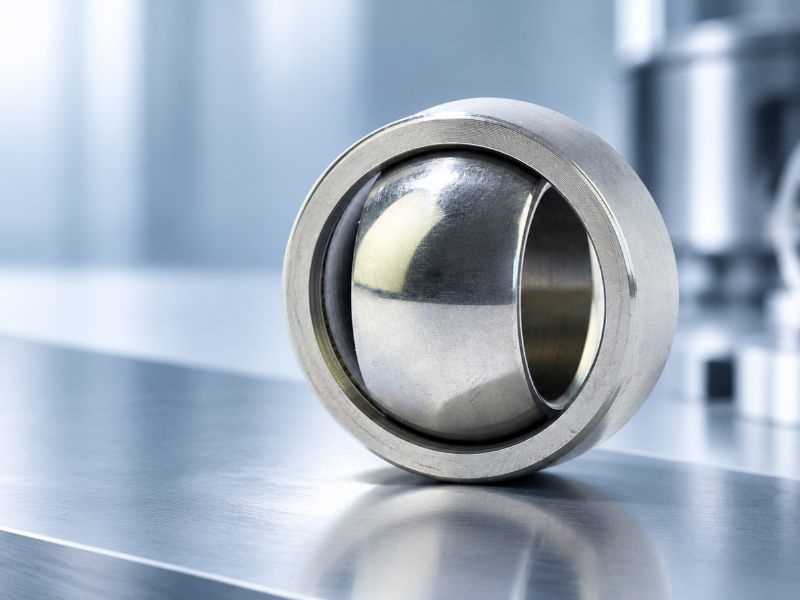
レース面に溝の余裕がある場合は、V 溝ステークを使用してください。かしめが届きにくい場合はネジ付きリテーナを使用し、最も保持力が必要でスペースに余裕がある場合はボルト付きプレートを使用します。ハウジングステークは溝を作ることができない場合にのみ使用し、スナップリングと保持コンパウンドは最後の手段として扱ってください。どちらの方法を選択する場合でも、ハウジングはそれに合わせて作成する必要があり、かしめ力はテーブルだけではなく、試行と実証テストによって設定されます。
| 方法 | 内部すきまへの影響 | 住宅ストレスへの影響 | スペースと重量を追加 | 保持能力 | 交換時にハウジングが破損しました |
|---|---|---|---|---|---|
| V溝ステーク | なし | なし | なし | 中 | いいえ |
| ネジ付きリテーナ | なし | なし | なし | 中 | いいえ |
| ボルト締めプレート | なし | なし | 高 | 高 | いいえ |
| ハウジングステーク | 高 | 高 | なし | 低 | はい |
この表はベアリング メーカーの保持基準に基づいたもので、数値がインチ単位であるため、以下ではインチ基準と呼ばれます。同じメーカー グループの 2 番目のページにはメートル法の数値が記載されており、メートル法ページと呼ばれます。インチのリファレンスには、接着剤による接合、スナップ リング、ねじ付きカバー プレートが最後の手段としてのみ使用される方法としてリストされています。この記事では、これらの参考文献で使用されている名前で 2 つのステーキング方法を呼び出します。 V 溝ステークは、ハウジングの面取りの上でベアリングの外輪のリップを広げます。ハウジングステークがハウジング金属をレース面取り上に押し付けます。
どの保持方法がどのハウジングに適合するか
レース面に溝の余裕がある場合は、V 溝ステークを使用してください。インチ基準では、これが最も広く使用され、推奨される方法と呼ばれています。アウターレースの各面には小さな溝があり、外側のコーナーにリップが残ります。かしめツールは、ハウジングの面取りされたエッジ上でこれらのリップを広げます。インチ参照の表には、追加のスペースや重量、内部クリアランスへの影響、ハウジング応力への影響がないことが示されています。
置換可能性では、1 つの方法のみが除外されます。 V 溝ステーク、ネジ付きリテーナー、ボルト付きプレートのすべてにより、ハウジングを損傷することなくベアリングを交換でき、インチ基準により交換回数に制限がありません。ハウジングのステークはハウジングを損傷するため、ベアリングとともにハウジングが外れてしまいます。
インチの基準では、V 溝ステークとネジ付きリテーナーの保持能力は中程度、ボルト付きプレートの保持能力は高く、ハウジング ステークの保持能力は低く評価されています。ボルトで固定されたプレートは保持力が最も高くなりますが、スペースと重量が最もかかります。
V 溝ステーキング: レースとハウジングに必要なもの
V 溝ステークを実行するには、3 つの条件が満たされている必要があります。メーカーはそれらをリストとして記載しています:
- レース硬度最大Rc 40。
- 溝を加工するためにレース面に十分なスペースがあります。
- アキシアル荷重を負担できる溝サイズです。
ハウジングには適切なサイズの面取りが必要で、かしめツールは溝のサイズと一致し、油圧または空圧プレスで力を加えることができなければなりません。これらの情報源はいずれもステンレス鋼レースについて論じているものではないため、この方法を選択する前に、実際のレース素材の硬さと状態をデータシートと照らし合わせて確認してください。レースが限界よりも難しい場合、V 溝ステークはオプションではなく、表にある他の方法が適用されます。
ハウジングの幅も重要です。ディストリビュータのステーキングガイドでは、ハウジングをアウターレースと同じ幅にすることを推奨しています。ベアリングは面一になり、中心出しが容易になり、リップが面取りによく適合します。インチ基準では、かしめのハウジング幅公差を 0.005 インチ (約 0.13 mm) に設定します。
V溝かしめ用面取りサイズ
ハウジングの面取り直径は、穴に幅の差を加え、溝の深さの 2 倍を加えたものです。インチ基準の式は C = M + [T - H + (2 x E)] で、公差は +.008 / -.007 インチです。M はボアまたはベアリングの外径、T はハウジングの幅、H は外輪の幅、E は溝サイズの平均溝の深さです。
| V溝サイズ | 平均溝深さ E (インチ) | E (mm、換算) |
|---|---|---|
| A | .023 | 0.58 |
| B | .033 | 0.84 |
| C | .053 | 1.35 |
| D | .073 | 1.85 |
動作した例。 B 溝付き 1.500 インチ (38.1 mm) のベアリングが、レースと同じ幅 (T = H) のハウジングに収められています。面取りの直径は 1.500 + 0 + 2 x 0.033 = 1.566 インチ、つまり約 39.78 mm です。 +.008 / -.007 の許容差が適用されます。別の溝文字の場合は、表の深さを入れ替えます。
ステーキング力と耐力テスト
公開されているステーキング部隊を出発点として扱います。実際の力は試組により設定され、実証試験により確認されます。インチリファレンスの手順では、必要な軸方向保持力を満たす力を見つけるために、新しいベアリングロットごとに試用アセンブリを作成する必要があると記載されています。過剰な力が加わるとベアリングが変形し、機能や寿命が損なわれる可能性があります。
インチ表は、ベアリングの外径に溝サイズの定数を掛けた力を示します。この定数は、極限引張強度が 140,000 psi のアウター レースに当てはまり、他の材料の強度に比例して拡大します。
| V溝サイズ | 定数 (外径 1 インチあたりのポンド) |
|---|---|
| A | 7,700 |
| B | 12,000 |
| C | 17,700 |
| D | 25,800 |
動作した例。 B 溝付きの 1.500 インチのベアリングには、1.500 x 12,000 = 18,000 lbf、つまり約 80 kN が必要です。
同じメーカー グループのメトリック ページには異なる数値が表示されます。 30 ~ 35 HRC のスチール レースと B 溝の場合、かしめ荷重は 3138 x D ニュートンであり、D はベアリングの外径 (mm) です。同じ 38.1 mm ベアリングの場合、これは約 120 kN であり、インチの数字のおよそ 1.5 倍です。メトリクスのページには種族の強さが記載されていないため、この2つは似ていません。比率は溝の文字によっても異なります。溝 A の場合は約 2 です。インチの基準は、試しに組み立てて力を見つけることを示します。メートル法のページには、かしめの外観と軸方向耐荷重に合わせて調整するよう指示されています。どちらの番号も確認せずに使用することはできません。
トライアル後の手順は短いです。見つかった力で固定し、アセンブリを回転させて再度適用します。インチ基準によりアセンブリが 90 度回転します。ディストリビュータのガイドには、ベスト プラクティスとして、ターンと 2 番目のステーク、または片側あたり 3 つのステークが記載されているため、工具メーカーのツールの指示に従ってください。少なくとも、ステークされた最初と最後の記事の実証テストを行ってください。かしめツールは工具鋼で、Rc 55 ~ 60 に焼入れされており、ほとんどの作業に 45 ~ 50 度の外角が付いています。 60 ~ 70 度の二次工具を使用すると、ハウジングの面取りとレース リップの間の隙間を減らすことができます。
カシメ後、レースリップとチャンファーの間に若干の隙間が残る場合があります。インチ参照では、ベアリングが指定されたスラスト荷重を満たしている場合、このギャップは不合格の原因にはならないと記載されています。メートル法のページでは、制限値を 0.15 mm としています。これを下回ると、アキシアル荷重容量は影響を受けません。
V溝かしめ加工ができない場合
レース面に溝を入れる余地がない場合、またはレース材料に延性がない場合は、別の方法を使用してください。インチ基準では、これら 2 つの場合にのみハウジング ステークが許可されます。その主な欠点はレースの収縮で、内部のフィットアップに悪影響を及ぼします。上の表は、クリアランスとハウジングの応力に対する大きな影響、低い保持力、および交換時のハウジングの損傷を示しています。メートル法のページには、ベアリングと一緒にハウジングも交換する必要があると追加されています。また、ボディのステーキングはアキシアル荷重の強度を高めることができるが、トルクとクリアランスは影響を受けやすい一方、インチ参照では保持力に関してハウジングのステーキングが低く評価されていることも指摘されています。
インチ参照では、ベアリングを簡単に交換する必要があり、従来のステーキングによるアクセスが難しい場合には、ネジ付きリテーナーを推奨します。スペースが追加されず、クリアランス効果もありません。ボルトで固定されたプレートは保持力が最も高く、スペースと重量を犠牲にしてハウジングを損傷することなく無制限に交換できます。インチ参照の本文では、ねじ付きリテーナの軸方向スラスト能力を称賛していますが、その表では保持力が中程度と評価されています。この記事では表を使用します。メートル法のページには、プレスよりも簡単な工具を必要とするローラーステーキングと円周線ステーキングもリストされています。
最後の手段としての接着剤とスナップ リング
保持コンパウンドにより、接着層がせん断による軸方向荷重に耐えるようになります。レーシング チームの記事では、接着剤のせん断強度がシステム内で最も弱い部分になることがよくあると次のように述べています。ベアリングにアキシアル荷重がかかると、コンパウンドがせん断で破損する可能性があります。硬化すると膨張してベアリングにラジアル予圧がかかり、スティクションが発生する可能性があります。コンパウンドがジョイント内に侵入すると、ベアリングは使用できなくなります。
レーシング チームの記事では、一端にフランジ、もう一端に止め輪を備え、ベアリングを取り外して交換できるハウジングについて説明しています。ボールよりも広いハウジングが必要なため、取り外し可能な位置ずれワッシャーまたはトップハットが必要です。インチ基準ではスナップ リングが表の 4 つの方法よりも下にランク付けされていますが、その理由は示されていません。このルートを選択する前に、ベアリングメーカーにリングとその溝を確認してください。
はめあい、アキシアル荷重、保持力
はめあいによってリングがボア内に配置され、保持方法によってアキシアル荷重に対してリングが保持されます。インチ基準のハウジング ガイダンスは、0.0002 インチのタイトから 0.0008 インチのルーズ (約 0.005 mm のタイトから 0.020 mm のルーズ) までのベアリングとハウジングの嵌合で、32 Ra のボア仕上げです。メートル法のページでは、-0.013 mm の締め付けから +0.013 mm の緩めまでの移行フィットが提供されます。圧入およびスリップ フィットでは、フィットの選択について詳しく説明します。
強い干渉は内部クリアランスを減少させるため、一般的に推奨されません。インチの基準では、レースがしまりばめの最大 100% まで収縮する可能性があるため、ボールとレースのフィットアップではそれを考慮してください。重い嵌合が必要な場合は、かじりを避けるために温度差を付けて組み立ててください。組み立て後のベアリングは、押し出し時にかじりやすいため、通常は交換できません。レーシングチームの記事には、小さすぎるボア内のベアリングには一定のラジアル荷重がかかるため、溶接されたハウジングは溶接後に最終サイズまでリーマ加工する必要があると付け加えられています。
ベアリングはアウターレースのみで圧入してください。メートル法のページには、ボールを決して押してはいけないと記載されており、インチのリファレンスには、ハンマーや衝撃を与える衝撃を使用すべきではないと記載されています。ベアリングに関する記事ハウジング内で回転では、リングがボア内で回転するときに確認する内容について説明します。
ベアリング自身の軸方向定格と保持方法を確認してください。クロムメッキの PTFE ライニング ロッドエンド に関するレーシング チームの記事では、極限アキシアル荷重は極限ラジアル荷重のわずか 5 ~ 10% であることが多いと述べています。ご自身のベアリングの定格を確認してください。ラジアル荷重およびアキシアル荷重.
ハウジングの材質と腐食
300 シリーズまたは 17-4PH ベアリングは、チタン、耐食鋼、または超合金ハウジングに対する表面処理を必要としませんが、インチ リファレンスのガルバニック テーブルではアルミニウムおよび低合金鋼に対する表面処理が必要です。表には、ハウジングの材質ごとにこれらの結果が示されています:
| ハウジング材質 | 300 シリーズまたは 17-4PH ベアリングの |
|---|---|
| アルミニウム合金 | 必要な処理 (コード A および C: 陽極酸化またはアロジン、およびカドミウム プレート) |
| 低合金鋼 | 治療が必要です (コード C、カドミウム プレート) |
| チタン、耐食鋼、超合金 | 表面処理なしでも満足 |
処理については図面や環境に合わせて確認させていただきますので、ここではめっきの指定はしておりません。情報源では、アルミニウムまたはステンレスのハウジングへの杭打ちについては取り上げていません。販売代理店のステーキングガイドではスチールハウジングのみを対象としており、ステンレススチールが含まれるかどうかについては記載されていません。ハウジングがアルミやステンレスの場合、かしめ力や溝などはベアリングメーカーにご確認ください。
保持見積のために送信するもの
Profab Machine はステンレス鋼 球面すべり軸受を図面に追加します。お見積もり前に住宅図面と照らし合わせて保持方法を確認させていただきます。送信:
- ボア、幅、面取りを含むハウジングの図面
- ベアリングのサイズと必要なグレード (304、316L、17-4PH)
- アキシアル荷重の大きさと方向
- ベアリングを同じハウジング内で交換可能にする必要があるかどうか
- 筐体材質と作業環境
- 注文ごとの数量
結論
V溝ステークは、溝が許容されるレース硬度と歯幅を持つベアリングに適しています。ネジ付きリテーナーはかしめが届きにくい場所に適しており、ボルト付きプレートは最も高い保持力に適しています。ハウジングステーク、スナップリング、または保持用コンパウンドは例外です。溝深さから面取りを計算し、かしめ力を起点として試組、実証試験により決定します。住宅図面をお持ちの場合は、上記リストをProfab Machineまでお送りください。方法を確認させていただきます。私たちの球面すべり軸受 ガイドは、他のハウジングとフィットの選択肢の中で保持力を重視します。
