
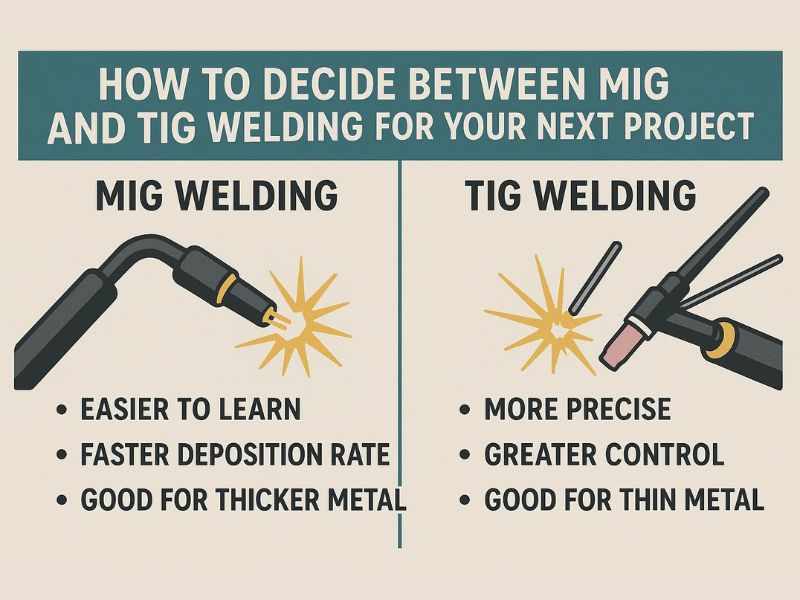
ステンレス鋼の溶接に MIG と TIG のどちらを選択するかは、工学的かつ経済的な決定です。生産速度と精度、初期コストと長期的な溶接品質、およびステンレス鋼の耐食性を過剰な入熱から保護する必要性のバランスをとります。 MIG は、厚い材料での大量の構造製造に適しています。 TIG は、重要な作業、純度の高い作業、または非常に目立つ作業の場合に推奨され、多くの場合必須の選択肢です。
MIG 溶接とは
MIG 装置は簡単です。電源、ワイヤ送給ユニット、溶接ガン、シールド ガス供給源です。ワイヤ電極は消耗品であり、フィラーとして溶接部に溶け込みます。ほとんどのステンレス鋼の MIG 溶接では、直流電極正極性 (DCEP) が使用され、アークが安定して適切な溶け込みが促進されます。
MIG の仕組み
ワイヤー電極を継ぎ目に沿ってガイドすると、ワイヤー電極が自動的にガンを通過し、接合部を溶かして融着させます。 MIG は、オペレーターが手動でフィラーを供給するのではなく、ガンの動きを制御するだけで済むため、習得が比較的簡単で、大規模なプロジェクトや厚い材料に適しています。
TIG 溶接とは
TIG 装置には、電源、非消耗品のタングステン電極を備えたトーチ、シールド ガスが含まれています。フィラーロッドを使用する場合は、別個の消耗品です。 TIG 溶接機は通常、AC 出力と DC 出力の両方を提供しますが、ステンレス鋼溶接では通常、DC 電極マイナス (DCEN) 極性が使用され、適切な浸透のためにワークピースに熱が集中します。高アンペアまたは持続的な TIG 作業では、過熱を防ぐために水冷トーチが一般的です。
TIG の仕組み
オペレーターは片手でトーチを制御し、もう一方の手でフィラー ロッドを送ります。これは、MIG よりもはるかに細かく溶接を制御できる両手操作です。この制御により、TIG は、より急な学習曲線を犠牲にして、薄い素材やきれいで正確な仕上げが必要な作業に最適な選択肢となります。
MIG vs TIG 溶接
スキルと学習曲線
TIG では、片手でトーチを持ち、もう一方の手でフィラー ロッドを供給するという、本当の調整と手先の器用さが要求され、これを習得するには広範な練習が必要です。 MIG は習得が容易であると広く考えられており、初心者でも半自動ワイヤ供給機能を使用して使用可能なビードを素早く作成できるため、溶接の「ホットグルー ガン」と呼ばれることもあります。
溶接強度と溶け込み
TIG の集束アークは、正確で制御可能な融合を実現し、一般に欠陥率が低いため、重要な用途における接合部の完全性において優れていると考えられています。 MIG は、特に V 溝などの適切な接合準備を行った場合、強力で耐久性のある溶接を生成できますが、溶け込みは転写モードによって異なります。スプレー転写は深く浸透しますが、短絡転写は溶け込みが制限され、温度が低くなります。溶接の完全性が最優先の要件である場合、TIG の制御上の利点により、それがデフォルトになります。
速度と効率
MIG の方が大幅に高速です。 TIG の手動フィラー供給と細心の注意を払った技術により、堆積速度は手作業で 1 時間あたり約 0.3 ~ 2 キログラムと低く抑えられるため、長時間の連続溶接や大量生産には非経済的です。 MIG の連続ワイヤ フィードは通常、1 時間あたり約 1.5 ~ 7 キログラムを堆積します。これは手動の TIG よりも数倍速いため、大量生産や長時間の溶接作業には明確な選択肢となります。
溶接の品質と仕上げ
TIG 溶接は、ステンレス鋼の MIG 溶接よりもきれいであると広く考えられており、熱制御が厳密で、うまく行われた場合は欠陥が少なくなります。溶接強度は、プロセス単独ではなく、主に充填材、接合部の設計、および手順によって決まります。 MIG 溶接は、ほとんどの構造作業に十分な強度を持っていますが、通常、比較すると熱影響部が広くなり、仕上げが粗くなります。外観と溶接の完全性の両方が重要な場合、TIG が標準的な選択肢です。
材料の厚さ
- TIG 強く推奨:、通常は TIG が選択されます。この厚さでの標準 MIG の入熱は焼き付きを容易に引き起こし、再加工や廃棄につながりますが、パルス MIG は制御が困難です。
- TIG 優先:ですが、熱制御と歪みのリスクが低いため、TIG が依然として好まれています。
- いずれかのプロセス:3 ~ 6 mm の素材の場合は両方のプロセスが機能します。選択は結局、スピードか美しさかになります。
- MIG が好ましい:厚さ 6 mm 以上の構造コンポーネントの場合、MIG の速度と堆積速度により、より少ないパスで接合部が充填されますが、TIG ではより多くのパスが必要となり、合計時間が長くなります。
視覚的な美学と後処理
TIG は、仕上がりの外観が重要な場合に明確な選択肢です。特徴的な「硬貨の積み重ね」プロファイルを備えた、きれいで均一な低スパッタ溶接です。通常は、わずかな熱による色合いを除去するために軽く研磨するだけで済みます。ステンレス鋼の MIG 溶接は、より粗く見える傾向があり、より高い入熱によりスパッタが増えたり変色したりする傾向があります。これは多くの場合、外観と耐食性の両方を回復するために研削、化学洗浄、再不動態化を意味し、時間とコストが追加され、厳しい寸法公差に影響を与える可能性があります。
アプリケーション
航空宇宙および重要な高純度アプリケーション
のために航空宇宙TIG が主要なプロセスであり、しばしば義務付けられます。エンジン部品などのコンポーネントでは、完璧な溶接、最小限の欠陥、熱影響部の厳密な管理は必須ではありません。また、高価な部品を廃棄するのではなく軽微な欠陥を修復できる TIG の能力は、高品質のケースに加えて、実質的な経済的利点を追加します。
構造および工業製造
フレームワーク、圧力容器、および重機の場合、特に溶接部が隠れたりコーティングされたりする場合には、速度と堆積速度が表面仕上げよりも重要であるため、MIG が推奨されるプロセスです。パルス MIG は違いを分割し、よりきれいな仕上げが必要な中量の溶接において、標準の MIG よりも優れた溶接品質を提供します。
食品および飲料、医療および衛生溶接
TIG は、食品、飲料、食品のサニタリー溶接の規格です。医療装置。その正確な熱制御は、特に 316L などの低炭素グレードと組み合わせた場合に、溶接部の耐食性を損なう可能性がある炭化クロムの析出を制限するのに役立ちます。また、そのクリーンでスパッタの少ない仕上げにより、強力な洗浄剤や一定の衛生要件にさらされる機器の汚染を引き起こす表面の凹凸を回避できます。
建築および美的プロジェクト
仕上がりの外観が重要な手すり、カウンタートップ、彫刻作品の場合、TIG の「積み重ねられた 10 セント硬貨」のような外観を備えたきれいでスパッタのない溶接は、生産に余分な時間を費やす価値があります。
結論
ステンレス鋼の MIG と TIG のどちらを選択するかは、結局のところ、MIG のスループットと TIG の精度と仕上げ品質を比較検討することになります。重要な作業、衛生的な作業、薄い素材の作業、または視覚的に要求の厳しい作業には、TIG を使用します。仕上げよりもスピードが重要な大量の構造製造には、MIG を使用してください。ほとんどのショップでは最終的には両方が必要になります。
でProfab Machine、当社の認定溶接工は両方のプロセスで作業し、技術をステンレスのグレードと用途に合わせて調整するため、プロジェクトに実際に必要な完全性、美観、耐久性が得られます。接触Profab Machine次のステンレス溶接プロジェクトのお見積りについては、こちらをご覧ください。
よくある質問
TIG 溶接と MIG 溶接の主な違いは何ですか?
TIG はタングステン電極を使用しており、正確できれいな溶接をより詳細に制御できます。 MIG は連続供給ワイヤを使用し、大規模なプロジェクトの場合はより高速に実行されます。選択は、仕事にとってスピードと精度のどちらが重要であるかによって決まります。
ステンレス鋼の溶接にはどのプロセスが適していますか?
それはアプリケーションによって異なります。 TIG は、よりクリーンでより制御された溶接を実現し、耐食性の維持に役立ちます。 MIG はより高速に動作し、大規模な構造接合部や目立たない構造接合部に対してより実用的です。
初心者にとってどの溶接方法が簡単ですか?
MIG は、ワイヤが自動的に送られ、オペレーターはガンをガイドするだけなので、一般に習得が簡単です。 TIG は、トーチとフィラー ロッドの供給を同時に制御する必要があるため、より多くの練習が必要です。
