
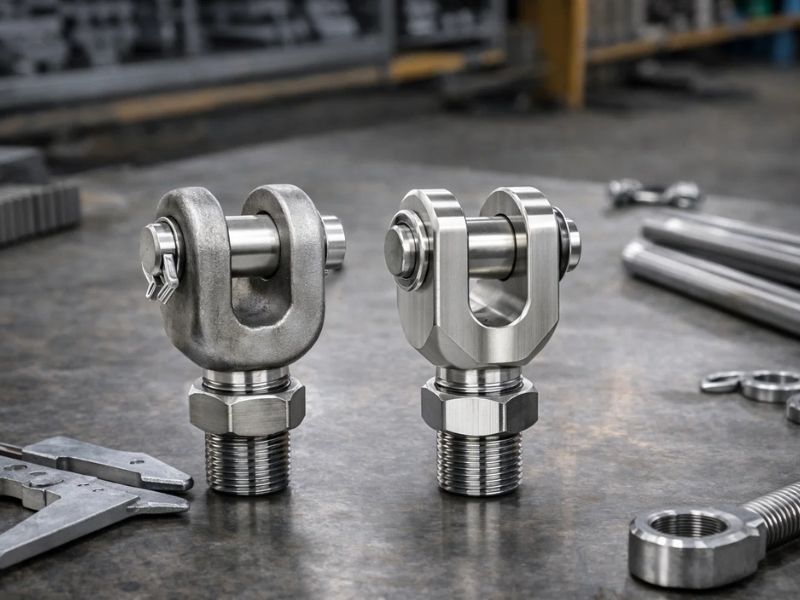
どのプロセスが クレビス ロッドエンド を「より強力」にするかを尋ねると、誰が何を販売しているかによって異なる答えが得られます。正直な答えは、ほとんどの場合、強さは実際には変数ではないということです。変数は粒子の流れと、その違いを支払う価値があるほど十分な周期負荷をアプリケーションがピンボアに加えるかどうかです。
グレーン フローが本当の違いである理由
A クレビス ロッドエンド は、丸棒または鍛造素材から始まります。棒材から機械加工し、工場で棒材を圧延したときに設定された内部粒子構造が一方向に走る材料から最終形状を切り出します。完成したパーツの輪郭が元のバーの軸から外れる場合、最も明らかなのは クレビス フォークとピンボアの周囲で、機械加工プロセスでは木目線に従うのではなく、木目線が切断されます。
鍛造は逆の方法で機能します。最終機械加工の前に、ブランクは圧力下でほぼ最終形状に加工されるため、粒子は変形し、部品の輪郭を横切るのではなく、輪郭の周りに流れます。ラジアルまたはフォーク移行部の周囲では、鍛造部品は連続的な粒子の流れを維持し、機械加工部品では粒子の端が表面で終わっています。
これは特に疲労亀裂の開始点で重要であり、周期的な横荷重下の クレビス ピン ボアはまさにそのような点です。熱間鍛造鋼に関する 2023 年の査読済み疲労研究は、回転曲げ疲労試験において、主変形方向に沿って粒流配向を有する熱間鍛造サンプルが他の粒流配向よりも長い疲労寿命を有することを報告しました。鍛造の利点はすべてのテスト条件で均一ではなく、論文では単一の固定パーセンテージを主張していませんでした。この改善は実際のものですが、荷重の種類と粒子の方向によって異なります。これは、単一の明確な数値よりも正確に説明する方法です。
これはいずれも、機械加工された クレビス ピンが疲労しやすいことを意味します。これは、高サイクル、高負荷のサービス下での障害モードは異なる原因で発生する傾向があり、アプリケーションが実際にその状態にある場合、鍛造はその障害点をさらに遠ざけるための正当な方法の 1 つであることを意味します。
鍛造によって実際に何が修正され、何が修正されないのか
鍛造の 2 番目の本当の利点は、欠陥の統合です。棒材には、鋳造および圧延プロセスで残った小さな内部空隙または介在物が含まれる場合があります。鍛造の圧力により、材料が変形するにつれて気孔の多くが閉じられます。これは真の冶金学的利点であり、航空宇宙や安全性が重要な自動車のリンケージで鍛造部品が一般的である理由の 1 つです。
鍛造では完成品を納品することはできません。鍛造されたままの表面は粗く、図面に比べて寸法が緩いため、穴、ねじ、および公差を保持する必要がある合わせ面に二次加工が必要です。鍛造 クレビス ブランクは機械加工の代替品ではありません。これは、実際に何かを適合させる必要がある機能を搭載するために、最終的には CNC マシン上に置かれる、別の出発材料です。
機械加工 316 ステンレスは公差仕様が示すよりも硬い
この比較のもう一方の側面は、製造時にステンレスの機械加工に実際にかかるコストであり、ブランクが棒材から作られたか鍛造品から作られたかが大きな制約となります。ニッケル協会のステンレス加工に関する技術リファレンス。この数値は単一の固定された数値ではなく、工具形状、クーラント、および切削パラメータに依存するため、これは広くて正直な範囲です。
その理由は冶金学にあります。 316 は刃先の下で急速に加工硬化し、熱伝導率が十分に低いため、熱がチップ内に散逸するのではなく工具先端に集中します。また、延性があるため、きれいに剪断するのではなくスミアが発生する傾向があります。これら 3 つはいずれも、同等の炭素鋼のジョブよりも短い工具寿命、より低い送り速度、より慎重なプロセス制御を目指しています。これは、鍛造ブランクを仕上げる場合でも、ソリッドバーから部品を切断する場合でも当てはまります。これが、炭素鋼のプロセスが遅くなるのではなく、ステンレスの精密機械加工が独自の専門分野である理由です。
鍛造が量に応じてのみ利益をもたらす理由
鍛造金型は実際の専用工具のコストであり、十分な部品で償却されて初めて元が取れます。密閉型鍛造のカスタム金型の設計と機械加工は、部品の複雑さに応じて多額のコストがかかり、そのコストは生産工程全体に分散されるため、部品ごとの金型の追加額は、短期の場合は大幅に増加しますが、長期の場合は小さくなります。
1 回限りの実行、プロトタイプの数量、または 1 ~ 2 年ごとにリビジョンが変更される部品の場合、その計算が完了することはほとんどありません。鍛造は、固定された安定した形状で数千単位で稼働する部品でコストを稼ぎます。これは自動車や重機の世界の多くを表し、カスタムまたは少量の産業用ハードウェアではほとんど使用されません。
機械加工されたステンレスの方が良い場合は、
これはいずれも、それが属する場所での偽造に反対する議論ではありません。これは、仕様書でより印象的と思われるプロセスをデフォルトとするのではなく、アプリケーションにプロセスを一致させるための議論です。
加工がカスタムまたは少量の場合、二次加工を行わずに鍛造そのままの部品を納品するよりも穴とねじの公差を厳しく保持する必要がある場合、または部品の形状が頻繁に変化して加工の間に金型がアイドル状態になる場合には、機械加工ステンレスの方が適しています。また、繰り返し疲労寿命ではなく耐食性が最初にステンレスを指定した理由である場合、これはより簡単な方法でもあり、連続的なヘビーサイクルサービス以外のほとんどの ロッドエンド 用途を説明しています。
Profab Machine マシンステンレススチール クレビス ロッドエンドとCNC 装備は、金型への投資や償却に伴う最小注文を必要とせず、この材料が実際に必要とする公差と表面仕上げに合わせて構築されています。本当に鍛造ブランクが必要なアプリケーションの場合、それは社内で実行するサービスではなく、当社が調達して調整できるサービスであり、境界線を曖昧にするのではなく、はっきりとそう言います。
アプリケーションがハイサイクル、ハイサイドロードのサービスを実行していて、それがその線のどちら側に該当するかわからない場合は、どちらかの部分を指定する前に話し合う価値があります。
