
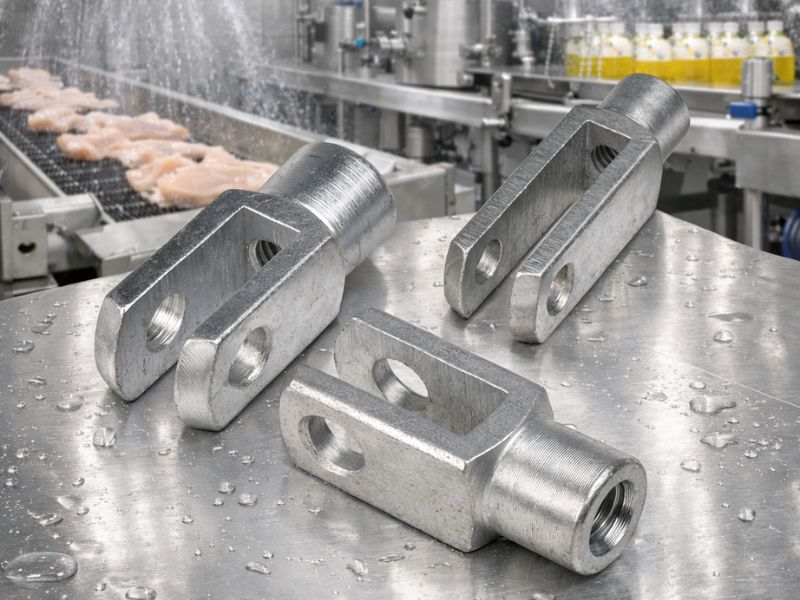
亜鉛メッキ炭素鋼 ロッドエンド は、食品加工装置における隠れた汚染リスクの一般的な原因です。ねじ溝、シールギャップ、および機械加工の欠陥は、高圧洗浄後の残留物を捕らえます。これらのポケットはまさに、洗浄サイクルの間に細菌のコロニーが定着する場所です。食品機器の衛生設計基準が厳しくなるにつれて、これらの接続はもはや小さな機械的な詳細ではなくなりました。それらはコンプライアンスに不可欠なものです。ステンレス クレビス ロッドエンドは、機械的強度と厳格な衛生要件のバランスを取り、強力な洗浄化学薬品に耐え、細菌の温床を防ぎ、長年の洗浄サイクルにわたって機械的に耐える必要があります。
表面仕上げ: 細菌に対する防御の第一線
食品安全規制は、微生物に隠れ場所を与えないという単純な目標に焦点を当てています。3-A 衛生基準では、食品と接触する表面の粗さ値 (Ra) が 0.8 μm 以上であることが要求されており、このベンチマークは 3-A、USDA ガイダンス、および EHEDG に幅広く準拠しています。高リスクの乳製品用途では、表面が粗いほど標準的な CIP サイクルを通じてより多くの残留物が保持され、バクテリアが生存できる場所が増えるため、エンジニアはベースラインよりも厳密に指定することがよくあります。
細菌の聖域を排除
亀裂、穴、深い工具跡などの表面欠陥は、高圧水や消毒剤からバクテリアを守る聖域として機能します。そのため、食品グレードのハードウェアの表面仕上げ仕様は、外観上の要件を超えています。電解研磨は、標準的な機械加工では残された微細な表面の凹凸を取り除き、標準的なフライス仕上げでは到達できない微細なポケットを閉じます。
隙間のない設計の重要性
従来のジョイントは、多くの場合、露出したねじ山と狭い内角を特徴としており、洗浄液が到達できない古典的な「デッド ゾーン」となっています。EHEDG衛生設計ガイドラインでは、洗浄液があらゆる表面に到達できるように、鋭角な内角ではなく、寛大な半径のコーナーを要求しています。食品グレードのハードウェア設計における広範な傾向は、露出したネジ山周囲を清掃するのではなく、露出したネジ山を完全に排除するモノリシック構造と締まりばめに向かっています。
CIP クリーニングの化学ストレスを乗り越える
定置洗浄 (CIP) システムは、分解せずに機器を消毒し、アルカリ洗浄、酸洗浄、熱水洗浄を繰り返します。この環境の クレビス 接続では、最高 85°C の温度と、苛性段階と酸性段階の間の pH の大きな変動が日常的に発生します。
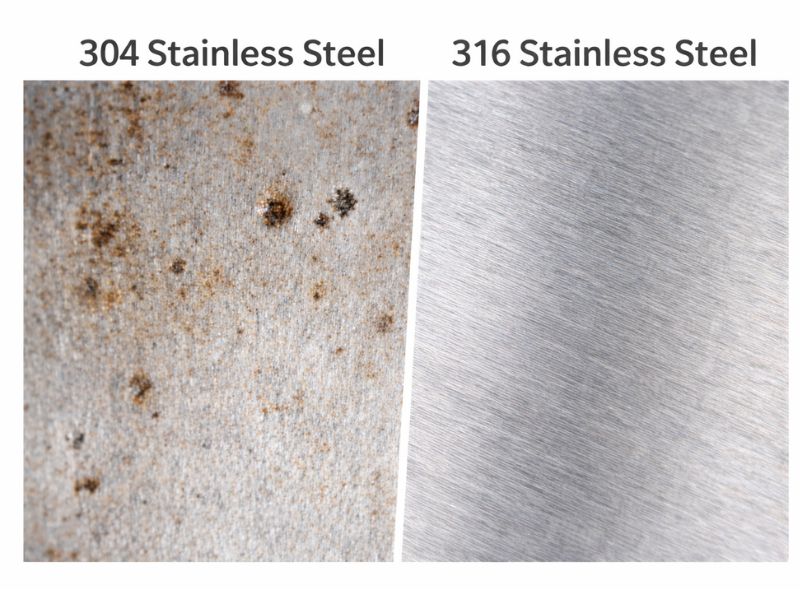
304 ステンレスは基本的な保護を提供しますが、塩分や塩素環境では孔食が発生しやすくなります。タイプ 316 には 2 ~ 3% のモリブデンが添加されており、304 と比較して塩化物攻撃に対する耐性が大幅に向上します。そのため、316 は、それからのアップグレードではなく、CIP スプレー ゾーンのハードウェアの標準ベースライン材料となります。
パッシベーションによる保護の強化
機械加工により表面に遊離鉄が残り、金属の自然な保護膜が弱くなる可能性があります。硝酸またはクエン酸による不動態化は、遊離鉄を除去し、緻密で均一な酸化クロム層の形成をサポートします。これにより、低品質または不動態化されていないコンポーネントによく見られる茶色の表面汚れが防止されます。
新しい消毒剤への移行
多くの工場は、塩素ベースの洗浄剤から、効果が高く残留物を残さないだけでなく、強力な酸化剤でもある過酢酸 (PAA) に移行しています。この変化により、表面層の弱点はより強力な酸化剤による攻撃にさらされるため、不動態皮膜の完全性がさらに重要になります。
高圧洗浄と水の侵入
食品工場では、標準的な産業用ハードウェアに損傷を与える可能性のある洗浄力が使用されています。 IP69K の定格を持つコンポーネントは、近距離で適用される高圧、高温のウォーター ジェットに対してテストされます。これは、一般的な屋外または飛沫定格の機器よりもはるかに厳しい基準です。この種の圧力により、湿気が標準シールを超えて押し出され、環境に対応していないハードウェアの内部の錆や潤滑不良につながる可能性があります。
食品グレードのリンケージ ハードウェアは通常、多段階のシーリング アプローチを使用します。外側のリップ シールが一次高圧スプレーをブロックし、中央の O リングが最初のバリアを超える圧力の浸透を防ぎ、内側のシールが実際の座面を乾燥した状態に保ちます。 1 段階のシールでは、水分は 1 つの防御線のみに与えられます。一度故障すると、水がベアリングに直接到達します。
平坦な表面に溜まった水は、それ自体が微生物の繁殖地でもあります。衛生的な設計では、洗浄サイクル後に水分がコンポーネントのどこにも溜まらないように、洗浄定格 ロッドエンド の傾斜したピン貫通穴を含む傾斜面と排水形状が必要です。
長期安定性とメンテナンス
このハードウェアの腐食は衛生上の問題だけではありません。それは機械的なものです。腐食ピットは応力集中点を形成し、応力集中により、繰り返し負荷がかかったコンポーネントの疲労寿命が短くなります。 316 ステンレスは、同じ CIP および塩化物への曝露において、304 よりも実質的に長い耐用年数に耐えます。これは、より短いサイクルで 304 部品を交換するよりも、より良いグレードに多くの費用を費やす実際的なケースです。
316 不動態皮膜の自己修復特性がその寿命をサポートします。表面に傷が付くと、表面のクロムが酸素と反応し、介入しなくても数時間以内に保護層が再形成されます。重要な部品を定期的に再不動態化することで、長年にわたる CIP の繰り返しの露出や機械的磨耗を通じてその保護を維持することができます。
特定の環境のコンプライアンスと選択
適切な材料の選択は、食品の酸性度と塩分含有量によって異なります。肉や乳製品などの低酸性食品の場合は、通常、標準的な不動態化を施した 316 ステンレスで十分です。ジュースやピクルスのような酸性の高い食品には、316L (低炭素) がより良い選択です。これは、溶接や長時間の高温暴露後に標準の 316 で発生する可能性のある粒界腐食に耐性があるためです。
北米では、3-A 認定が標準ベンチマークです。 EHEDG はヨーロッパの同等の規格です。これらの基準を満たすコンポーネントを選択することは、安全性に関する決定だけではありません。 EUの食品分野に販売される機器にはEHEDG認定部品が必要となることが多いため、市場アクセスに影響を及ぼします。
価格を超える: 総所有コスト
食品グレードの 316 ステンレス ロッドエンド は、工業グレードの同等品よりも初期費用が大幅に高くなります。購入価格だけではなく、複数年にわたる総所有コストに基づいて評価すると、計算は通常逆転します。繰り返しの交換、交換ごとの労力、各故障の前後のダウンタイムを合計すると、最初に正しい材料を指定した場合の価格差よりも大きくなります。 FSMA および HACCP では、機器の設計が監査員の直接の焦点となっており、清掃が困難なデッド ゾーンや製品に隣接するハードウェアの腐食に関する発見により、修正中に生産が停止する可能性があります。最初から 3-A および EHEDG 準拠の部品を指定することは、耐久性が高いだけでなく、そのリスクに対してより防御可能な立場になります。
適切なステンレス クレビス ロッドエンド を選択することは、機械工学と食品安全コンプライアンスの橋渡しとなる決定です。正しい表面仕上げ、316 または 316L の材料選択、および多段階シーリングを優先することで、細菌の隠れ場所の形成を最初から防ぎます。Profab Machineは、3-A および EHEDG の衛生設計要件に基づいて構築された精密ステンレス クレビス ロッドエンド を製造しています。 Profab Machine に問い合わせて、ウォッシュダウン環境に適した仕様を検討してください。
