
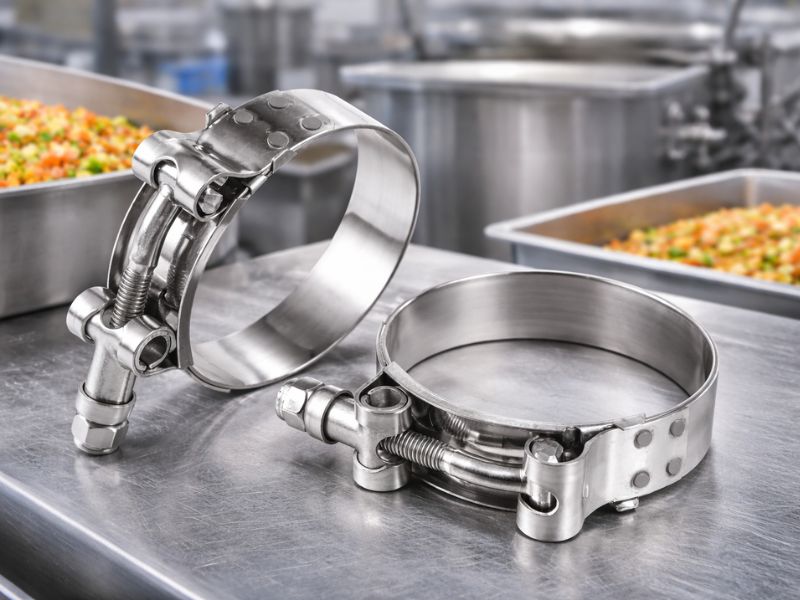
食品、飲料、乳製品プラントの設備調達リストでは、ホース クランプは重要なコンポーネントのように見えます。しかし、この 5 ドルのクランプが生産ライン全体の微生物汚染の原因となり、製品のリコールやブランドの評判の低下、さらには訴訟につながる可能性があります。
多くの施設は「ステンレス鋼を買えば十分」と考えていますが、実際には、すべてのステンレス鋼クランプが食品との接触に使用できるわけではありません.
今日は、食品グレードのクランプの選択と使用要件は、FDA 規制、3-A 衛生基準、材料要件、設計原則、および CIP 洗浄適合性の観点から説明されています。
すべての「ステンレス鋼」が「食品グレード」であるわけではありません
食品と接触する材料の要件
によるとNSF/ANSI 51、食品機器材料規格これはステンレス鋼の建築材料を実際に管理する規格です (このために引用されることがある FDA コーティング/プラスチックの規制ではありません)、食品と接触する材料は次の条件を満たす必要があります。
- 無毒: 食品中に有害物質を放出しません。
- 耐食性: 食品や洗剤の環境下でも腐食や劣化しません。
- 洗浄可能: 滑らかな表面、デッドレッグがなく、残留物や微生物を効果的に除去できます。
- 特定された:図面および発注書にグレード名が記載されておりますので確認可能です。
FDA は基本要件を提供しますが、食品業界は通常、より厳しい要件に従います。 3-A 衛生基準:
3-A SSI (サニタリー スタンダード社) は、衛生専門家、機器メーカー、食品加工業者が共同で設立した規格団体です。その標準には次のものが含まれます。
- 3-A 63-04:サニタリー継手(クランプ式継手およびそれを固定するクランプを含む)
- ASME BPE: バイオプロセス装置規格 (食品業界でも広く使用されています)
3-A 規格の中核となる要件:
- マテリアル:AISI 300シリーズ ステンレス鋼(304、316、316L)
- 表面仕上げ: 研磨面 Ra≤0.8μm (32 マイクロインチ)、未研磨 ≥2B 工業用仕上げ
- デザイン: デッドレッグや溜まり領域がなく、完全に分解して洗浄可能
- 洗浄性: CIP (定置洗浄) または分解洗浄が可能
衛生的な設計原則
材料要件を満たすことは最初のステップにすぎません。設計の詳細はより重要です。
原則 1: デッドレッグをなくす
「デッドレッグ」とは、液体が十分に到達できず、残留物が蓄積しやすく、微生物が潜んでいる領域を指します。
一般的なデッドレッグの問題:
- 止まりネジ穴: スレッドは下部にプール領域を作成します
- 隙間:クランプバンドとパイプ接触面の微小な隙間
- ミシン目: 穴あきクランプバンドの穴の内側の端
3-A 準拠の設計:
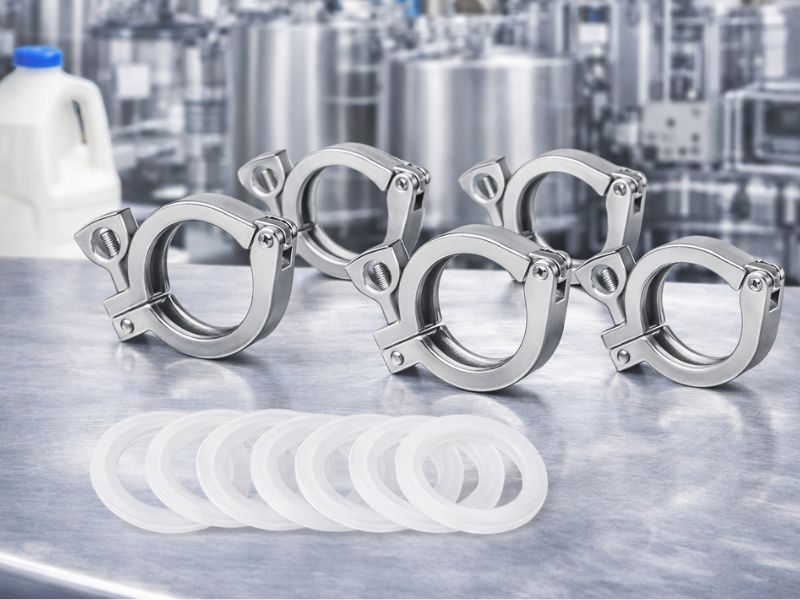
- トライクランプ: 食品ゾーンにねじが入らず、外部蝶ナットを通じてクランプ力が適用されます。
- ソリッドバンド: 穴あきデザインは避け、エンボス加工または無地のバンドを使用してください。
- 滑らかな内面: 食品接触面は研磨する必要があり、バリはありません
原則 2: 完全に分解可能
3-A 基準によれば、食品と接触する表面は洗浄および検査可能でなければなりません。これは、多くの部品が完全に分解できることを意味し、次のことが可能になります。
- 目視検査: 残留物、損傷、腐食の有無を確認します。
- 手動洗浄: CIPができない箇所は分解してブラッシング可能
- 滅菌: 高温蒸気滅菌または薬品滅菌
非準拠設計:
- 自動車用ウォーム クランプ: ネジとウォーム ギアが分離できず、隙間の掃除が困難
- スプリング クランプ: スプリング コイル内部に液体が溜まり、分解できません
- 圧着クランプ: 使い捨て、損傷後は再利用できません
準拠設計:
- トライクランプ: 4 つのコンポーネント (フェルール 2 個 + クランプ 1 個 + ガスケット 1 個)、完全に分離可能
- サニタリーウォームクランプ: ネジとバンドは完全に分離可能、内面は滑らか
原則 3: 表面仕上げ要件
表面粗さは微生物の付着と洗浄効果に直接影響します:
3-A 標準要件:
- 食品接触面: Ra≤0.8μm (32 マイクロインチ)
- 食品と接触しない表面: 滑らかで洗浄可能、洗浄ルーチンに適した仕上がり
なぜそんなに厳しいのか:
- 粗い表面には、バクテリアが生息する微細な穴や溝があります
- 大腸菌やサルモネラ菌などの病原体は、粗い表面ではバイオフィルムを形成しやすくなります
- バイオフィルムが形成されると、日常的な CIP を除去するのは非常に困難です
実際のアプリケーション:
- 乳製品プラント: ミルクに接触するすべてのクランプの内面は滑らかで研磨されている必要があります
- 飲料プラント: ジュースや炭酸飲料に接触するクランプは滑らかに磨かれています
- 食肉加工: 製品に直接接触するわけではありませんが、洗浄水が飛び散る可能性がありますが、滑らかな表面が必要です
原則 4: セルフドレイン設計
溜まった水は微生物の繁殖地です。衛生的な設計には次のものが必要です:
- 排水用の水平パイプ勾配 ≥1%
- クランプの取り付け位置は、水が溜まる低い位置を避けてください
- 分解後は、水分が残らないように完全に排水する必要があります
よくある失敗パターン: ウォーム クランプをスクリュー ハウジングを下に向けて取り付けると、洗浄後にネジ山に水が溜まります。この閉じ込められた水分はまさに微生物の増殖に必要な条件であり、本来は正しい CIP サイクルを無効にします。ナットが上を向くようにトライクランプの向きを変えると、水が溜まることがなく、問題を回避できます。
CIP クリーニングの互換性 - 日常業務の中核
食品工場では、毎日の洗浄のためにすべてのクランプを分解することはできません。 CIP (定置洗浄) は、日常的な清掃の主な方法です。
CIP クリーニングとは
CIP は、循環洗浄液を使用して、機器を分解せずにシステム内部を洗浄する方法です:
- プレリンス: 水でほとんどの残留物を洗い流します
- アルカリ洗浄: 熱アルカリ溶液 (1 ~ 2% NaOH、70 ~ 80°C) でタンパク質と脂肪を除去します
- 中間リンス: アルカリ溶液の除去
- 酸洗浄: 酸性溶液 (1-2% HNO₃ または H₃PO₄) は鉱物堆積物を除去します
- 最終すすぎ: 残留化学物質を除去します
- オプションの滅菌: 熱湯 (>85°C) または蒸気滅菌
CIP クランプの互換性要件
流体力学設計:
- クランプ内面はパイプと面一、突起なし
- 渦とデッドゾーンを避ける
- 流速 ≥1.5 m/s、レイノルズ数 >10,000 (乱流)
化学的適合性:
- 耐アルカリ性: NaOH 濃度 ≤ 3%、温度 ≤ 90°C
- 耐酸性: HNO₃ 濃度 ≤ 2%
- 316 304より優れたステンレス鋼(耐孔食性)
- 塩化物ベースの洗浄剤、特に高温の洗浄剤は避けてください。孔食の原因となり、応力腐食割れを引き起こす可能性があります。
温度許容差:
- 熱湯すすぎに耐えます (85 ~ 95 °C)
- 蒸気滅菌 (SIP、定置蒸気滅菌、121 ~ 134°C)
- ガスケット材質: EPDM、シリコーンまたは PTFE、蒸気滅菌温度以上の定格
ガスケット選択の重要性:
- あまり適合しないガスケット(標準 NBR ニトリルゴムと同様): EPDM やシリコーンよりも温度定格が低く、熱アルカリ洗浄後に老化する可能性があります
- 適合ガスケット(EPDM、シリコーン、PTFE): 蒸気滅菌温度の定格および CIP 酸およびアルカリに対する耐性
- FDA 準拠: エラストマー ガスケット材料 (EPDM、シリコーン) は、FDA 21 CFR 177.2600、および PTFE と 21 CFR 177.1550 に準拠する必要があります。
CIP 検証要件
食品工場は CIP の有効性を検証する必要があります:
- ATP テスト: アデノシン三リン酸テスト、有機残留物を検出
- コロニー数: プラント独自の CFU/cm² 制限に対する表面サンプリング
- 目視検査: 分解後に目に見える残留物なし
- 記録保持: 温度、濃度、時間曲線、追跡可能
よくある失敗パターン: ワーム クランプのネジ山は、CIP サイクルが完全に到達するのが難しく、残った残留物は酵母やカビの発生源になります。その残留物で包装された製品は、表示された保存期限が終了するかなり前に膨張または腐敗する可能性があります。これは、CIP の化学的性質ではなく、クランプの形状に遡って欠陥が発生します。
CIP 対応クランプ チェックリスト
・内面研磨、Ra≦0.8μm、パイプと面一
• 止まり穴がなく、流体ゾーンに入るねじ山もありません
• ガスケット材質 FDA 準拠 (21 CFR 177.2600 または 177.1550)、蒸気滅菌温度を超える定格
• 3% NaOH および 2% HNO₃ に耐えることができます
• クリーニング検証のために分解可能
不適切な CIP は汚染や食品リコールにつながる可能性があります
さまざまな食品業界の特別要件
業界ごとにクランプ要件も異なります。
乳業
最も厳しい要件:
- 3-A 63-04 (衛生継手) の下に 3-A シンボルを付ける必要があります
- トライクランプを優先
- 低温殺菌システム: 耐熱温度 >95°C
- UHT (超高温) システム: 耐熱性 > 140°C
- 毎日 CIP、毎週または毎月の SIP
特別な考慮事項:
- 乳タンパク質は熱変性沈着物(乳石)を形成しやすい
- ミネラルを除去するには定期的な酸洗浄が必要
- ガスケットは高温および高圧に耐える必要があります
食肉および鶏肉の加工
USDA/FSIS 要件:
- 肉には直接接触しませんが、洗浄水や血液がクランプに接触する可能性があります
- ステンレス鋼の表面は簡単に洗浄でき、相互汚染を防止します
- 耐塩素性 (通常、清掃には塩素系消毒剤が使用されます)
- 316 304 を上回るステンレス鋼
衛生管理:
- SSOP および HACCP システムでは衛生監視記録が必要です
- SSOP (衛生標準操作手順) で清掃頻度を指定
飲料業界
酸性製品(ジュース、炭酸飲料):
- 316 ステンレス鋼、優れた耐酸性
- 穴あきを避ける (果汁中の有機酸 + 塩化物イオン)
- 糖の残留物は酵母菌を繁殖させやすいため、CIP を徹底する必要があります
ビールと醸造:
- 発酵タンクとパイプラインの接続: トライクランプが標準です
- CO₂ 耐圧性、良好なシール性
- 洗剤(アルカリ性と酸性交互)に対する耐性
よくある間違いとリスク
多くの食品工場はクランプの使用法について誤解を持っています。
間違い 1: 工業用クランプと食品グレードのクランプの混合
シナリオ: コストを節約するには、非直接接触領域には工業用グレードのクランプを使用してください。
リスク:
- 洗浄水はどこにでも飛び散る可能性があります
- 分解およびメンテナンス中に、誤って取り付けられる可能性があります
- 監査中に「どれが食品接触でどれがそうでないか」を証明できない
- FDA またはサードパーティの監査により、完全な交換が必要になる場合があります
正しいアプローチ: 食品ゾーン内では、一貫性を確保するためにすべてのクランプに 3-A 認定製品が均一に使用されています。
間違い 2: ガスケットの食品グレード認証の無視
シナリオ: クランプは316ステンレスですが、ガスケットは普通のゴムを使用しています。
リスク:
- ガスケットから有害物質(可塑剤、加硫剤)が放出される可能性があります
- 経年劣化により破片が脱落し、製品
- クリーナーに耐性がないため、頻繁に交換が必要
正しいアプローチ:
- ガスケットは、FDA 21 CFR 177.2600 (ゴム) または 177.1550 (PTFE)
- EPDM、シリコン、または PTFE を優先します
- 定期交換 (メーカーの推奨に従い、通常 6 ~ 12 か月ごと)
間違い 3: 不適切な CIP パラメータ設定
シナリオ: 「時間を節約」するには、CIP 洗浄時間を短縮するか、温度を下げます。
リスク:
- 不完全な洗浄、微生物の残留
- 長期蓄積によりバイオフィルム形成につながる
- 製品の微生物数が基準を超え、リコール
正しいアプローチ:
- 検証された CIP 手順に厳密に従ってください
- 温度、濃度、流量を監視および記録
- 定期的に分解して検査し、CIP の有効性を検証する
間違い 4: 非標準的なインストールとメンテナンス
シナリオ: クランプは正しいですが、取り付け中に手が内面に触れたり、メンテナンス後に洗浄せずに使用された機器に触れたりします。
リスク:
- 手との接触は微生物汚染を引き起こす
- 取り付けツールの破片 (金属の削りくず、潤滑剤) がシステムに侵入
- 不適切な締め付けトルクはシールの破損やガスケットの損傷につながります
正しいアプローチ:
- インストール前:
- 滅菌手袋を着用するか、滅菌ツールを使用してください
- 70% アルコールまたは CIP 溶液で事前洗浄
- ガスケットの完全性を確認してください
- インストール中:
- クランプ メーカーの指定に従って締め付けます。ほとんどのトライクランプ蝶ナットは手で締められます
- ガスケットがオフセットではなく中央にあることを確認してください
- インストール後:
- CIP プログラムの実行
- 圧力テスト、シールの完全性を確認
- 設置日と担当者を記録します
最初の質問に戻ります: ステンレス鋼のクランプは食品グレードの用途に使用できますか?
答え: 特定の要件を満たすステンレス鋼のクランプのみを使用できます。
「ステンレス製」クランプを購入するだけではありません。材料、設計、表面仕上げ、洗浄、認証に関する一連の要件を満たさなければなりません。
Profab Machineはステンレス鋼の衛生クランプ食品、飲料、乳製品の加工ライン向けの 304 および 316 で、CIP/SIP サービスに適した工場認定と表面仕上げを備えています。
