
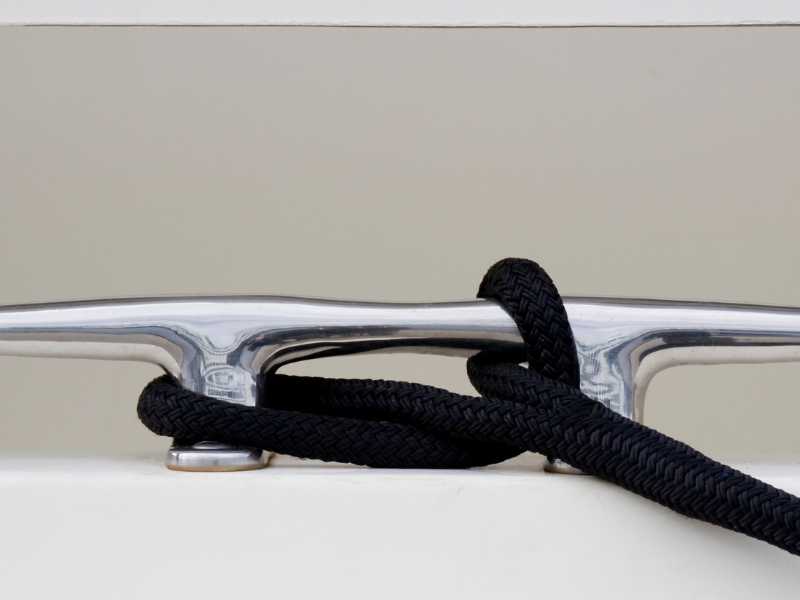
失敗したクリートをグラスファイバーデッキから引き抜き、実際に何が外されたかを見てください。ほとんどの場合、それはクリートではありません。ホーンはまだ鳴っていて、ボディは無傷で、ボルトはまだ完全である可能性があります。破れたのはファスナー穴の周囲のデッキラミネートで、荷重があまりにも狭い領域に集中していました。クリートは十分でした。取り付けはできませんでした。
そこでバッキング プレートの出番です。作業が完了すると見えなくなるため、デッキ上のハードウェアほど注目されないことがよくあります。しかし、実際には、係留クリートの保持力は、その下に何があるかによって大きく左右されます。ここでは、バッキングプレートの役割、実際のボートに最もよく耐えられる素材、および適切なサイズと取り付け方法を説明します。
バッキング プレートのないクリートの取り付けが半分である理由
係留クリートは、締結具を通じて荷重をデッキに伝達します。バッキングプレートがないと、ボルト穴に荷重が集中します。ナットの下に平ワッシャーが付いた標準的な 5/16 インチの通しボルト 2 つを使用すると、デッキの下側の座面は 1 平方インチ未満になります。これは、サージ負荷下での引き抜きに抵抗するすべての領域です。
3 x 6 インチのバッキング プレートを追加すると、座面は 18 平方インチになり、同じ荷重を支える面積は 18 倍以上になります。ラミネートの小さな部分をハンマーで叩くのではなく、荷重はプレート全体に広がり、グラスファイバーのより大きな部分に分散します。
これは決して小さな利益ではありません。それは、一撃で破れてしまうクリートと、所定の位置に留まるクリートの違いです。ボート米国財団引張試験では、クリート アセンブリの破損の 57% が留め具の破損であることが判明しました。これは、クリート本体が緩む前にボルト穴の周囲の領域が緩んだことを意味します。バッキングプレートはまさにその問題に対処します。
バッキング プレートの実際の機能:
- ボルト穴の点荷重をデッキ全体の面荷重に分散します
- グラスファイバー、芯入り、合板デッキでのファスナーの抜けを防止します
- 繰り返し係留荷重がかかるとデッキを局所的に強化します
- デッキに多少の曲率がある場合でも、ナットとワッシャーにしっかりとした均一な座面を与えます
マテリアル オプション: 機能するものと機能しないもの
海洋作業ではバッキング プレートに 4 つの素材が一般的に使用されますが、それぞれの素材にはアクセス、場所、予想される荷重に応じて重要なトレードオフがあります。
G10 グラスファイバー ボード
G10 は、通常、ほとんどのバッキング プレート作業の経験豊富なリガーにとっての最初の選択肢です。ガラス織布とエポキシ樹脂から作られているため、耐腐食性、安定性、吸水性に優れています。また、持続的な圧縮荷重下でもコールドフローしません。これは、ハードウェアがトルクダウンされて何年も使用され続ける場合に重要です。
一次係留クリートの推奨厚さは 3/8 インチから 1/2 インチです。 G10 は、超硬または細刃を使用した標準的な木工工具で切断でき、エッジはテーパー状になっているため、デッキの表皮に硬い部分ができません。設置中にプレートをベディングしている場合は、エポキシでもよく接着します。
ステンレス鋼板
ステンレス鋼プレートは、同じ厚さの G10 よりもはるかに硬いです。 1/4 インチ 316 ステンレスは標準的な船舶仕様です。このセクションでは、G10 の約 10 倍の剛性を備えているため、より小さな設置面積でも非常に効果的に荷重を分散できます。そのため、デッキの下へのアクセスが厳しく、プレートのサイズをコンパクトに保つ必要がある場合に強力なオプションになります。
欠点は店舗作業です。ステンレスには適切な金属切削工具が必要で、取り付け中にライナー素材や断熱材が擦れないようにエッジのバリを取り、滑らかにする必要があります。ステンレス製の留め具を使用すると、電気的適合性が簡単になります。バッキングプレートがステンレスではなくアルミニウムの場合は、Tef-Gel または同様のスレッドコンパウンドを使用してください。
アルミニウム プレート
海洋グレードのアルミニウム、5086 または 6061 合金は、ステンレスよりも軽く、切断が容易です。ステンレス製の留め具と組み合わせると、電食が発生します。乾燥したアクセス可能なスペースでは、防食化合物で管理できます。船底やその他の湿った場所では、アルミニウム製のバッキング プレートがステンレス製のハードウェアと接触することで時間の経過とともに腐食し、その腐食生成物によってアセンブリが固着してしまい、その後の整備が争いに発展する可能性があります。
アルミニウムは、検査アクセスが信頼できる保護された淡水施設でも使用できます。
海洋合板
合板は入手が最も簡単な材料であり、乾燥した保護されたスペースで十分に機能します。海洋グレードであり、空隙がなく、防水接着剤で接着され、設置前にすべての面と切断面をエポキシで複数回コーティングしてシールする必要があります。ファスナーの穴は大きめに開け、エポキシフィラーで満たし、水が木材に入らないように最終的な直径まで再度開ける必要があります。
弱点は湿気です。ビルジや定期的に結露が発生するエリアでは、合板の裏当てプレートが時間の経過とともに破損し、圧縮強度が失われ、ハードウェアが緩んでしまいます。高負荷の主要係留クリートの場合、長期的には G10 またはステンレスの方が適しています。
| マテリアル | 剛性 | 耐食性 | ベストアプリケーション |
|---|---|---|---|
| G10 グラスファイバー | 高 | 素晴らしい | すべての一次係留クリート |
| 316 ステンレス鋼 | 非常に高い | 素晴らしい | アクセスが厳しい場所、最大荷重 |
| マリンアルミニウム | 中 | フェア(保護付き) | 淡水/乾燥場所 |
| 海洋合板 | 中 | フェア(封印時) | 保護された乾燥した低湿度の場所 |
バッキング プレートの正しいサイズ設定
海洋リガーが使用する一般的なルールは、バッキング プレートはクリートの長さの少なくとも 2 倍、幅はクリートの長さの半分である必要があるということです。一般的な 8 インチのクリートの場合、16 x 4 インチになります。 10 インチのクリートの場合、20 x 5 インチ。これらの数値は構造上の理想です。実際のボートでは、アクセスによって何が適合するかが決まります。船体とデッキの接合部、隔壁、およびライナー パネルにより、砲口付近で利用できる平らな下面が制限されることがよくあります。スペースが狭い場合は、あらゆる方向に完全なフォーミュラを追求する前に、船首クリートの場合は前後に、ミッドシップクリートの場合は船の横に、主荷重方向に余分な長さを置きます。
その理由は単純なジオメトリです。圧縮荷重がプレートの端で再び重なり合うことなく積層体に広がるように、プレートは最も外側のボルト穴を十分に超えて拡張する必要があります。プレートが小さすぎると、実際の荷重スプレッダーというよりも大きなワッシャーのように動作し、利点が減少します。
デッキの下にスペースがある場合は、大きい方が良いです。特大のプレートはパフォーマンスを損なうことはなく、有用な引き抜き抵抗を追加できます。通常、実際の制限はアクセス、タイトなビルジ、ライナー、デッキのキャンバーです。このような状況では、プレートをエポキシ接着剤でデッキの下側に接着し、ボルトで固定することで、有効支持面積をさらに増やすことができます。プラクティカルセーラーテストでは、接着されたバッキング プレートは、特にコア付きデッキ構造において、同じサイズの非接着プレートと比較して不釣り合いな強度増加をもたらす可能性があることが判明しました。
コアデッキの問題
1970 年代以降に建造されたグラスファイバー製ボートのほとんどは、グラスファイバー外皮、コア材、バルサ、フォーム、またはハニカム、そして内皮というサンドイッチデッキ構造を使用しています。これは余分な重量を加えることなく剛性を得る効率的な方法ですが、コア自体は係留ハードウェアによって生成される圧縮荷重やせん断荷重を支えることを目的としていません。
コアを処理せずにコア付きデッキにクリートを取り付けるのはよくある間違いであり、結果は予測可能です。留め具がコアを圧縮し、時間の経過とともにフィッティングが緩み、ボルト穴から水が侵入し、コアが腐り始めます。バルサコアデッキでは、その損傷はハードウェアの設置面積をはるかに超えて広がる可能性があります。
正しい方法は、主要な係留ハードウェアを取り付ける前にボルト ゾーンのコア材を取り外し、固体のグラスファイバー ラミネートまたはエポキシ フィラーに置き換えることです。ファスナーの穴をドリルで開け、ファスナーの直径の約 2 倍まで開き、キャビティを増粘したエポキシで充填し、完全に硬化させてから、最終的なサイズに再度ドリルで開けます。これにより、各ファスナーにコアを貫通する固体のエポキシ柱が形成され、コアの圧縮が防止され、最も一般的な水の侵入点が密閉されます。
大型の継手の場合、一部のリガーはコアの全セクションを切り出し、プレキャストまたは二軸布で所定の位置にレイアップされた固体ガラスインサートと置き換えます。より多くの労力がかかりますが、永続的にしっかりした取り付けゾーンが残り、その領域のコアについて継続的に心配する必要はありません。
インストール: 詳細を正しく理解する
適切な材料とプレート サイズが決まれば、いよいよ取り付けです。
サーフェスから始めます。デッキの下面が平らになることはほとんどなく、特に湾曲した上面付近は平らです。バッキングプレートを船舶用シーラントまたは増粘エポキシで埋めて、プレートと内皮の間の隙間を埋めます。プレートがエアギャップを橋渡ししている場合、荷重は均等に分散されず、接触点に集中してしまいます。
ネジではなく通しボルトを使用してください。セルフタッピンねじは、クリートがどれほど重そうに見えても、主係留クリートには使用できません。ステンレススチールのナイロックナットを備えたスルーボルトは、持続的な荷重や衝撃荷重がかかるハードウェアに最適な締結具です。ナットの下の平ワッシャーは、ナット面にベアリング領域を追加します。ワンポイントリガーは、組み立て中にステンレスとステンレスの接触により摩耗する可能性があることをすぐに学びます。 316 ボルトが 316 ナイロック ナットに差し込まれると、最終トルクに達する前に激しく固着する可能性があります。 Tef-Gel、Lanocote、またはネジ山に専用の焼き付き防止剤を使用するのは標準的な作業方法であり、後で多くのトラブルを回避できます。
シーラントは適切な場所に塗布する必要があります。デッキレベルのクリートの下、各ファスナーの穴、そしてバッキングプレートの下に置きます。締めすぎないでください。硬化する前にすべてのシーラントを押しつぶしてしまうと、薄い層が残り、デッキが動くと亀裂が入り、最終的には漏れてしまう可能性があります。ハードウェアをぴったりと持ち上げ、シーラントの硬化を開始します。速硬化製品の場合は 48 時間、標準の場合は 7 日間かかり、その後、留め具を最終トルクにします。
締め付け中にボルトを回転させないでください。ナットのみを回します。ボルトを回すと、フィッティングの基部とファスナーのシャンクの周囲でシーラントの結合が切れる可能性があり、それにより、たとえ寝具の作業が適切に行われていたとしても、漏れ経路が生じます。
のためにステンレス ボート クリート海水サービスでの設置の場合、完全なアセンブリは、クリート本体、ファスナー、および使用されている場合はステンレス製のバッキング プレート全体にわたって 316 ステンレス製である必要があります。グレードを混合したり、304 ハードウェアを塩化物の多い環境に持ち込んだりすると、界面での腐食のリスクが高まります。
によるとWest System のコアドデッキ修理に関するご案内、ファスナー貫通部のエポキシ充填法は、生産用グラスファイバーボートの湿気の侵入とコアの劣化を防ぐための標準的なアプローチです。同じロジックがここにも当てはまります。クリート アセンブリのパフォーマンスを予測する最も信頼できる指標は、クリート単体ではなく、ファスナーと取り付けシステムです。正しい貫通ボルトを備えた適切なサイズのバッキング プレート上の良質なステンレス クリートは、あらゆる故障モードにおいて、バッキング プレートなしでネジで取り付けられたより重いクリートよりも優れたパフォーマンスを発揮します。
調達チームと販売代理店が知っておくべきこと
船舶用ハードウェアを数量で指定する場合、カタログにはほとんど記載されていませんが、バッキング プレートの互換性には注意が必要です。
バッキング プレートの寸法は、取り付けられている容器タイプで利用可能なアクセス スペースと比較して確認する必要があります。標準の 20 x 5 インチのバッキング プレートを備えた 10 インチのクリートでは、デッキの下側に少なくともそのサイズの明確な溝が必要です。フルライナーを備えた多くの量産パワーボートでは、ライナーを切断しないとそのスペースを利用できず、設置の手間が大幅に変わります。
特定のクリートモデルに適合するサイズのステンレススチール製バッキングプレートが、ペアのハードウェアとして利用可能です。一貫性が重要な大量の作業の場合、一致するクリートとプレートの組み合わせを指定すると、調達が簡素化され、現場でのばらつきが軽減されます。
アセンブリが船級協会の要件またはオーナー主導の材料規格に該当する場合、クリートと同様にバッキング プレートにも材料認証が重要です。 316 ステンレス プレートのミル テスト レポートは、文書化された船舶建造のトレーサビリティの標準です。
結論
クリートの強度は、それを支えるものと同じくらいです。プレートの材質を環境に合わせて(塩水の場合は G10 またはステンレス、乾燥した保護されたスペースではアルミニウムまたは合板)、クリートと利用可能なアクセスに合わせてサイズを調整し、デッキにコアがある場合はコアを処理し、通しボルト、適切なベッド、および正しいトルク順序で取り付けます。これらの詳細を正しく行うと、取り付けはクリート自体よりも長持ちします。
Profab Machine は、海洋用途向けのクリートやカスタム製造コンポーネントを含むステンレス鋼の海洋ハードウェアを供給しています。
