
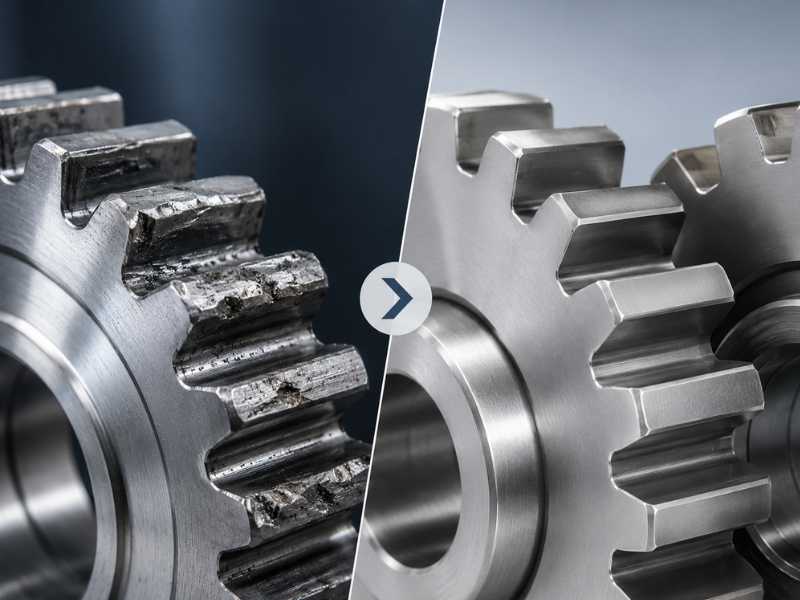
まず環境からグレードを選択します。マイルドでドライなサービスの場合は 303 または 304、塩化物が存在する場合は 316 または 316L です。次に、同じような硬さのステンレス表面が互いに滑り合うと冷間溶接される可能性があるため、かじりに備えて計画してください。どちらの決定もギアの図面に属します。
| グレード | 該当する場所 | 見るべきもの |
|---|---|---|
| 303 | 切削時間が重要な穏やかな環境での機械加工部品 | 耐食性が低いため、 |
| 304 | 乾燥した屋内または軽度の暴露の屋外サービス | 塩化物が存在する場所の孔食 |
| 316 / 316L | 塩化物にさらされる海洋、沿岸、化学および食品加工サービス | 304 のような虫。 316L は溶接アセンブリ用に作成されたバージョンです |
歯車に使用できるステンレス鋼のグレード
環境がグレードを決める。これら 3 つはすべてオーステナイト系であり、ステンレス鋼業界団体 SSINA は、オーステナイト系グレードは冷間加工によってのみ硬化させることができ、熱処理によってのみ軟化させることができると述べています。したがって、これらのグレードの歯車は熱処理されて歯が硬くなりません。
グレード 303 は、304 の自由加工バリエーションです。 SSINA によると、約 25 ~ 30% 速い速度で加工できるとのことで、BSSA の被削性指数 (快削炭素鋼を 1.0 とみなした) は、303 の 0.85 に対して、304 の 0.52 です。値段は耐食性です。 SSINA によれば、被削性を向上させる元素は被削性に悪影響を及ぼし、溶接、冷間成形、または熱間鍛造を行う場合には、通常、自由加工材種は使用されません。
ファスナー サプライヤーのグレード ガイドでは、乾燥した屋内、または軽度に暴露された屋外環境における正解を 304 と呼び、その限界として塩化物への暴露を挙げています。 SSINA およびサプライヤーによると、316 グレードには 2 ~ 3% のモリブデンが添加されています。サプライヤーは、これにより塩化物孔食や隙間腐食に対する耐性が大幅に向上するため、316 は海洋、沿岸、化学サービスに適していると述べています。 316L グレードは、溶接アセンブリ用に開発された低炭素バージョンです。
加工時間はこれらの材種のコストの一部です。 BSSA によれば、オーステナイト系材種は機械加工中に大幅に加工硬化し、従来の鋼の送りと速度は過度の工具摩耗を引き起こす可能性があると述べています。他のステンレス ファミリについては、ガイドを参照してください。ステンレス鋼グレード.
ステンレス歯車がゴールする理由
かじりとは、摺動面間の冷間圧接です。 ASSDA のかじりガイドには、「表面がこすれて酸化膜が剥がれたときに残る、酸化物を含まないきれいな金属の高い部分の冷間溶接が原因で発生する」と説明されています。断続的に動作し、ゆっくりと滑る表面で最もよく発生します。
かじりはステンレス鋼に特有のものではありません。同じガイドには、チタンとアルミニウムも胆汁があると記載されており、鉄鋼販売業者は、チタンとアルミニウムは同様の硬度の同様の金属の製品であると説明しています。ファスナーのサプライヤーによると、304 と 316 はその傾向があるとのことです。
ここで重要なのは 1 つの境界です。かじりガイドとファスナーのサプライヤーは、ギアの歯ではなく、ナットとボルトについて書いています。圧力下でステンレス表面が滑る場合でもメカニズムは同じですが、以下の図はボルトの数値であるため、歯車の値は設計とテストによって設定してください。
かじりを軽減する方法
ASSDA では、硬度、設計と品質管理、摩擦の低減、表面接触応力の重要性の高い順に対策を大まかにリストしています。
硬さを変える
最初の尺度は、2 つの表面間の硬度差が少なくとも 50 ブリネルであることです。 ASSDA では、これをボルトとナットの経験則と呼んでいます。また、治療法としてよく引用される 304 と 316 は、必ずしも十分な違いをもたらすわけではないことも警告しています。
別の相手材を選択してください
接点全体にある 2 つの異なるステンレス鋼が役に立ちます。ASSDA は、ゲインを主にそれらの間の硬度の違いに関連付けます。オーステナイト系部品の場合は、二相ステンレス鋼またはマルテンサイト 431 の硬い部材、または廃棄するほど腐食性のない環境ではアルミニウム青銅の柔らかい部材が推奨されます。
自由加工303中の硫化物粒子も潤滑を提供すると思われる。ニトロニック 60 やガルタフなどのグレードはかじりに強く耐えますが、耐食性については慎重に考慮する必要があります。
ASSDA は、304 に対する回転ピンオンブロック テスト (ASTM G98) から測定されたしきい値応力も報告します。 304 対 304、および 316 対 304 はどちらも 13 MPa でかじり始め、相手金属が異なるとその応力が大幅に上昇します。
| 相手金属、304 (140 HB) に対してテスト済み | 状態と硬さ | 閾値かじり応力 (MPa) |
|---|---|---|
| 304 | オーステナイト系、焼き鈍し、140 HB | 13 |
| 316 | オーステナイト系、焼き鈍し、150 HB | 13 |
| 430 | フェライト系、焼き鈍し、159 HB | 165 |
| 410 | マルテンサイト、硬化および応力緩和、352 HB | 340 以上 |
| ニトロニック 60 | オーステナイト系、焼き鈍し、205 HB | 340 以上 |
| ワウキシャ 88 (錫とビスマスを含む) | 141 HB | 340 以上 |
これは実験室によるペアのランキングであり、ギアの歯の制限ではありません。これは、304 または 316 に対する 304 が避けるべき組み合わせである理由を示しています。
表面の硬化またはコーティング
硬質クロムメッキ、窒化、浸炭、または冷間加工など、より硬い表面は通常影響を受けにくいです。それぞれにコストがかかります。ガイドには、窒化または浸炭された表面は、酸洗いされ不動態化されたステンレス鋼よりも耐食性が低いと記載されています。また、硬質クロムコーティングは亀裂や剥離の可能性があるため、高温や高ストレスの使用には推奨されないとも述べています。ショットピーニングされた表面は粗いため、かじりやすくなります。
表面仕上げの制御
スムーズであればあるほど良いとは限りません。 ASSDA 氏は、高度に研磨された表面 (Ra 0.25 μm 未満) や非常に粗い表面はかじりやすい傾向があり、電解研磨された表面は非常に滑らかなので重大なかじりの問題が発生する可能性があると述べています。また、電解研磨により粗いエッジが滑らかになり、その傾向が軽減されることも指摘しています。 「できるだけ滑らかに」ではなく、図面上で仕上げ範囲を指定し、接触面のバリ取りを行ってください。
潤滑して接点を清潔に保つ
ASSDA は、ニッケル、モリブデン、銅、銀、またはグラファイトを含む潤滑剤の名前を挙げ、それらは厄介になる可能性があると述べています。ニッケルベースのものは高温に適しています。グリースが乾燥して亀裂が生じる場合には隙間腐食が発生し、グラファイトが大量に使用される場合には電解腐食が発生することを警告します。潤滑剤が装置の洗浄ルールまたは食品との接触ルールに適合しているかどうかを確認してください。
接触応力の低下も役立ちます。 ASSDA によれば、面圧を下げるには接触面積を増やすか荷重を減らすのが効果的です。部品は振動や磨耗を防ぐために十分にしっかりとフィットする必要があり、汚れや研磨材が接触しないようにする必要があります。
受け取ったグレードの確認
磁石ではグレードを識別しません。 SSINA によると、焼きなましされたオーステナイト系グレードは磁石に引き寄せられませんが、冷間加工後にわずかに磁性を示すものもあるため、磁石試験では 304 と 316 を区別することはできません。
ファスナー サプライヤーのチェックリストは、より良いモデルです。つまり、クロム、ニッケル、モリブデンの割合がグレードに対してチェックされ、納入された材料の熱数に関連付けられた材料試験レポートです。グレードが重要な場合、バイヤーはサプライヤーに熱番号に関連付けられた材料試験レポートを要求できます。
歯車の図面に何を配置するか
これらの項目は上記のソースに基づいており、標準ではなく製図上のアドバイスです:
- グレード、およびギアが溶接されるかどうか
- 相手歯車の材質と硬度、つまり硬度の違いを確認できます (50 ブリネルの経験則はボルト締めガイドから得られます)
- 範囲としての歯面仕上げ
- 潤滑剤、および機器が食品と接触するか洗浄されるか
- 作業環境、特に塩化物
ギアの見積もりのために送信するもの
Profab Machine はステンレス鋼歯車(303)、304、316、316L (スパー、ヘリカル、ベベル、ウォーム タイプを含む) を図面に追加します。送信:
- 図面またはサンプル、または歯車タイプ
- モジュールまたは直径ピッチ、圧力角、歯数
- 歯幅、穴、キー溝
- 材種と相手歯車の材質と潤滑剤
- 注文ごとの数量
結論
環境から材種を選択し、次にかじりを設計の問題として扱います。まず硬度の違い、異なる嵌合材料、制御された仕上げ、適切な潤滑剤、およびより低い接触応力です。用意されているガイドの番号はボルト用ですので、歯当たりを確認してください。図面をお持ちの場合は、上記のリストを Profab Machine に送信してください。組み合わせを提案させていただきます。ギアのタイプを比較するには、はすば歯車および平歯車.
