
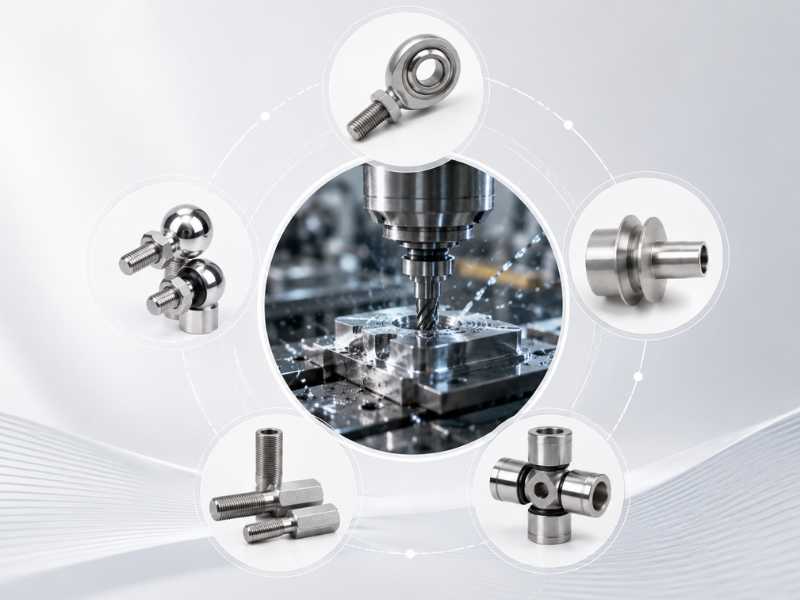
パッシベーションは、技術的な判断ではなくデフォルトで指定される仕上げステップの 1 つです。一部の施設はすべてを不動態化します。他の人はそれを完全にスキップし、316L 機器になぜ 1 年以内に錆びの斑点が現れるのか疑問に思っています。
不動態化は、製造時にステンレス上に堆積する遊離鉄や表面汚染物質を溶解し、酸化クロム層を適切に再構築します。この酸化皮膜がステンレスを耐食性にしているのです。損傷すると、その下の鋼材は炭素鋼に近づきます。それを復元すれば、攻撃的な環境でも簡単には通過できません。
問題は、パッシベーションが機能するかどうかではありません。それはそうです。問題は、パーツが実際にそれを必要とするのはいつか、そしてそれをスキップするのは正当な呼び出しであるということです。
加工後、毎回腐食サービス
CNC 旋削、フライス加工、穴あけ、研削はすべて、2 つの方法で汚染を引き起こします。まず、切削工具からの鉄粒子がステンレス表面に埋め込まれます。第二に、切断時の熱と圧力により切断面のクロムが局所的に消耗し、表面仕上げが最も優れているゾーンの酸化層が薄くなる可能性があります。
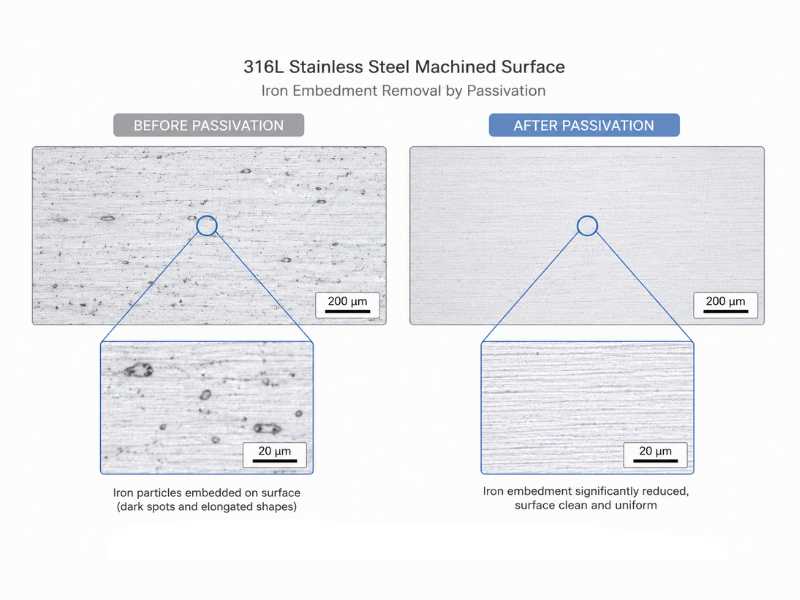
軽負荷で乾燥した屋内環境に置かれる部品の場合、この汚染は構造上のリスクよりもむしろ外観上のリスクです。表面に錆びの斑点が見られますが、故障ではありません。しかし、海洋環境、CIP 洗浄回路、食品加工ライン、または持続的に塩化物にさらされる場所に置かれる部品では、機械加工によって残された鉄汚染が孔食の開始点となります。不動態化により、サービスが開始される前にその鉄が除去されます。
実際的なルール: 機械加工されたステンレス部品が塩水、食品グレードの洗浄剤、または塩化物を含むプロセス流体と接触する場合は、不動態化してください。乾燥したキャビネットや湿度の低い屋内環境に生息している場合は、それをスキップする理由を作ることができます。
グレードごとに注意すべき点が 1 つあります。303 ステンレスには、被削性を高めるために硫黄が添加されていますが、効果的に不動態化するのはより困難です。これは、機械加工を容易にする硫化物介在物が、不動態化酸では完全には対処できない局所的な腐食開始部位としても機能するためです。腐食性環境の場合、不動態化に関係なく、303 は出発材料としては不適切です。 304 または 316L に切り替えて、代わりに非アクティブ化します。
溶接後、アセンブリの稼働前
溶接は機械加工よりも不動態層に大きなダメージを与えます。溶接部周囲の熱影響部では、炭化クロムの析出物そこでは、感作と呼ばれるプロセスがあります。溶接ビード自体には、母材金属よりも耐食性が劣る表面酸化物と熱による色合いが付着しています。 316L 環境に導入される 316L タンクまたはパイプの溶接では、不動態化されていない溶接がシステム全体の最も弱い部分になります。
溶接後の不動態化により、溶接ビードと HAZ から熱着色と表面鉄が除去され、残ったクロムが新たな酸化物層を形成できるようになります。これは、低炭素「L」グレードのステンレス鋼 (316L など) の場合でも重要です。これらのステンレス鋼は、粒界炭化物を形成するのに十分な炭素がないため、鋭敏化自体に抵抗しますが、それでも表面の鉄と熱による色合いを除去する必要があります。不動態化はバルク冶金には影響しませんが、表面の高いクロム対鉄比を回復し、攻撃的な環境におけるピット腐食の潜在的な開始点を排除するために重要です。
加工食品加工装置、医薬品容器、海洋構造部品の場合、溶接後の不動態化は意味のある意味でオプションではありません。食品機器の 3-A 衛生基準を含む、これらの分野のほとんどの業界基準では、これを明示的に要求しています。
順序が重要です。パッシベーションの前にクリーンアップします。溶接領域にオイル、グリース、または溶接スパッタがある場合、不動態化酸が鋼の表面ではなく汚染物と反応し、不均一または不完全な層が形成されます。最初に完全に脱脂し、すすいでから不動態化します。
炭素鋼との接触または汚染後
これは、人々が不意を突く可能性が最も高いシナリオです。炭素鋼ラックに保管されていたステンレス鋼、洗浄されていない炭素鋼工具で切断されたステンレス鋼、または以前に軟鋼に使用されていたワイヤーブラシで扱われたステンレス鋼は、実際の機械加工を行わなくても、それらの接触部のみから埋め込まれた鉄粒子を拾い上げる可能性があります。
埋め込まれた鉄の粒子が湿気によりステンレスの表面で錆び、ステンレス自体が錆びているように見えます。そうではありません。しかし、視覚的な結果は同じであり、食品または医薬品の環境では、根本原因に関係なく、コンプライアンス上の問題となります。
製造中または輸送中に炭素鋼の機器、工具、保管ハードウェアと接触したステンレス部品は、使用前に不動態化する必要があります。これはステンレススチール ロッドエンド、球面すべり軸受、継手、および混合金属環境を含むサプライ チェーンを移動するその他の精密コンポーネント。
パッシベーションが必要ない場合
履歴や用途に関係なく、すべてのステンレス部品を不動態化すると、有意義な方法で腐食性能を向上させることができず、時間と化学物質が無駄になります。
電解研磨された部品には不動態化は必要ありません。電解研磨は不動態化よりも多くの材料を除去し、優れた表面仕上げを実現し、化学的不動態化よりも優れた耐食性を備えたクロムが豊富な層を残します。電解研磨後に不動態化ステップを実行しても何も害はありませんが、プロセスステップが追加されてパフォーマンスが向上することはありません。
機械的負荷がかかる非腐食性の屋内環境で使用される部品には、腐食の理由から不動態化は必要ありません。ステンレススチール 球面すべり軸受は、環境制御された施設内の乾燥した密閉された産業用機械で稼働しており、不動態化されることなく機械的磨耗寿命を超えて長持ちします。クリーンルーム条件でよく機械加工された表面に自然に形成される酸化クロム層で十分です。
PVD コーティングや無電解ニッケルめっきなどのさらなる表面処理がすぐに行われる部品には、中間ステップとしてスタンドアロンの不動態化は必要ありません。その後の処理により、形成されるであろう不動態層が置き換えられます。
誰も語らない配列問題
パッシベーション ステップを順番に正しく実行することは、まったく実行することと同じくらい重要です。
最初の間違いは、脱脂前に不動態化することです。不動態化酸は油を除去しません。金属表面と反応します。油または加工液が存在すると、酸がバリアを形成し、汚染物の下にある鋼は不動態化されずに残り、表面の残りの部分は通常の不動態層が形成されます。最終的には、汚染されたゾーンで優先的に障害が発生する斑点状のパッシブ層ができあがります。まず洗浄、脱脂、すすぎを行います。いつも。
2 番目の間違いは、新しい機器で最初の CIP サイクルの前にパッシベーションを行ったことです。ロジックは正しいようです。パッシベートしてからクリーンにします。しかし、機器に溶接スパッタ、フラックス残留物、または建設汚染物がある場合、それらの一部を除去するのではなく、不動態層の下に封じ込めることになります。徹底的な最初の洗浄サイクルを実行して建設残留物を除去し、検査してから不動態化します。
食品または医薬品サービスにおけるステンレス部品の場合、ASTM A967は、クエン酸と硝酸の不動態化手順の両方をカバーしています。クエン酸は NOx を生成せず、衛生的なプロセス要件にきれいに適合するため、食品グレードの施設ではデフォルトとして使用されることが増えています。
結論
不動態化は、包括的なデフォルトとしてではなく、機械加工や溶接による鉄汚染の導入後、および混合金属接触後にその役割を果たします。シーケンスを正しく実行し (不動態化の前に洗浄し、最初の CIP サイクルの前ではなく、最初のサービスの前に不動態化してください)、電解研磨または乾燥した非腐食性環境によってすでに冗長になっている場合にのみスキップしてください。
Profab Machineは、指定された仕上げステップとして不動態化を利用できる 304、316L、17-4PH のステンレス鋼精密部品を製造しています。海洋、食品加工、製薬サービスに使用されるコンポーネントの場合、注文段階で不動態化仕様を確認できます。
