
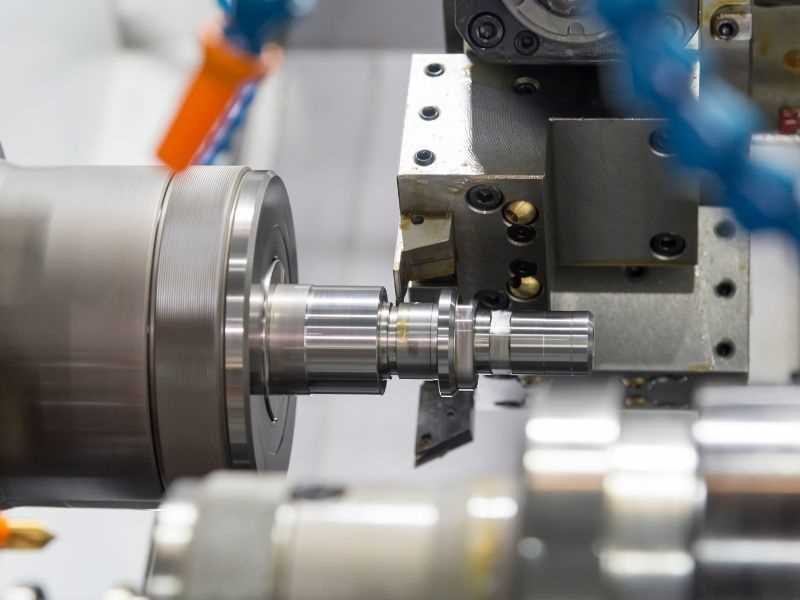
部品が細く、直径が小さく、繰り返し行われる場合は、ガイド ブッシュが工具の近くで切削をサポートできるように、スイス旋削を選択してください。部品が短くてずんぐりしている場合、または直径が大きい場合は、従来の CNC 旋削加工を選択してください。短い部品の場合、固定主軸台またはターンミル ルートが 2 つの間に位置します。
ほとんどの場合、2 つのチェックで決定されます。 1 つ目は長さと直径の比率で、貿易筋は切り替えポイントを約 3:1 ~ 4:1 としています。 2 番目はバーの直径です。通常の経験則では、バーは 1 1/4 インチ (約 32 mm) 以下であり、機械は最大 38 mm までカタログに記載されています。 304 および 316L は炭素鋼とは切断方法が異なり、サポートされていない切断や滞留切断が罰せられるため、ステンレス鋼には 3 番目のチェックが追加されます。
| 質問 | スイス旋削加工 | 従来品 CNC 旋削加工品 |
|---|---|---|
| 長さ対直径 | 約 3:1 から 4:1 以上の比率に適しています | 短い部品には罰金。長くて薄い部品が工具から離れて曲がる |
| バー直径 | マシンごとに固定。通常約32mm以下 | 大きいバー |
| 棒材 | ガイド ブッシュ用ストレート、通常研削バー | 地面ではなく、通常のバーでも機能します |
| 部品ごとの機能 | 旋削加工、クロス穴、平面加工を 1 つのセットアップで実行 | 多くの場合、2 回目の操作、または固定主軸台機械でのライブツール |
| ベストフィット | 繰り返しまたは小ロットでの細長い部品 | 短い部品、大径、ワンオフ品 |
ガイドブッシュの変更点
従来の旋盤では、チャックがバーを掴み、工具がバーに沿って移動するため、部品が突き出れば突き出るほど、切削力から遠ざかる方向に曲がります。スイス型旋盤では、コレットがバーをつかみ、主軸台がバーをガイド ブッシュを通して固定工具を通過させてスライドさせます。ブッシングはバーを切断点で正確に保持します。
Modern Machine Shop はその結果を次のように説明しています。ツールは常にブッシュのサポートから数分の 1 インチの位置で動作します。比率が 4:1 以上の部品は、工具寿命や公差を損なうことなく、より積極的に切削できます。 CTE は 2011 年の記事で、剛性の高いスイス式機械では従来の旋盤よりもはるかに深い切り込み深さが可能であると付け加えています。
長さ対直径およびバーの直径
CTE は、ガイド ブッシュは長さと直径の比が少なくとも 3 または 4 対 1 の比較的薄い部品に適していると報告しています。ターンミル製造業者である Index を中心に作成された 2007 年の Modern Machine Shop の記事では、スイス型旋盤が 4 対 1 以上で必要であると述べています。 2010 年の Modern Machine Shop 工場レポートでは、3:1 を超える比率はガイド ブッシュを使用して機械加工する必要があると記載されています。 3:1 ~ 4:1 をスイスが利益を出し始める範囲として扱います。
直径によって他の制限が設定されます。 2011 年の CTE 記事によると、スイス式マシンはバーの最大容量によって分類されており、通常は 2 mm ~ 38 mm です。同じ記事では、1 1/4 インチ (約 32 mm) 以下のバーから機械加工できる部品のプロセスを提案しています。 2025 CTE 記事の Index Traub マシンのスピンドル クリアランスは 13、20、および 32 mm です。バーが固定サイズのガイド ブッシュを通過するため、スイス タイプの機械は作業に合わせたサイズにする必要があります。問題の機械の能力を超えると、従来の旋削加工が引き継がれます。
動作した例
| 部品 | 長さ ÷ 直径 | 可能性の高いルート |
|---|---|---|
| 6 mm ピン、長さ 40 mm、リピート注文 | 6.7 | スイスの候補者 |
| 3 mm シャフト、長さ 45 mm | 15 | スイス |
| 12 mm 316L ピン、長さ 30 mm | 2.5 | 従来の主軸台または固定主軸台(多くのクロス穴と平面が必要な場合を除く) |
| 40 mm ブッシング、長さ 30 mm | 0.75 | 従来品 |
| 50 mm フランジ、長さ 20 mm | 0.4 | 従来、通常の32mmクラスより大きいため |
これらは、上記のルールを独自に説明したものです。公差、特徴、数量によって、特定の図面の答えが変わる場合があります。
棒材とコンバーチブルマシン
ガイド ブッシュはバーに要件を設定します。 Index のテクニカルセールスマネージャーは CTE に対し、ブッシュを滑り抜けるにはストックが非常に真っ直ぐでなければならず、実際にはグラウンドバーを意味すると語った。グランドバーの価格はさらに高く、2010 年のショップレポートによると、冷間引抜き材の価格の 4 倍にもなります。同じレポートでは、一部のサプライヤーは通常の冷間引抜きバーをガイド ブッシュに押し込むのに十分な精度で保持しているため、グランド バーがデフォルトであり唯一の選択肢ではないと述べています。 BSSA はまた、冷間引抜きオーステナイト棒材は、焼きなまされた棒材よりも機械加工が難しい可能性があると述べています。
2 つのルート間の境界線も、見た目よりも緩やかです。一部のスイス タイプの機械は、ブッシュ ハウジングを取り外すことで固定主軸台モードに変換されます。 Index モデルの場合、これには約 10 ~ 15 分かかります。 2010年のレポートでは、そのショップのTsugami BE20をガイドブッシュからチャッカーモードに変更するのに約3時間かかるとしているので、サプライヤーが使用している機械での変更にどのくらい時間がかかるかを尋ねてください。丸紅シチズンは、同社の機械は、地上在庫なしで通常のバーから最大 50.8 mm (2 インチ) の短い部品を加工できると述べています。プロダクション・マシニング社は、これらのコンバーチブルは、実際のスイスの製品の長さと直径の比率を満たさない部品に適していると指摘しています。
アダプティブ ガイド ブッシュにより、反対側からのバー要件が緩和されます。シチズンの報告によると、エア調整されたブッシングは最大 0.203 mm (0.008 インチ) のバー直径の偏差を補正できるため、一部の作業では研磨されていないバーを使用できるとのことです。
スイス製の代わりにターンミルと固定主軸台
短い部品にはブッシュは必要ありません。 2007 年の Modern Machine Shop の記事では、長さ対直径の比率が低い部品は、固定主軸台を備えたターンミルで経済的に加工できる可能性があると述べています。これは、回転工場建設会社インデックスの CEO の言葉を引用しています。同氏によると、スイスの機械に割り当てられた 1/4 の作業のうち 70 ~ 80 パーセントは、固定主軸台の機械でも迅速かつ正確に実行できることが研究で判明したという。これは、あるビルダーが独自のマシンに対して設定した数値であるため、原則としてではなく、両方のルートを要求する理由として使用してください。
Index CEO は、固定主軸台タレットはスイスの機械よりもフライス加工に多くの電力を供給できると付け加えています。 2010年の工場報告書によると、同社のバーフィードCNC旋盤は、バッチサイズが数百で、フライス加工が不要な場合、またはワークピースがかなり大きい場合には、依然として実行可能な選択肢であると述べています。同じ図面でも、比率、特徴、数量が機械間で決まります。
の機能と取り扱い
スイス タイプの機械には通常、ライブ ツール、サブスピンドル、背面ツール ステーションが搭載されているため、クロス穴、平面、スロット、およびバックエンド作業が同じサイクルで行われます。 Modern Machine Shop の 1999 年の記事は、この機械が、回転したブランクを 2 番目の機械に移すマルチセットアップ プロセスと競合することを指摘しています。処理が減れば時間が節約され、エラーの可能性がなくなります。 CTE は、機械のバリを防止または除去する操作により、二次的なバリ取りを節約できると付け加えています。ライブツーリングを備えた従来の旋盤も 1 回のセットアップで部品を仕上げることができるため、機能がほとんどない部品にはスイス ルートが必要ない場合があります。
1999 年の記事では、小規模バッチについても主張しています。つまり、あるジョブから次のジョブへの切り替えが迅速であるため、短期間の生産でも経済的です。これは、言及されているマシンの価格ではなく、ロジックとして使用してください。
コスト、量、バーの廃棄物
マシンの価格はコストの一部にすぎません。バーと残りのバーがそれに追加され、2010 年の店舗レポートには両方の数値が記載されています。私たちが読んだ中立的な情報源には損益分岐点の数量が記載されていないため、数量がどちらかに適合する可能性がある場合は、サプライヤーに両方のルートの見積もりを依頼してください。
| コスト ドライバー | 情報源の報告内容 | 部品価格の意味 |
|---|---|---|
| グランドバー | 冷間引抜素材の最大 4 倍のコスト | 冷間引抜棒が走行できない場合、ガイド ブッシュ ルートでは材料コストが高くなります |
| バーの残骸 | ガイド ブッシュ付き 10 インチ、チャッカーとして 4 ~ 5 インチ、1 台の機械に搭載 | ガイド ブッシング ルート上のバーごとに未使用のバーが増加します。ほとんどの残骸はリサイクルされます |
| バッチ サイズと機能 | バーフィード旋盤は、フライス加工を行わずに数百の部品や、かなり大きな部品でも実行可能です。 | 部品が単純な場合は従来の旋削加工が勝つことができる |
残材とバーコストの数値は、2010 年頃のレポートにあるあるショップの津上機械からのものであるため、価格表ではなく効果の一例として扱ってください。
304、316L、17-4PH の回転
SSINA 加工ハンドブックでは、200 および 300 シリーズを機械加工が最も難しいステンレス鋼としてランク付けしています。これは、主に粘着性があり、次に急速な加工硬化が原因です。 BSSA を使用すると、切りくずの分断性が低下し、熱伝導率が低くなり工具に熱が発生し、熱膨張が大きくなり、公差制御が妨げられる可能性があります。
次のガイダンスは、どちらのマシン タイプにも役立ちます:
- 表面をこすると硬化してしまうため、常に送りをプラスにして滞留を避けてください (SSINA)。
- 工具を鋭利に保ち、突き出しを短くしてください (SSINA)。スイスのブッシュは設計により 2 番目の部分を実行します。
- BSSA にはオーステナイト材種の中で切りくず破壊が不十分であることが記載されているため、切りくず管理を計画します。無人運転に関するセクションで、CTE は、ゴム状の材料が切りくずを丸めて工具を妨害し、工具を破損させる可能性があること、ガイド ブッシュに押し込まれた切りくずやクーラントがバーに傷を付けたり、クランプを停止させたりする可能性があると警告しています。 2013年のModern Machine Shopのブログによると、スイスの機械の切削液は通常、水ではなく油であるという。
グレードも重要です。 SSINA では、自由加工 303 は 304 よりも約 25 ~ 30% 高速であり、BSSA の被削性指数は、焼きなまし状態の 304 の 0.52 に対して 0.85 です。 SSINA はまた、自由加工材種はある程度の耐食性を損なうため、通常、溶接や冷間成形が続く場所には使用されないことも警告しています。 Profab は、304、316L、17-4PH に変わります。 316 および 316L は、耐塩化物性のために選択されます。 BSSA は、17-4PH は溶体化処理状態で機械加工し、その後時効させることができるため、スケールや歪みが制限され、より厳しい公差が必要な場合には最終熱処理状態での機械加工を考慮する必要があると述べています。図面を見て順番を決めてください。
旋削部品の公差を制限するもの
どちらのルートもデフォルトでは厳しい許容値を保持しておらず、スイスのマシンではバーが答えの一部です。シチズンの営業マネージャーが共同執筆した 2011 年の CTE の記事では、スイス式の機械は棒材の公差の 60% を保持できると述べています。バーが 0.001 インチ (0.025 mm) 変動すると、部品は 0.0006 インチ (0.015 mm) も変動する可能性があります。 CTE によれば、硬い部分はバー全体に沿って一定の直径であるため、バー全体が同じ量だけ小さいバーでも調整できるとのことです。また、反りが 12 インチあたり 0.001 インチ未満のバーを要求し、丸くないバーは真円でない部品を与えると述べています。サプライヤーにどのバーとマシンを使用しているかを尋ねてください。
Modern Machine Shop の 1999 年の記事では、スイス旋削では各切削が仕上げの深さまで行われ、荒加工、中仕上げ、仕上げの順序がないため、ドリフト プロセスを修正する余地が少ないと付け加えられています。 Profab は通常、旋削直径を ±0.01 mm に保ちます。当社のページはCNC ステンレス鋼の許容差は、それが図面に対して何を意味するかを示します。重要な直径をマークして、ルートと照らし合わせてチェックできるようにします。
小型ステンレス部品の稟議命令
- 直径:利用可能なスイス製マシンのバー容量 (通常は約 32 mm、カタログでは最大 38 mm) を超える場合は、従来型を選択してください。
- 長さ ÷ 直径:およそ 3:1 から 4:1 まで、スイスを考慮してください。それ以下では、固定主軸台または従来の機械がオプションになります。
- 機能:多くのクロスホール、フラット、またはバックエンド操作はスイスに有利ですが、プレーン旋削部品はそうではありません。
- 数量とバー:スイスでは小ロットの場合は経済的ですが、粉砕棒や棒の端材を使用するとコストがかかるため、数量がどちらかに適している場合は両方のルートで見積もりを依頼してください。
- 等級と公差:ルートが修正される前に、316L または 17-4PH と臨界直径をメモし、サプライヤーがどのバーを実行しているかを尋ねます。
旋削部品の見積のために送信するもの
Profab Machine は、寧波市奉化市のショップでステンレス鋼部品をお客様の図面に合わせて加工します。お見積もり前に各図面を確認し、旋回ルートを確認させていただきます。CNC 旋削部品パーツ タイプのページ。送信:
- 各部品の直径と長さを示す図面またはサンプル
- 重要な直径、公差、ねじ山
- フィーチャーの数: 十字穴、平坦、溝、ねじ
- 注文ごとの数量と予想されるリピート注文
- グレード (304、316L、17-4PH) および任意の仕上げ
結論
スイス旋削加工は、機械のバー能力内で、長さ対直径が約 3:1 ~ 4:1 の細いステンレス部品に適合します。従来の旋削加工または固定主軸台旋削加工は、短い部品、大きな部品、または一回限りの部品に適合します。まず比率と直径を確認し、次にグレード、バー、数量を確認します。図面をお持ちの場合は、上記リストをProfab Machineまでお送りください。お見積り前に確認させていただきます。CNC ステンレス鋼用デザインは、どのフィーチャーが加工時間を増加させるかを示します。
