
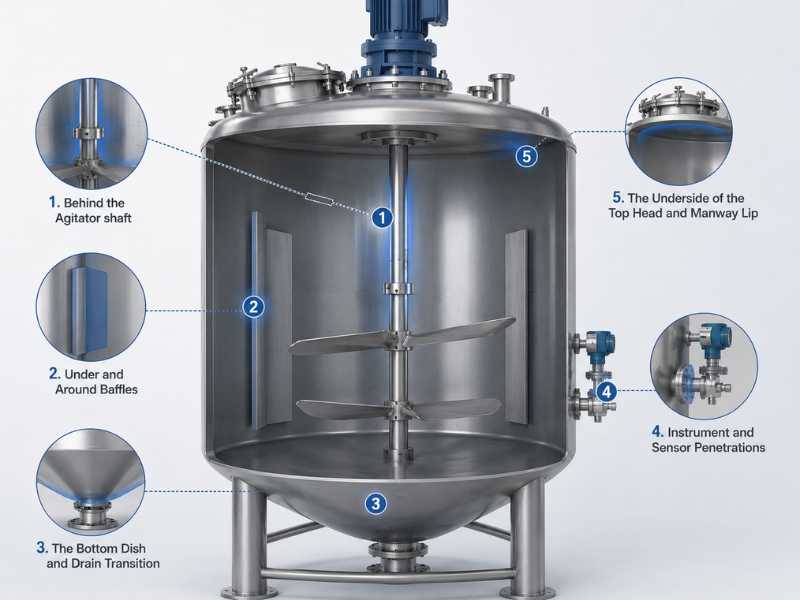
スプレー ボールは、タンクにぴったりのサイズで、適切な圧力で動作し、残留物の種類に適したノズル パターンを使用して、残留物を残すことができます。紙上の範囲と実際の範囲は、スプレー ボールの洗浄設定では異なります。それらの間のギャップはほとんど常に同じ 5 か所であり、業種に関係なく次から次へとタンクに現れます。
どこを見るべきか、そしてそれぞれが適切に指定されたスプレー ボールを打ち負かす理由は次のとおりです。
1. 撹拌シャフトの後ろ
撹拌シャフトは、混合機能を備えたタンクで最も一般的な単一の影の発生源です。ステンレス鋼スプレーボールタンク上部に取り付けられており、空の容器の周囲にデザインされたパターンでスプレーします。そのパターンの中心を通るシャフトは、そうでなければ遠くの壁に到達するすべてのスプレーコーンの一部をブロックします。
影は単一の点ではありません。これは、スプレー ボールから見てシャフトの真後ろにあり、タンクの高さいっぱいに伸びる垂直の帯で、ノズルから遠ざかるにつれてわずかに広がります。サイドエントリー撹拌機を備えたタンクでは、シャフトの角度に応じて影が移動し、撹拌機が取り外し可能であり、洗浄サイクルの間に異なる向きで再取り付けされると、再び移動する可能性があります。
修正がより大きなスプレー ボールまたはより高圧のスプレー ボールになることはほとんどありません。トップに取り付けられた 1 つのボールは、どんなに圧力をかけても物理的にシャフトの周りに到達することはできません。標準的な補正は、別の角度からシャドウ バンド全体にスプレーするように配置された二次スプレー デバイス、またはスプレー パターンが単一の静的パターンを保持するのではなく、全回転にわたって複数の角度をスイープする回転スプレー ボールです。
2. バッフルの下と周囲
バッフルは、混合中に流れを乱すために特別に取り付けられています。つまり、洗浄中にスプレー パターンを乱すためにも特別に配置されています。水平バッフルの下側と、スプレー ボールに対して垂直バッフルのすぐ後ろの壁領域は、両方とも上部に取り付けられたデバイスからの直接の視線の外側にあります。
バッフルの形状はタンクの設計によって大きく異なるため、この影は撹拌シャフトの影よりも診断が困難です。フルハイトの垂直バッフルが連続的なシャドウ ストリップを作成します。タンク壁の周りに交互に配置された一連の小さなバッフルにより、小さな散在した影のパターンが作成されます。目視検査では、単一の明らかな隙間のようには見えません。
このシャドウをマッピングするには、スプレー ボールの配置を最終決定する前ではなく、バッフルのジオメトリを知る必要があります。バッフルが元のスプレー適用範囲の計算に含まれていなかった場合、後で適用適用範囲を改修するには、通常、バッフルが最も詰まりを引き起こす高さに側面に取り付けられたボールを追加し、上部に取り付けられたユニットに頼って補正するのではなく、下にスプレーできるように角度を付けて追加することを意味します。
3. 底皿と排水管の移行
タンクの傾斜または皿状の底部と出口またはドレン ノズルが接する移行ゾーンは常に洗浄不足であり、常にエリア スワブ テストのフラグとなります。上部に取り付けられたボールからのスプレーは、タンクの底に到達するまでに浅い角度で到達します。この浅い角度は、より重い残留物が重力下で沈下する正確な場所での衝突力が低いことを意味します。
これは、見た目以上に重要です。静電気スプレー ボールを使用した容器の洗浄は、主に化学湿潤と、直接的な衝撃ではなく、落下するフィルムのカスケード。これは、底部の皿の影が重大なカバレッジの失敗を表していることを意味します。化学溶液が表面を濡らさない場合、洗浄は完全に停止します。スプレーパターンが鋼材に到達しない場合、洗剤の濃度やサイクルタイムをいくら調整しても補正できません。広く使用されている業界の経験則では、側壁を完全に濡らすためには、容器周囲 1 フィートあたり毎分約 2.5 ~ 3 ガロンが必要です。この目標はタンクの高さには依存しませんが、底部移行部が残留物を除去するのに十分な落下膜を受け取るかどうかに直接影響します。
排水ノズル自体が 2 番目の問題を追加します。ドレンを含む分岐接続は、その長さと直径の比率が洗浄方法で許容される値を超えると、よどみゾーンを作成します。これらは、製薬およびバイオテクノロジーの容器設計におけるデッドレッグとして正式に追跡されます。正式なデッドレッグ計算が必要ない場合でも、同じ形状の問題が食品および飲料タンクに当てはまります。洗浄されていない長さが長すぎるドレン ノズルは、タンクの残りの部分がどれだけしっかりと覆われているかに関係なく、スプレーによるカバーだけでは洗浄されません。
4. 機器とセンサーの貫通
タンク壁を貫通する温度プローブ、レベルセンサー、サンプリングポートは、取り付けポイントのすぐ後ろに小さいながらも持続的な影を作成し、さらにプローブ本体自体がスプレーが貫通部のすぐ周囲の壁面に到達するのをブロックする二次的な影を作成します。
これらの影は、撹拌シャフトの影に比べて表面積が小さいため、目視検査では見逃され、代わりに微生物綿棒検査で捕捉されます。サイクルごとに特定のサンプル点で一貫した肯定的な結果が得られ、タンクの残りの部分はきれいなままである施設は、スプレー ボール自体が故障したと想定するのではなく、センサーの貫通を最初の疑いとして扱う必要があります。
プローブの形状自体が問題を悪化させることがよくあります。平らな取り付けフランジを備えたプローブ、または鋭い内部コーナーを備えたセンサー ハウジングにより、すでにスプレーとの接触が減少しているゾーン内に残留物が付着する表面積が増えます。プローブの交換が現実的でない場合、修正は通常、主スプレー パターンに依存して処理するのではなく、スプレー ボールの位置を変更するか、貫通クラスターに特に角度を付けた小さな補助ノズルを追加することで行われます。
5. トップヘッドとマンウェイリップの下側
タンクの上部ヘッドの直下の領域、特にマンウェイ開口部とガスケット リップの周囲は、物理的にスプレー ボールに近く、デフォルトで十分に覆われていると想定されているため、必要以上に注目されていません。実際には、トップヘッドから下方に延びるスタブパイプに取り付けられたスプレーボールが外側および下向きにスプレーします。マンウェイ フランジの下側を含む、スプレー ボール自体の取り付け点の真上および周囲のゾーンは、ボール自体の影の中に収まります。
これは、正式なカバレッジ検証中にのみ捕捉される可能性が最も高い影です。これは、クロージャーの下側を見上げるのではなく、タンクの中を見下ろしている通常の立ち回り検査では見えないためです。リボフラビン蛍光試験は、この種のチェックの標準的な検証方法です。洗浄サイクルの前にリボフラビン溶液が内面に塗布され、リボフラビンは実際にスプレーが接触した場所のみで洗い流されるため、サイクル完了後にスプレーが届かなかった領域が UV ライトの下で表示されます。
通常、修正は化学的ではなく機械的です。スプレー ボールを取り付けスタブのより低い位置に再配置するか、特にヘッドの下側をカバーするように設定された上向きの角度のノズルを備えたモデルを選択すると、流量や圧力を変更せずにこの隙間を埋めることができます。
スプレー ボール被覆率テストを実行してギャップが閉じられたことを確認します
結論
スプレー カバレッジは、ランダムではなく、予測可能な 5 つの場所で失敗します。スプレー ボールの交換またはアップグレードが必要であると想定する前に、撹拌機のシャフト、バッフル、底部ディッシュ、機器の貫通部、および上部ヘッドの下面を実際の容器の図面に対してマッピングします。
紙上でのシャドウ ゾーンのマッピングは、終了点ではなく開始点です。上記のリボフラビン蛍光法を使用した正式なスプレー ボール被覆率テストは、規制産業における標準的な検証アプローチです。それほど正式ではない検証として、小麦粉と水のテスト(サイクル前に疑わしいゾーンに薄い小麦粉ペーストを塗布し、その後目視でチェックする)を行うと、わずかなコストで同じギャップを見つけることができますが、検証されたプロセスに必要な文書は生成されません。
どちらの方法も、最初に確認する場所を正しく特定した場合にのみ機能します。上記の 5 つのゾーンは、タンク設計全体にわたる影関連の洗浄失敗の圧倒的多数を占めています。そのため、形状の問題をまったく解決できない可能性があるスプレー ボールの交換または高圧モデルへのアップグレードが必要であると考える前の、これらのゾーンが正しい出発点となります。
Profab Machineは、食品、飲料、医薬品タンクの洗浄用途向けに、静的および回転構成のステンレス鋼スプレー ボールを製造しています。容器の形状にカバレッジを複雑にする内部障害物が含まれている場合は、実際のタンクの図面と照らし合わせてスプレー パターンと配置を検討できます。
