
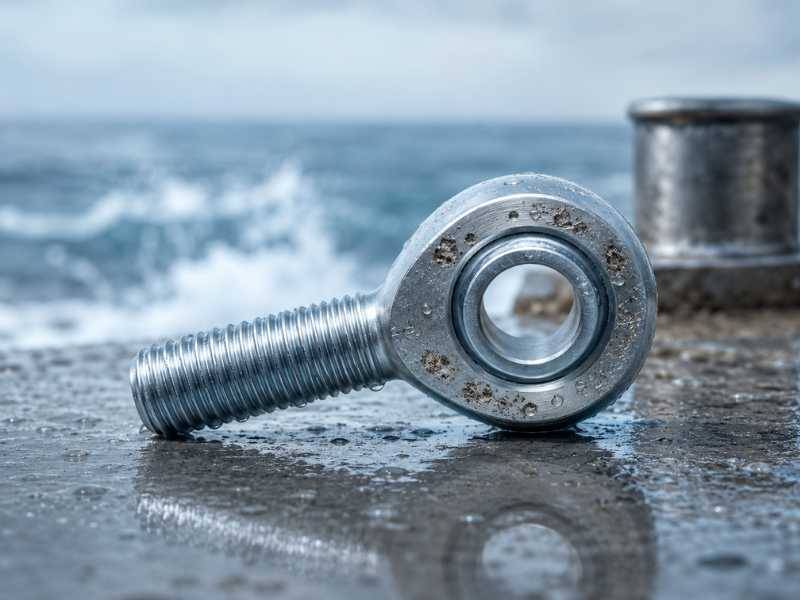
316 ステンレス鋼で指定され、海水環境に設置された ロッドエンド は、1 シーズン以内でもピットする可能性があります。材種の選択は原則的には正しかったが、孔食が発生するかどうかを決定する 2 つの変数、形状と表面状態が考慮されていなかった。どちらも ロッドエンド アセンブリに固有であり、材料グレードに限定される仕様ではどちらも通常は無視されます。
この記事では、ステンレス鋼で孔食がどのように発生するか、ロッドエンド ジオメトリが予測可能な場所で孔食を加速させる理由、316 対 304 のバイナリを超えた材種選択ツールとして PREN を使用する方法、および実際に結果を変える表面処理の決定について説明します。
ステンレス鋼の孔食メカニズム
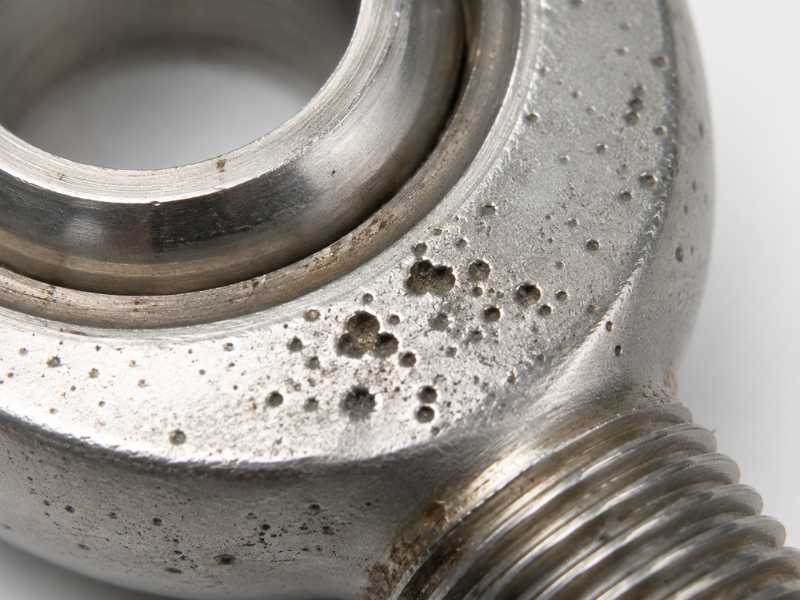
ステンレス鋼は、酸素の存在下で表面に自然に形成される厚さ数ナノメートルの不動態酸化クロム層によって腐食に耐えます。この層は、ほとんどの条件下で自己修復します。塩化物環境では、不動態皮膜が薄いか局所的に破壊されている表面部位で、塩化物イオンが酸素と競合します。塩化物が特定の時点でその競争に勝つと、膜が局所的に破壊され、その下の地金が溶解し、穴が開きます。
ピット形状が自身の成長を加速させます。活性ピットの内部は酸素が欠乏し酸性となっており、不動態皮膜の再形成が妨げられます。塩化物イオンは電荷バランスを維持するためにピットに移動し、局所的な塩化物濃度をさらに高めます。周囲の表面は不動態のままで陰極として機能し、ピットでの陽極溶解を促進します。ピットが一旦活性化すると、それを停止するには、塩素源を除去するか、表面介入によってピットの化学的性質を物理的に破壊する必要があります。
2 つの材料変数により、PREN スケール上のステンレス鋼グレードの位置が決まります。クロム含有量は不動態皮膜の安定性に直接寄与します。モリブデン、標準 PREN 式(PREN = %Cr + 3.3 x %Mo + 16 x %N)、特に塩化物置換に対して不動態皮膜を安定させます。窒素は重量パーセントあたり 16 の追加寄与を提供しますが、ほとんどの標準グレードでは低レベルで存在します。実際的な結果として、316 (約 16.5% Cr、2.1% Mo) は、およそ 24 ~ 26 の PREN に達し、304 (PREN 18 ~ 20) を有意に上回っていますが、オフショアおよび浸漬サービスが要求する値を大幅に下回っています。海水浸漬の場合、40 を超える PREN が、オフショアエンジニアリング実務で言及される一般的なしきい値です。 316 はそのしきい値に達しません。
ロッドエンド ジオメトリが特定の孔食サイトを作成する理由
船舶用ステンレス鋼グレードの比較のほとんどは、フラットバーまたはチューブ素材を基準形状として扱います。 ロッドエンド は平面ではありません。これには、塩化物を濃縮し、単純な形状には存在しない局所的な酸素欠乏ゾーンを作成するいくつかの幾何学的特徴が含まれています。
これらの中で最も重要なのは、ボールとハウジングの環状ギャップです。ボールは、ライナーが占める小さな隙間を残してハウジングのボア内に収まります。ボールがボア開口部から出るハウジングの端では、ボールのフェースとハウジングのリムの間に円周方向の隙間があります。この隙間は電解質の循環を妨げるほど狭いですが、海水で満たせるほど広いです。酸素が充填されると、ギャップ内でのゆっくりとした腐食反応によって酸素が枯渇し、バルク流体の移動によって酸素が補充されなくなります。塩化物濃度が高くなります。これは、すきま腐食の教科書的な条件であり、同じグレードの表面の孔食よりも低い塩化物濃度と低い温度で始まります。
ねじ付きシャンクのルートは 2 番目の重要な部位です。ねじの根元は幾何学的な応力集中部であり、隙間の幾何学でもあります。ねじの根元に閉じ込められた水分と、酸素のアクセスが制限されることにより、ボールハウジングのギャップと同じ局所的な化学反応が生じます。 ロッドエンド では、ねじ山が完全に噛み合う深さではなく、軽い接触圧力でシャンクがハウジングまたはカップリングに入る場合、部分的に噛み合ったゾーンによりねじ山側面に沿って追加の隙間形状が作成されます。
ボールを貫通するボルト穴は 3 番目のサイトです。ボルトまたはピンはボールボアを通過し、浸漬またはスプラッシュサービスではボルトとボアの間のわずかな隙間が海水で満たされます。異種金属が使用されている場合、ボルトの材質とボール間のガルバニック結合により、腐食反応に推進力が加わる可能性があります。炭素鋼または亜鉛メッキのボルトを 316 ステンレス ボールに通すと、ガルバニックカップルが発生し、鋼製ファスナーの腐食が促進され、特定の構成では、隣接するステンレス表面の不動態皮膜が損なわれる可能性があります。
⚠️ すきま腐食は、同じグレードの孔食よりも低い重大度で始まります。
316 特定の海洋環境において開放面の孔食に抵抗するステンレス表面でも、同じ条件下ではボール ハウジングのギャップで隙間腐食が発生する可能性があります。 PREN は、開放面の耐孔食性を予測します。隙間腐食の開始。 ロッドエンド アセンブリのようなクリアランスが厳しい形状の場合、隙間腐食温度 (CCT、ASTM G48 に従って測定) がより適切な基準となります。 316 は、強力な塩化第二鉄試験で約 0°C の CCT を示します。これは、高濃度の塩化物環境における隙間腐食耐性が限定的であることを意味します。
海洋用グレード選択ツールとしての PREN ロッドエンド
304 と 316 の二者択一では、耐塩化物耐性の連続スケールの 2 点のみをカバーします。海洋用 ロッドエンド の場合、選択枠組みでは、特定の暴露条件とともに主な基準として PREN を使用する必要があります。
ロッドエンド アプリケーションに関連するグレードのおおよその PREN 値:
304 / 304L: PREN 18 ~ 20。時折湿気がある非海洋環境に適しています。沿岸または海上サービスには適していません。
316 / 316L: PREN 24 ~ 26。保護された沿岸環境、塩化物汚染のある淡水、塩素洗浄を伴う食品加工に適しています。長期間直接海水に浸すと腐食します。最も一般的な海洋仕様であり、直接浸漬が制限され、メンテナンスが可能な海洋用途の大部分にとって正しい選択です。
二重 2205 (UNS S31803): PREN 32 から 36。316 よりも耐塩化物性が大幅に向上しました。スプラッシュゾーンや断続的な海水接触に適しています。 316 よりも降伏強度が高いため、同等の定格荷重での断面を小さくすることもできます。
スーパー デュプレックス 2507 (UNS S32750): PREN 40 から 43。オフショア エンジニアリング業務における海水浸漬サービスのしきい値グレード。 316 または 2205 よりもコストが高く、加工在庫が限られています。オフショア、海底、連続海水浸漬 ロッドエンド 用途に適しています。
17-4PH (UNS S17400): PREN 熱処理条件と窒素含有量に応じて約 24 ~ 30。ほとんどの環境において、316 と同等の耐塩化物性。 316 に対する 17-4PH の耐食性の利点は、海洋用途に 17-4PH を選択する理由ではありません。その理由は機械的なものです。H900 条件での降伏強度は 1,000 ~ 1,170 MPa であるのに対し、焼きなました 316 では 205 MPa です。 316 が必要な断面で定格荷重を満たすことができない高負荷の船舶用リンケージの場合、H1025 または H1075 条件の 17-4PH は、耐食性を大幅に犠牲にすることなく強度を提供します。 H900 (ピーク時効) 条件は、海水にさらされた 17-4PH コンポーネントには指定しないでください。これは、SCC 感受性がピーク強度で最も高くなるためです。 Transactions of the Indian Institute of Metals に発表された研究によると、H1025 または H1075 過時効条件ではピーク強度の一部が犠牲になり、塩化物環境での SCC 耐性が大幅に向上します (Bhambroo et al., 2023)。
のために ステンレススチール ロッドエンド海洋用途での選択パスは次のとおりです。暴露条件 (保護された海岸、飛沫ゾーン、または浸水) を確認し、それを PREN しきい値にマッピングし、そのしきい値を満たすか超える等級を指定します。保護された環境または沿岸環境にあるほとんどの娯楽用海洋および商業用海洋デッキハードウェアの場合、316 が正しいです。オフショア、継続的な海水接触、または海中の場合、2205 または 2507 が技術的に防御可能な選択肢です。
表面状態が結果をどのように変えるか
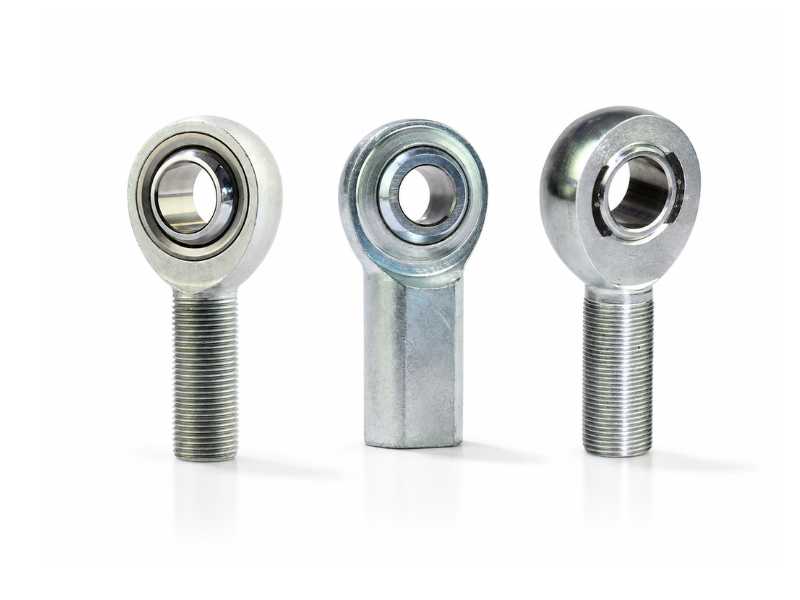
同じ 316 棒材から機械加工された 2 つの ロッドエンド は、表面仕上げに応じて耐孔食性が大幅に異なる場合があります。合金組成だけでなく不動態皮膜の品質によって、塩化物イオンが表面の酸化クロムをどの程度容易に置換するかが決まります。
CNC 旋削またはフライス加工による機械加工されたままの表面には、工具マーク、刃先の熱影響部、および工具接触による埋め込まれた鉄粒子が付着しています。ステンレス鋼の表面に鉄が汚染されると、ガルバニックマイクロセルが発生し、きれいな合金に必要な濃度よりもはるかに低い塩化物濃度で孔食が発生します。 ASTM A967 に基づく不動態化は、表面から遊離鉄を除去し、不動態層を均一に再形成するもので、船舶用ステンレス部品の最低限の表面処理標準です。部品の価値に比べてコストはほとんどかからず、驚くほど頻繁に仕様から省略されます。
電解研磨はさらに進化します。電気化学的材料除去プロセスは、表面の凹凸を選択的に攻撃し、機械研磨や不動態化だけで生成できるものよりも、孔食の発生部位が少なく、より厚くクロムに富む不動態皮膜を備えたより滑らかな表面を残します。 ロッドエンド ボール表面とハウジングのボアでは、電解研磨により表面粗さのピークにおける微小隙間の形状がさらに減少し、上記の開始条件の 1 つに直接対処します。スプラッシュゾーンまたは連続暴露サービスにおける船舶用 ロッドエンド の場合、ボールとハウジングの接触面を Ra 0.4 μm 以上に電解研磨することは、孔食開始閾値に定量的な効果をもたらす有意義なアップグレードです。
ショットピーニングは、海洋サービスにおける高サイクル疲労 ロッドエンド に関連します。ショットピーニングによって導入された圧縮残留応力層は、ピットでの応力腐食割れの開始に必要な引張応力に対抗します。ピットの形成は妨げられませんが、塩化物使用における高強度ステンレスグレードの主な壊滅的な破損モードであるピットから SCC 亀裂への進行を遮断します。
メンテナンス間隔と検査ロジック
海洋の孔食 ロッドエンド は、上記の特定の発生部位を対象としたメンテナンス計画で管理可能です。試運転後、嵐にさらされた後、および季節ごとのサービス間隔での検査では、3 つの場所を検査する必要があります。ボールハウジングのギャップの周囲に汚れや隙間の活動を示す表面の凹凸がないか、シャンクのねじ山根元に小径の穴がないか、ボルトが取り外し可能な場合はボルトの穴の内部です。
初期段階のピットは、目に見える穴ではなく、濃い汚れや小さな表面の粗さとして現れますが、アセンブリを完全に乾燥させ、腐食防止剤を塗布し、化学処理のために部品を取り外すことができる場合は再不動態化することで阻止できます。測定可能な深さまで進行したピットは、耐荷重断面に対する評価が必要です。シャンクのねじ山根元にあるピットはねじ山の有効応力領域を減少させるため、目視検査だけでは評価できません。部品が引き続き使用可能かどうかを確認するには、寸法測定または染料浸透検査が必要です。
ピットのあるマリン用 ロッドエンド の交換基準には、ねじの深さの 10% より深いシャンクねじ根元のピット、ピットから発生する目に見える亀裂 (SCC の進行を示す)、およびハウジング内でボールを手動で回転させるときに可聴または触覚的な粗さを生じ、ライナーの損傷を示すボール表面のピッチングが含まれます。穴の開いたボール表面との磨耗接触によって損傷が発生した場合。
Profab Machine供給品不動態化および電解研磨を施した海洋グレードの ロッドエンド は注文可能です。お気軽にお問い合わせください!
