明るい反射外観
表面が鏡のように光を反射するので、設備やボート、建具などの目に見える部分に最適です。

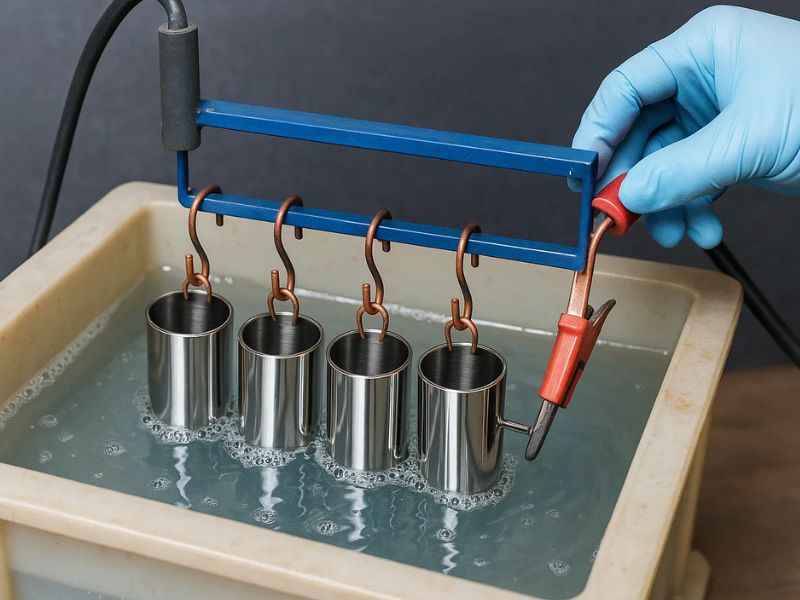
鏡面研磨されたステンレススチールは、スクラッチパターンが消えるまでさらに細かいグリットで研削され、その後コンパウンドでバフ研磨され、明るい反射面が得られます。その表面には、その下にあるすべての欠陥が表示されます。 Profab Machine は、304 および 316L の CNC 機械加工ステンレス鋼部品の鏡面研磨と、研磨後の不動態化を提供します。
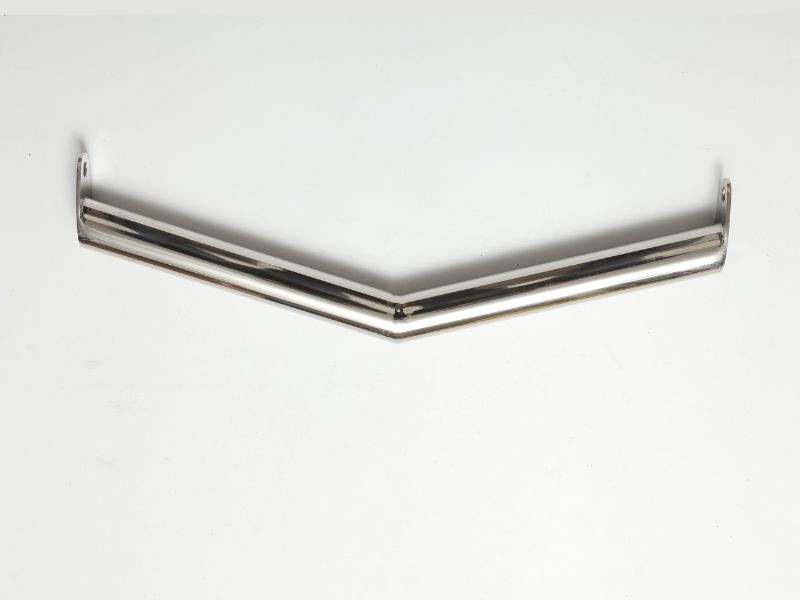
鏡面仕上げのステンレス鋼は、表面が鏡のように反射し、目に見える砂線がなくなるまで研削およびバフ研磨された部品です。
一般的に8番仕上げや鏡面仕上げと呼ばれる見た目です。粗いものから細かいものまで研磨剤を使用し、柔らかいホイールで研磨剤を使用してバフがけして作られます。各段階で、前の段階で残された傷が取り除かれます。
結果は方向性がないため、ブラッシュ仕上げのラインとは異なり、サーフェスはどの角度から見ても同じように見えます。周囲の光を反射するため、マット仕上げでは隠れてしまう傷、溶接の継ぎ目、工具の跡などがはっきりと見えます。
304 と 316L に似た仕上がりです。塩水や塩化物に対しては、ポリッシュよりもグレードが重要なので、316L を選択してください。
鏡面仕上げは、部品に明るく滑らかな外観と洗練された感触を与えます。欠点も示しており、最後のカードにはその限界が示されています。
表面が鏡のように光を反射するので、設備やボート、建具などの目に見える部分に最適です。
ハンドル、グリップ、レールのツーリングラインがなくなり、表面は滑らかな手になじみます。
ブラッシュステンレスとは異なり、仕上げにラインがないため、どの方向に回転させても同じ外観になります。
最初に研磨されたサンプルを承認すると、その後のバッチがそのサンプルと照合されます。
研磨後の不動態化により、研削やバフ研磨で妨げられた保護表面が回復します。
研磨はそれ自体で耐食性を高めたり、へこみを埋めたり、傷を隠したりするものではありません。指紋やウォータースポットも、マットな表面よりも鏡面の方が目立ちます。
鏡面研磨は反射面を備えた機械仕上げですが、ブラッシュ仕上げとブラスト仕上げはマット仕上げで、電解研磨は電気化学的です。
| 終了 | 作り方 | 表面の外観 | こんな方に最適 | 注意してください |
|---|---|---|---|---|
| 鏡面研磨 | 段階的に研磨した後、コンパウンドでバフ研磨します。 | 明るく、反射し、線がありません | 目に見えるハードウェア、ハンドル、装飾部品 | すべての傷、溶接痕、指紋を表示します |
| ブラッシュ | 一方向に加工された研磨ベルトまたはパッド | 細い平行ラインのサテン | まぶしさを抑えるべきパネル、カバー、ハンドル | ラインは一方向に実行されるため、パーツ間で一致する必要があります |
| ビードブラスト | 空気の流れの中のガラスまたはセラミックビーズ | マットでも方向性なし | 取り扱いマークを隠す必要があるハウジングおよび部品 | 見た目がくすんで、磨かれた表面より汚れがつきやすい |
| 電解研磨 | 電気化学: 浴は薄い表面層を溶解します | 滑らかで明るい、バフ研磨面よりも鏡面感が少ない | 加工後に滑らかな表面が必要な部品 | 深い傷や重い溶接跡を平らにしない |
部品の外観とより滑らかな表面の両方が必要な場合は、ご要望に応じて機械研磨の後に電解研磨を行うことができます。電解研磨は独自の仕上げとして提供されます。
グリットステージは傷を取り除き、バフステージは輝きを引き出すので、仕上がりは両方に依存します。
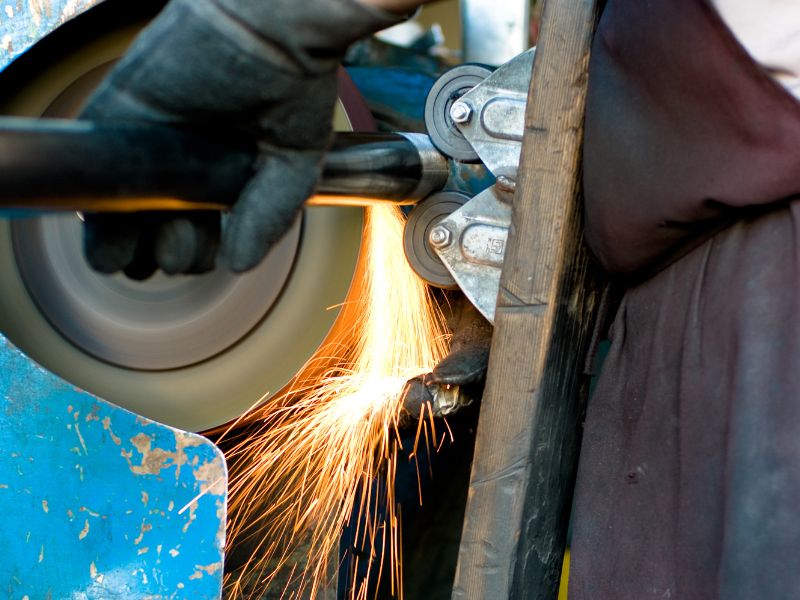
各グリットは、粗いものから細かいものまで、前のグリットのスクラッチ パターンを除去します。バフ研磨段階まで残った傷は鏡に映るため、スキップされる段階はありません。
カッティング コンパウンドで最後の細かいラインをクリアし、柔らかいホイールの仕上げコンパウンドで反射を際立たせます。薄い部品には低熱と軽い圧力が必要なため、見積もりの際に肉厚を指定してください。
ステンレススチール ロッドエンド、ボートのクリート、シャックル、カスタム機械加工部品は、部品を見たり扱ったりするときに研磨されます。各カードには、何が機械加工のまま残っているかが記載されています。
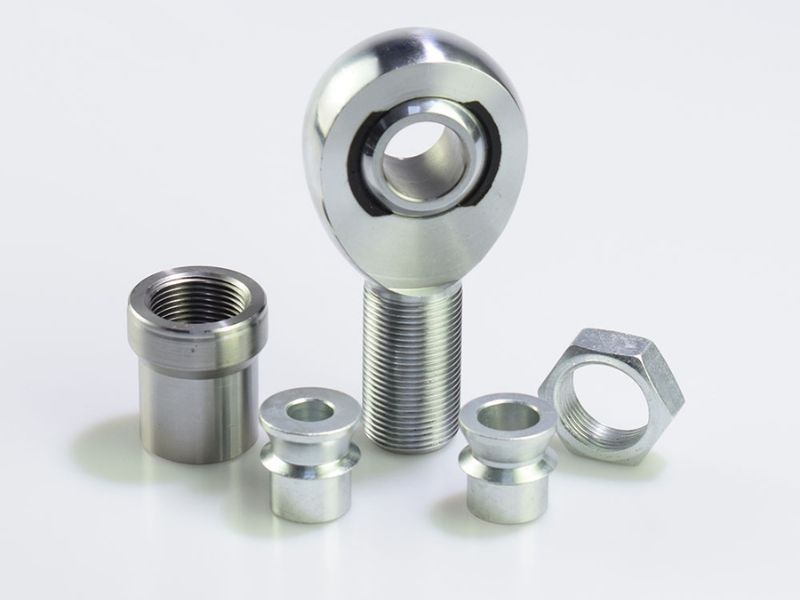
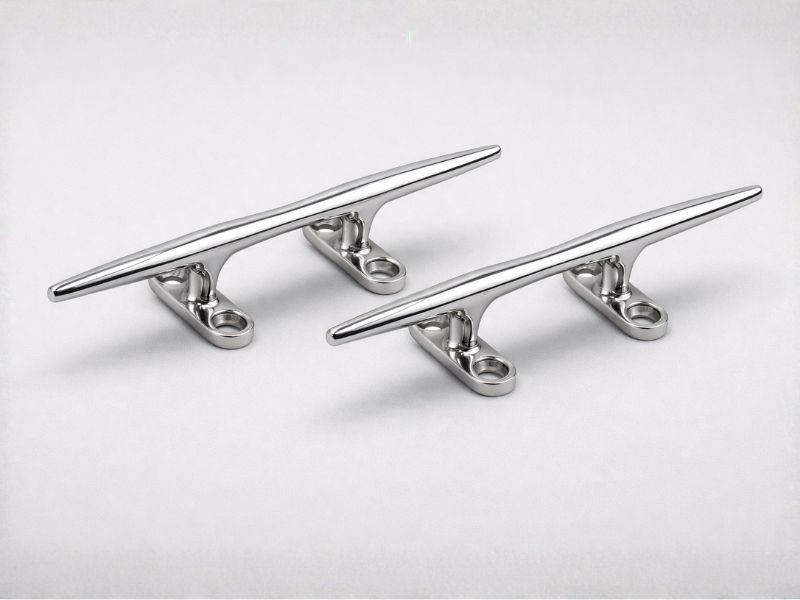
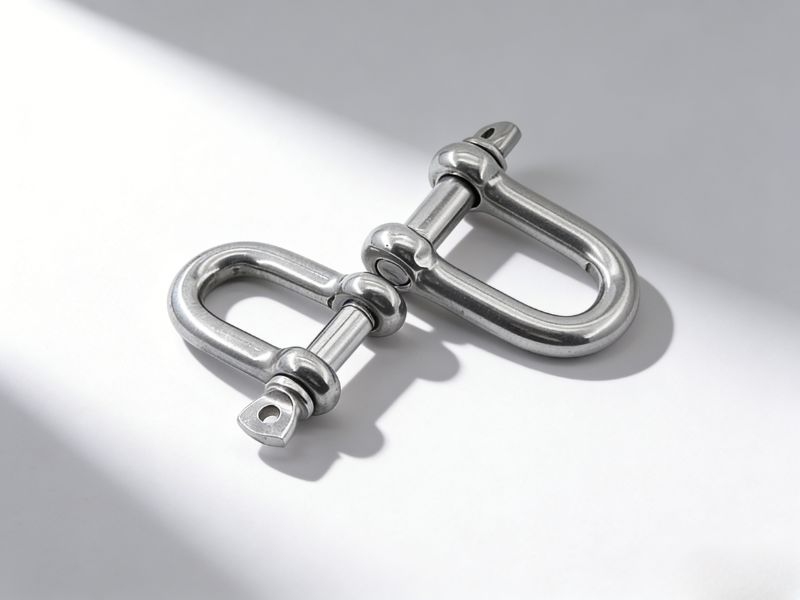
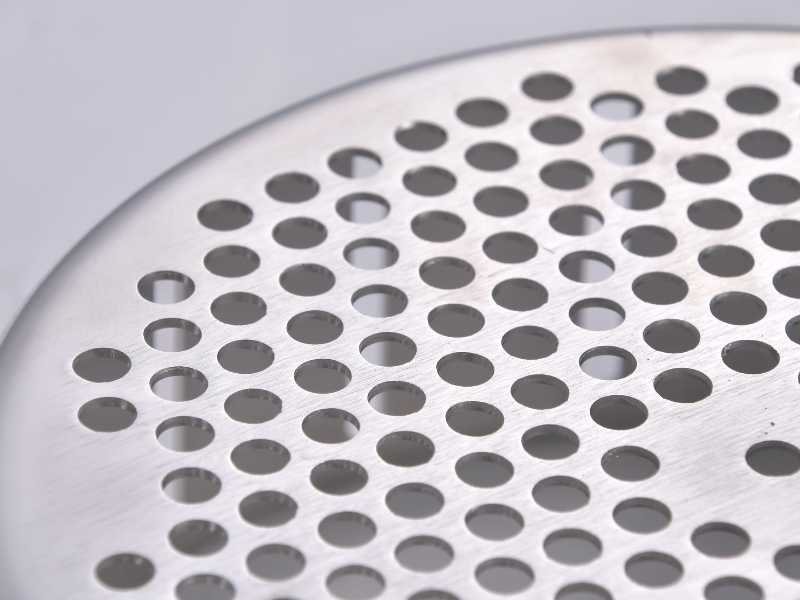
鏡面仕上げでは表面のあらゆる欠陥が明らかになるため、部品と図面はそれを準備する必要があります。
深い工具跡、傷、へこみは、最初に研磨しない限り、研磨段階を経ても残ります。最も多くの加工が行われるように、どの面が表示されるかを指定します。
溶接ビード、スパッタ、ヒートティントは研磨前に面一に研磨されます。盛り上がったり穴が開いたままになっている溶接部分は、鏡に映ると鈍い線として見えます。
鋭いエッジはバフ研磨ホイールの下で転がり、薄くなります。目に見えるエッジの小さな半径は均一に研磨されるため、図面に明記してください。
研削とバフ研磨により、少量の材料が除去されます。公差面を研磨して測定した後、加工したままにするかどうかを示します。
ベアリングのシート、ねじ山、シール面、および圧入は通常、研磨されないままです。サイズを維持する必要がある各フィーチャにマークを付けます。
反射とヘイズは、グリットの順序と配合物によって異なります。あなたが承認した研磨サンプルは、すべてのバッチの基準となります。
研磨は最後の切断と最後の溶接の後に行われ、各ステップには研磨が行われる場所がタグ付けされます。
エンジニアは、部品を見積もる前に、仕上げメモ、表示面、および参照サンプルを読み取ります。
最後の切断後に研磨が行われるため、部品は目に見える面が滑らかなままのサイズで機械加工されます。
段階的研磨剤は、一度に 1 つずつ細かい砥粒を使用して工具跡や溶接継ぎ目を除去します。
コンパウンドの切断と仕上げにより、表面が承認されたサンプルの鏡と同じになります。
コンパウンドの残留物を除去し、研磨後に不動態化処理を行って耐食性の表面を復元します。
部品は工場に戻され、図面と承認されたサンプルと照合してチェックされ、研磨面を保護するために梱包されます。
パーツの役割に応じて仕上げを選択します。明るい鏡面は 4 つのオプションのうちの 1 つです。
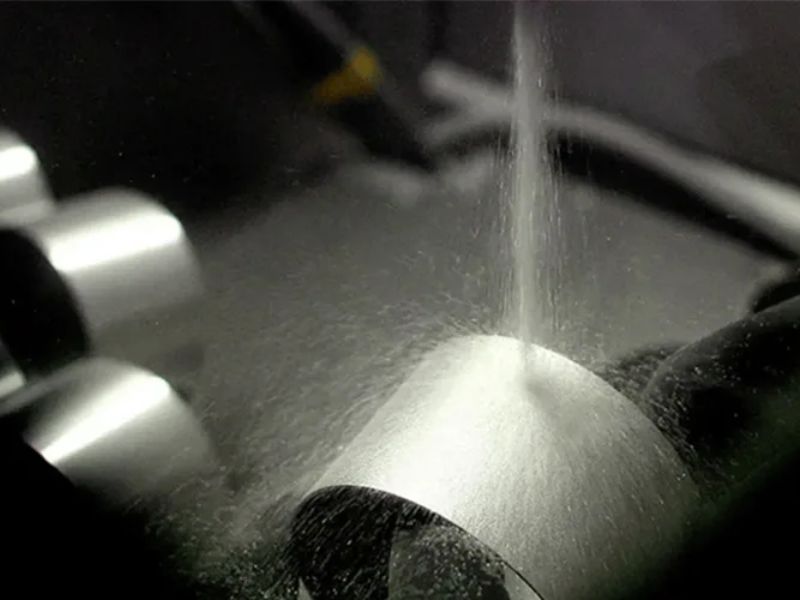
これら 6 つの項目により、エンジニアは見積もりの前にグリット シーケンス、バフ研磨、不動態化を計画できます。
見積書には、研磨された面、機械加工されたままのフィーチャ、およびその後の各ステップがリストされます。
購入者は通常、最初の注文の前に、方法、寸法、不動態化、部品に必要なものについて尋ねます。
方法が異なります。鏡面研磨は機械的に行われます。段階的な研磨剤とバフ研磨剤によって表面が滑らかに磨かれます。電解研磨は電気化学的です。浴で薄い表面層を溶解します。鏡面研磨はより反射性の高い外観を与え、傷を除去しますが、電解研磨は線を残さずに滑らかにしますが、深い傷は平らにはなりません。図面上で希望する仕上げに名前を付けます。
近いですが、同一ではありません。 No.8はバイヤーが明るい無指向性反射ステンレス仕上げに使用する名前であり、鏡面研磨された部分はその外観を目指しています。結果は砥石の順序、配合物、部品の形状によって異なります。そのため、名前だけではなく、お客様が承認した研磨サンプルが注文の参考になります。
わずかに。研削とバフ研磨では、少量の材料と丸い鋭いエッジが除去されるため、公差面は機械加工されたままになるか、研磨後に測定されます。それらの面を図面上にマークします。薄い部分は熱と圧力によって変形する可能性があるため、見積もりを依頼するときに壁の厚さを伝えてください。
滑らかな機械加工表面、溶接研磨は面一で、深い傷はありません。鏡面研磨ではすべての欠陥が表示され、研磨段階で生き残った傷は仕上げに残ります。鋭いエッジはバフ研磨ホイールの下で転がってしまうため、エッジには小さな半径が必要です。どの顔が表示されるかを教えて、それらの顔が最も注目されるようにします。
はい、耐食性が重要な場合は可能です。研削やバフ研磨により表面が汚れ、工具やコンパウンドから鉄の痕跡が残ることがあります。保護層を復元するために、当社の生産ネットワークを通じて研磨後にパッシベーションを提供します。図面に名前を付けて、見積書に含めます。
はい。サンプル部品または写真を送信してください。見積には、承認を得るための研磨サンプルを含めることができます。次に、生産バッチがそのサンプルと照合されます。反射とヘイズは砥粒の順序、配合物、部品の形状に依存するため、説明ではなく承認済みのサンプルが参考になります。
柔らかい布、中性洗剤、きれいな水で拭き、乾燥させます。表面を傷つけたり攻撃したりするスチールウール、たわし、漂白剤は避けてください。鏡面仕上げはマット仕上げよりも指紋や水垢が目立ちやすいため、洗浄後は乾燥させることで輝きが保たれます。
はい、最初に溶接部を面一に研磨した場合です。溶接ビード、スパッタ、ヒートティントは、グリットステージを通じてドレスダウンされ、周囲の表面に溶け込みます。溶接部が盛り上がったり穴が開いたままになっていると、鏡面仕上げでは鈍い線として見えます。溶接部分の写真はアドバイスに役立ちます。
研磨する面と機械加工のままにしておくフィーチャにマークを付け、希望する外観のサンプルまたは写真を添付します。エンジニアは見積を出す前に図面をレビューします。
当サイトの運営、利用状況の測定、関連性の高い広告の表示のために Cookie を使用しています。すべての Cookie を承諾、必須以外の Cookie をすべて拒否、またはカテゴリごとに選択できます。 プライバシーポリシー