より滑らかで明るい表面
粗いピークが最初に溶解するため、バフ砥石を使用しなくても、加工表面はより滑らかで明るいものになります。

機械加工されたステンレス鋼は、見た目はきれいですが、バフ研磨ホイールでは到達できない微細なバリや粗いピークが残っています。電解質浴では、電解研磨によりこれらの高い部分が最初に溶解され、より滑らかで明るい表面が残ります。 Profab Machine は、304 および 316L 部品のステンレス鋼電解研磨を提供しており、ご要望に応じて不動態化も可能です。
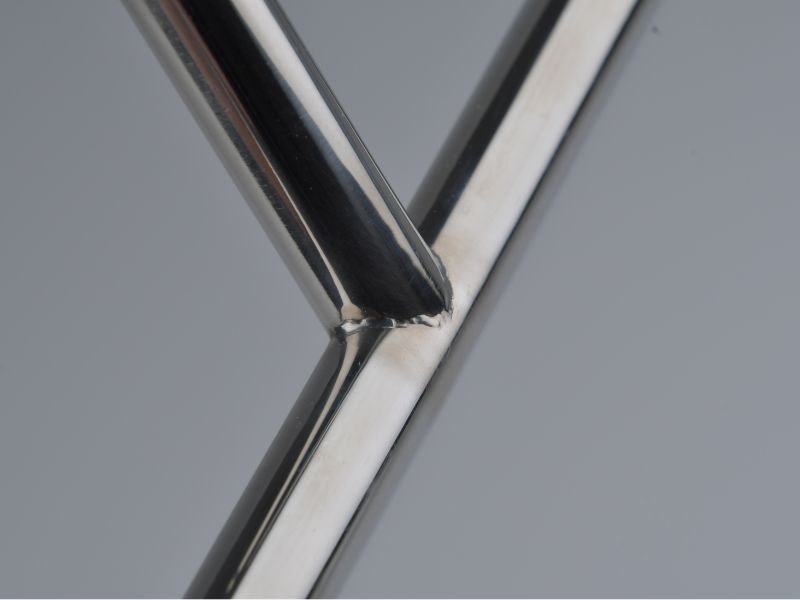
ステンレス鋼の電解研磨は、部品の表面から薄い層を溶解し、微細な高点を最初に除去する電気化学的仕上げです。
この部品は酸性電解質槽内の陽極としてラックに吊り下げられ、直流電流が陰極に流れます。金属が部品の表面から残ります。電流は山やバリに集中するため、それらは谷や表面レベルよりも早く溶解します。
除去されるのは薄い層だけであり、その量は浴、時間、開始面によって異なります。その結果、金属の汚れや表面に研磨剤が残らず、滑らかで明るい仕上がりになります。また、ステンレス鋼が依存する不動態層であるクロムが豊富な表面も残ります。
304 と 316L に適した仕上がりです。 303 などの快削材種は、硫黄含有物が浴中にピットするため適合性が低いため、見積時に材種を明記してください。
電解研磨により、加工面が滑らかで光沢があり、微細なバリが柔らかくなります。最後のカードには、修正できないものを示します。
粗いピークが最初に溶解するため、バフ砥石を使用しなくても、加工表面はより滑らかで明るいものになります。
機械加工や切削で残った微細なバリは先端で溶解します。鋭いエッジはわずかに丸くなっており、大きなバリは最初に取り除く必要があります。
Current は、バフホイールが接触できない凹み、十字穴、および湾曲した形状を検出します。深い止まり穴や狭い穴では電流が少なくなるため、図面にマークを付けてください。
バスは金属を押し広げるのではなく、金属を除去します。表面には何もこすらず、砂やコンパウンドも残りません。
残った表面には、ステンレス鋼の保護層の背後にある元素であるクロムが豊富に含まれています。ご要望に応じてパッシベーションを行うこともできます。
電解研磨では深い傷、へこみ、溶接欠陥は除去できず、粗い部分を明るくすることはできません。フィニッシュはスタート面に続きます。
電解研磨は金属を溶解して滑らかにする仕上げの 1 つですが、鏡面研磨は金属を摩耗させ、不動態化は表面をきれいにするだけで、ブラストは表面を粗くします。
| 終了 | 作り方 | 表面の外観 | こんな方に最適 | 注意してください |
|---|---|---|---|---|
| 電解研磨 | 電気化学: 浴は薄い表面層を溶解します | 滑らかで明るく、バリも柔らかくなりました | 加工後の凹み、十字穴、微細なバリのある部品 | 深い傷と溶接欠陥が残る |
| 鏡面研磨 | 機械: 段階的に研磨した後、コンパウンドでバフ研磨 | フラットかつ高反射 | 表示されるハードウェアと装飾面 | 到達可能な表面が必要ですが、表面に研磨剤が残る可能性があります |
| パッシベーション済み | 化学物質: 酸処理により遊離鉄が除去されます | 変更なし | 加工後の保護面の復元 | 滑らかにしたり、明るくしたり、バリを除去したりしません |
| ビードブラスト | 空気の流れの中のガラスまたはセラミックビーズ | マットでも方向性なし | ハンドリングマークとツールラインの非表示 | くすんだ見た目になり、汚れがつきやすくなります |
電解研磨は機械加工や機械仕上げの後に適用されることが多く、その後に不動態化を行うこともあります。すべてのステップが引用されるように、図面に各仕上げを記載します。
電流、ラック、コントロールが結果を決定し、それぞれが部品の描画方法と引用方法に現れます。
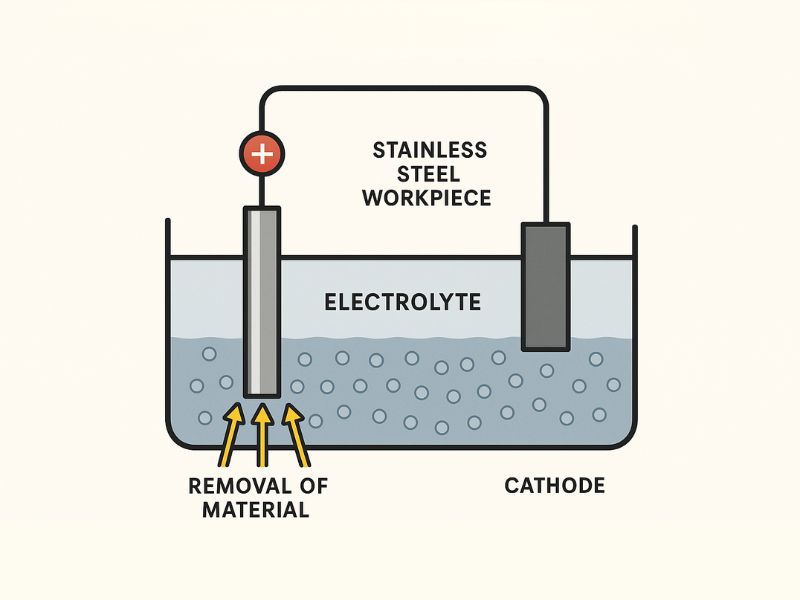
この部品は電解質内でカソードの反対側に位置し、電流がそれらの間を流れます。金属は部品の表面に残るため、コーティングは追加されません。
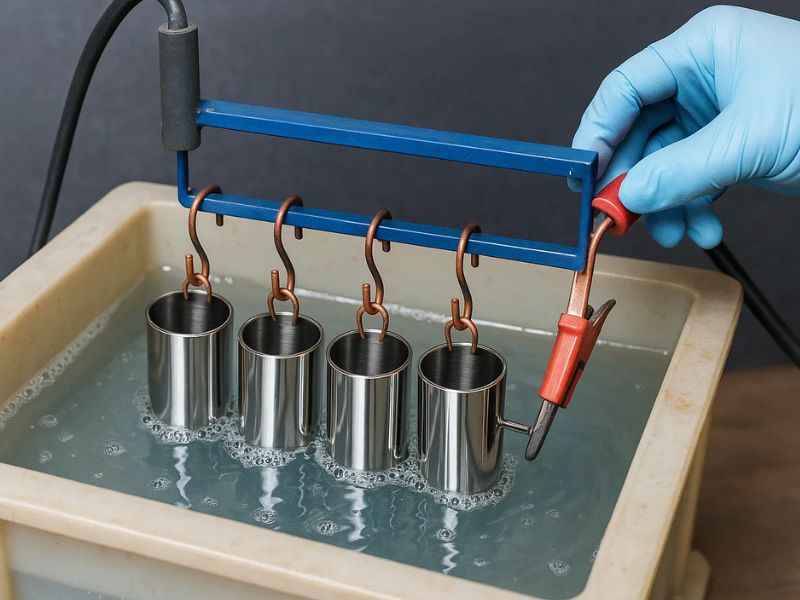
部品は、電流が流れる接触フックからぶら下がっています。各フックには研磨されていない小さな接触マークが残るため、マークが許容される箇所を図面で指定する必要があります。
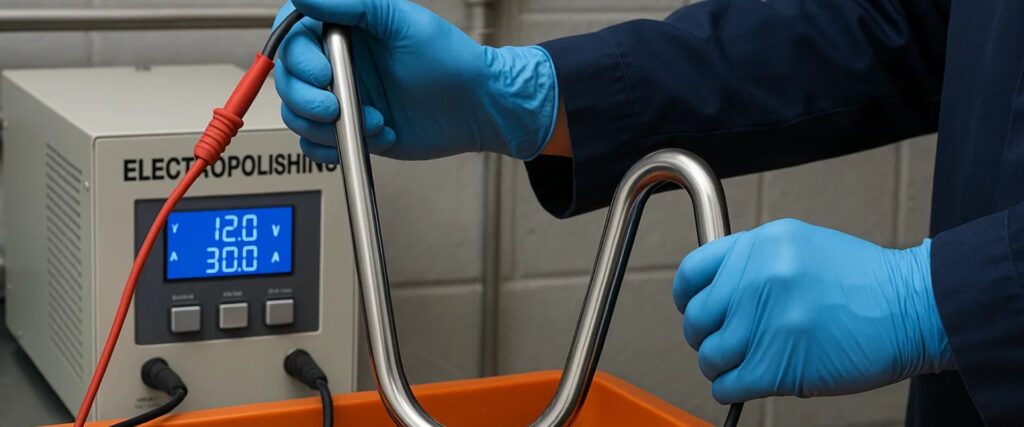
現在、浴槽の温度、時間を設定して、除去量と表面の明るさを設定します。薄い壁や細かいエッジの場合は、より軽い処理が必要です。
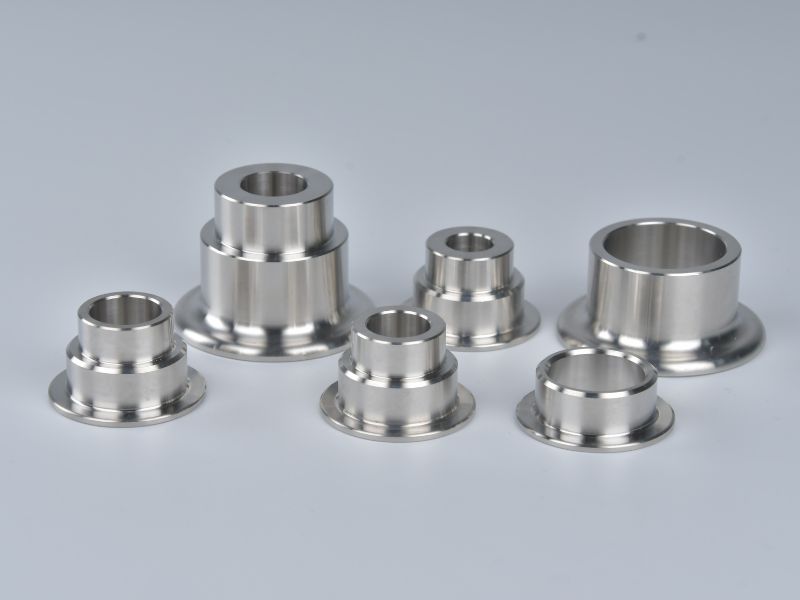
部品は入浴後に洗浄および乾燥され、ご要望に応じて不動態化も可能です。わずかに丸みを帯びたエッジやラックマークは正常です。
ステンレス鋼 ロッドエンド、クランプ、フィッティング、および機械加工されたハードウェアは、細かいバリや凹みが問題になる場合、または部品が水に濡れたり海上で使用される場合に電解研磨されます。
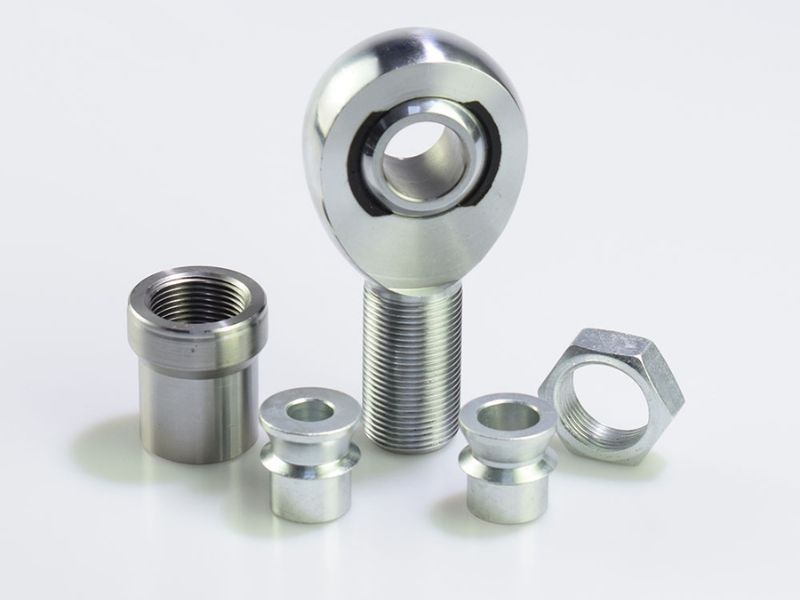
ボディとシャンクは、ウェットまたはマリンサービス向けにリンケージ上で滑らかにされています。ボアとベアリングシートはマスキングされるか、機械加工されたままになります。
ステンレススチール ロッドエンド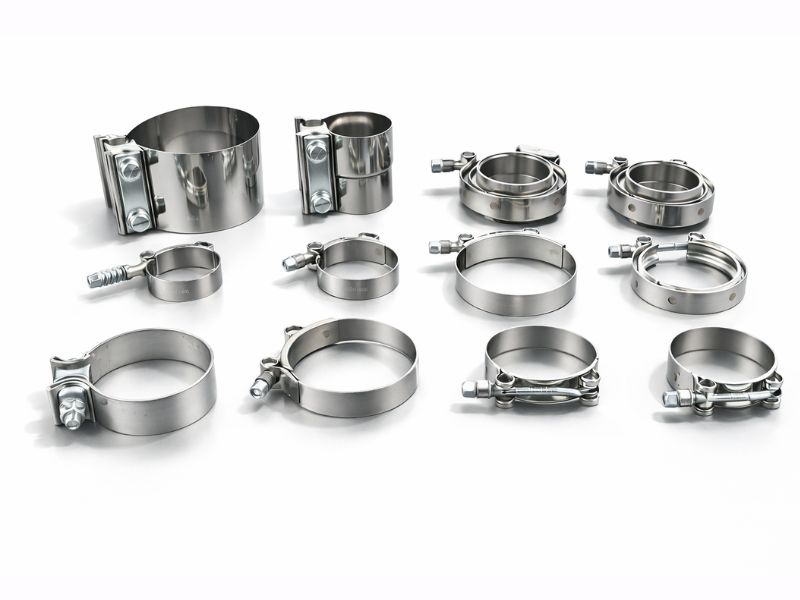
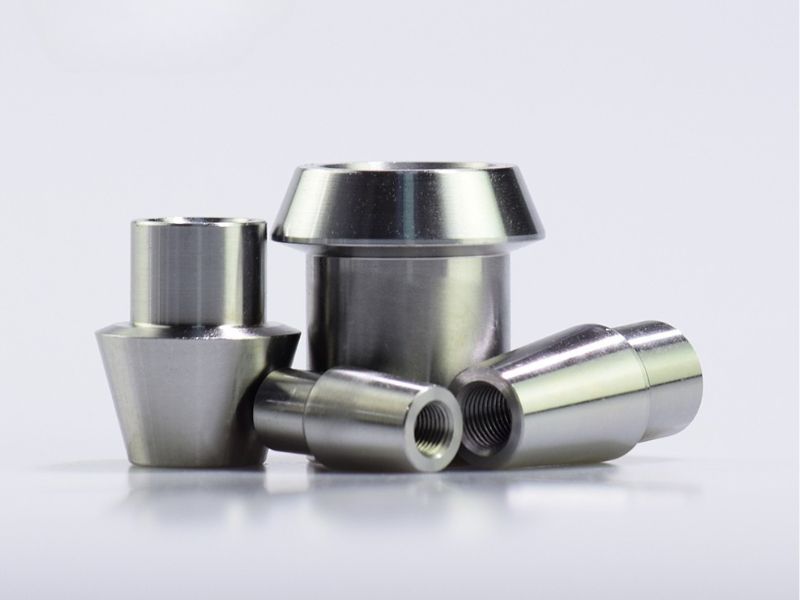
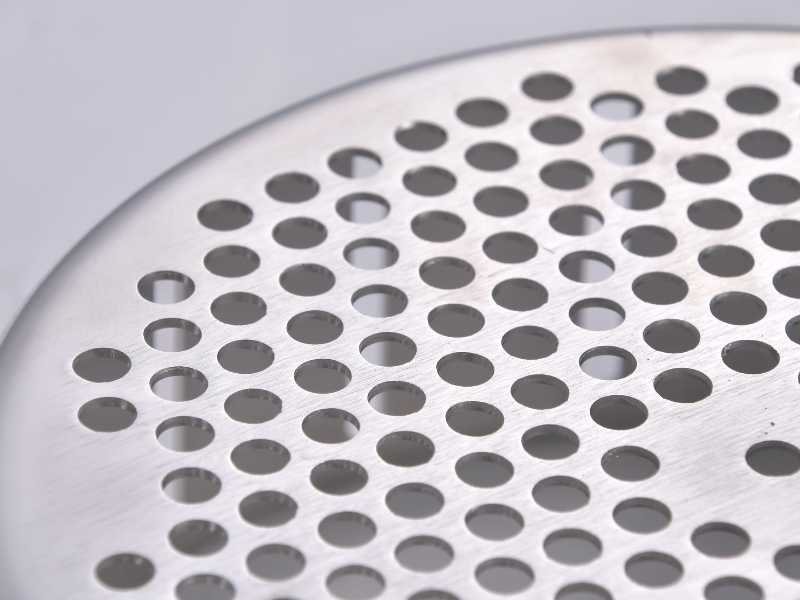
バスは到達するすべての表面を仕上げるため、どの表面が重要で、ラックがどこに接触するかは図面によって決まります。
図面に電解研磨のグレードを書き込み、目に見える面に印を付けます。浴は開始面に追従するため、滑らかな加工により明るい結果が得られます。
母材とは異なる速度で溶接ビード、スパッタ、ヒートティント研磨を行います。お風呂の前に滑らかにすりつぶしてなじませます。
接触点は未研磨のままであり、跡が残る可能性があります。雌ねじ、端面、隠れた表面などのスポットに名前を付けます。
ガスと溶液は空洞に出入りする必要があります。閉じたキャビティまたは深い止まり穴は研磨が不十分なため、設計が許す場合は通気口または排水穴を追加します。
ねじ山、プレスフィット、シール面をマスクしてサイズを維持できます。小さな部品にマスキングを行うと作業とコストが増えるため、それぞれをリストします。
すべての露出した表面から薄い層が除去され、鋭いエッジがわずかに丸くなります。公差フィーチャーがマスクされるか、終了後に測定されるかを指定します。
電解研磨は最後の切断と最後の溶接の後に行われ、各ステップには電解研磨が行われる場所がタグ付けされます。
エンジニアは、部品の見積りを行う前に、仕上げ注記、グレード、表示面、ラックおよびマスキング ポイントを読み取ります。
浴は出発点の表面に従うため、部品は滑らかな表面と目に見えるエッジに小さな半径を備えたサイズに機械加工されます。
部品は電解槽内のラックに吊り下げられ、表面が滑らかで明るくなるまで電流によって高い部分が溶解されます。
溶液を洗い流し、パーツを乾燥させると、明るい表面に残留物や水滴が残りません。
図面で必要な場合は、バスの後に不動態化ステップを実行できます。
部品は工場に戻され、図面と照合してチェックされ、完成した表面を保護するために梱包されます。
パーツの役割に応じて仕上げを選択します。電解研磨された表面は 4 つのオプションのうちの 1 つです。
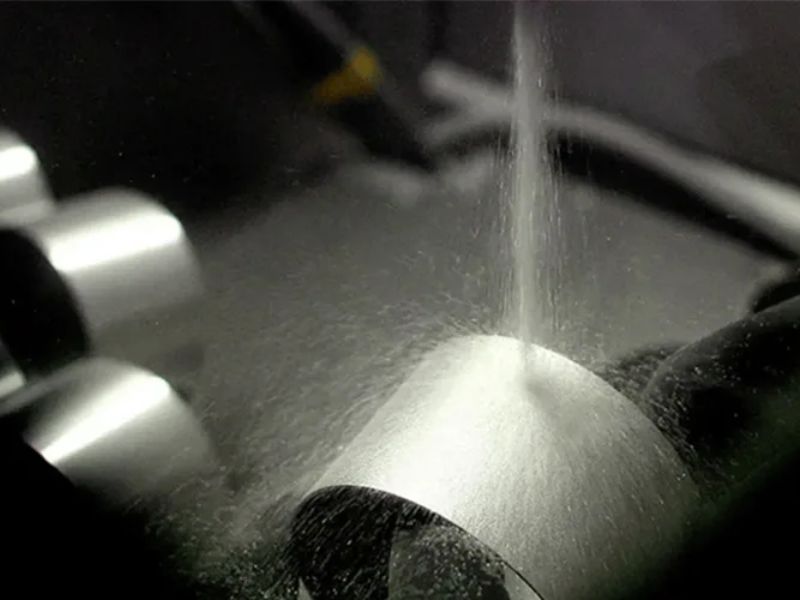
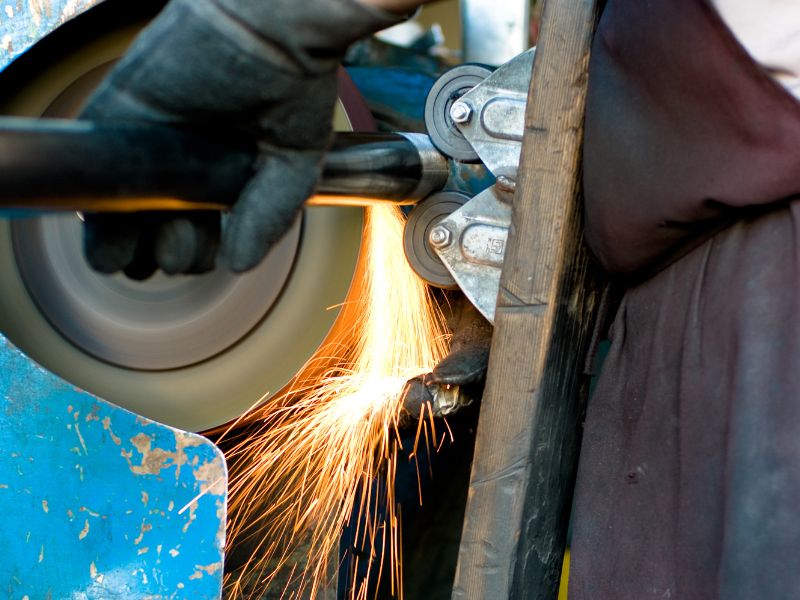
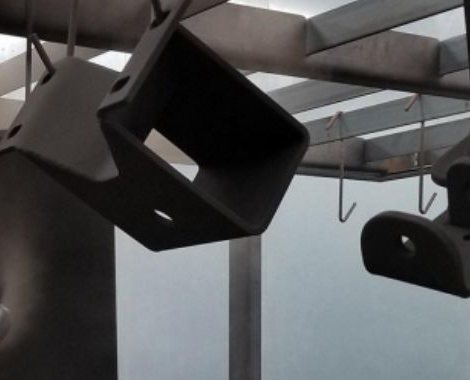
これら 6 つの項目により、エンジニアは見積もりの前にラッキング、マスキング、およびパッシベーションを計画できます。
見積書には、仕上げ面、マスクされたフィーチャ、ラック ポイント、およびその後の各ステップがリストされます。
購入者は通常、最初の注文の前に、何を修正するのか、どの程度除去するのか、その部品に何が必要なのかについて尋ねます。
表面を滑らかにし、明るくします。部品は陽極として電解質槽内に置かれ、電流によって薄い表面層が溶解され、高い点が最初に流れます。微細なバリや粗さのピークは縮小し、表面にはクロムが豊富に残ります。コーティングは追加しません。
浴、時間、開始面によって設定される非常に薄い層 (通常は 1 ミリメートルのほんの一部)。ほとんどの部品では変化は無視できますが、穴や薄肉の公差が厳しい場合は注意が必要です。削除を計画できるように、図面上でそれらのフィーチャにマークを付けます。
いいえ。電解研磨は、深い傷、へこみ、溶接不良ではなく、細かい粗さやバリを平らにします。これらのマークは残り、表面が明るくなるとより鮮明に見えることもあります。溶接前に研磨して滑らかにし、深い跡を取り除きます。表面がわからない場合は写真を送信してください。
鏡面研磨は機械研磨、電解研磨は電気化学研磨です。バフ研磨ホイールは砥粒やコンパウンドで表面を摩耗させるため、金属が汚れたり、研磨剤が残ることがあります。代わりに浴がそれを溶解するので、接触がなく、ホイールでは到達できない凹部に到達します。鏡面研磨により、より平坦でより反射性の高い外観が得られます。
いいえ。 不動態化は、遊離鉄を除去し、表面形状を変化させないままにする化学処理です。そのため、滑らかになったり明るくなったりしません。電解研磨では、電気化学的に薄層が除去され、クロムが豊富な表面が残ります。ご要望に応じてパッシベーションを行うこともできます。両方の仕上げが引用されるように、図面上の各仕上げに名前を付けます。
304 および 316L は良好に応答します。 303 などの自由加工材種は、加工に役立つ硫黄介在物が浴中で攻撃され、ピットが残る可能性があるため、適合性が低くなります。見積の際はグレードを明記してください。鋳造部品と混合材料のアセンブリは研磨が不均一になるため、部品がどちらであるかをお知らせください。
はい。ラックは電流を流すために部品に接触する必要があり、その接触点は研磨されていないため、小さな跡が残ることがあります。ねじの内側、端面、目に見えない表面など、マークが許容される場所を教えてください。部品はそこにラックされます。
はい。浴は開始面に追従するため、滑らかな加工により明るい結果が得られ、重い工具跡も目立ちません。溶接ビードは滑らかに研削され、鋭いエッジは小さな半径を持つ必要があり、密閉された空洞にはガスと溶液が移動できるように通気孔または排水穴が必要です。
電解研磨する面、ラック ポイント、およびマスクするフィーチャをマークし、予想する表面のサンプルまたは写真を添付します。エンジニアは見積を出す前に図面をレビューします。
当サイトの運営、利用状況の測定、関連性の高い広告の表示のために Cookie を使用しています。すべての Cookie を承諾、必須以外の Cookie をすべて拒否、またはカテゴリごとに選択できます。 プライバシーポリシー