色と識別
部品は、色分け、ブランドカラー、他の機器のマッチングに適した RAL または Pantone カラーでコーティングできます。

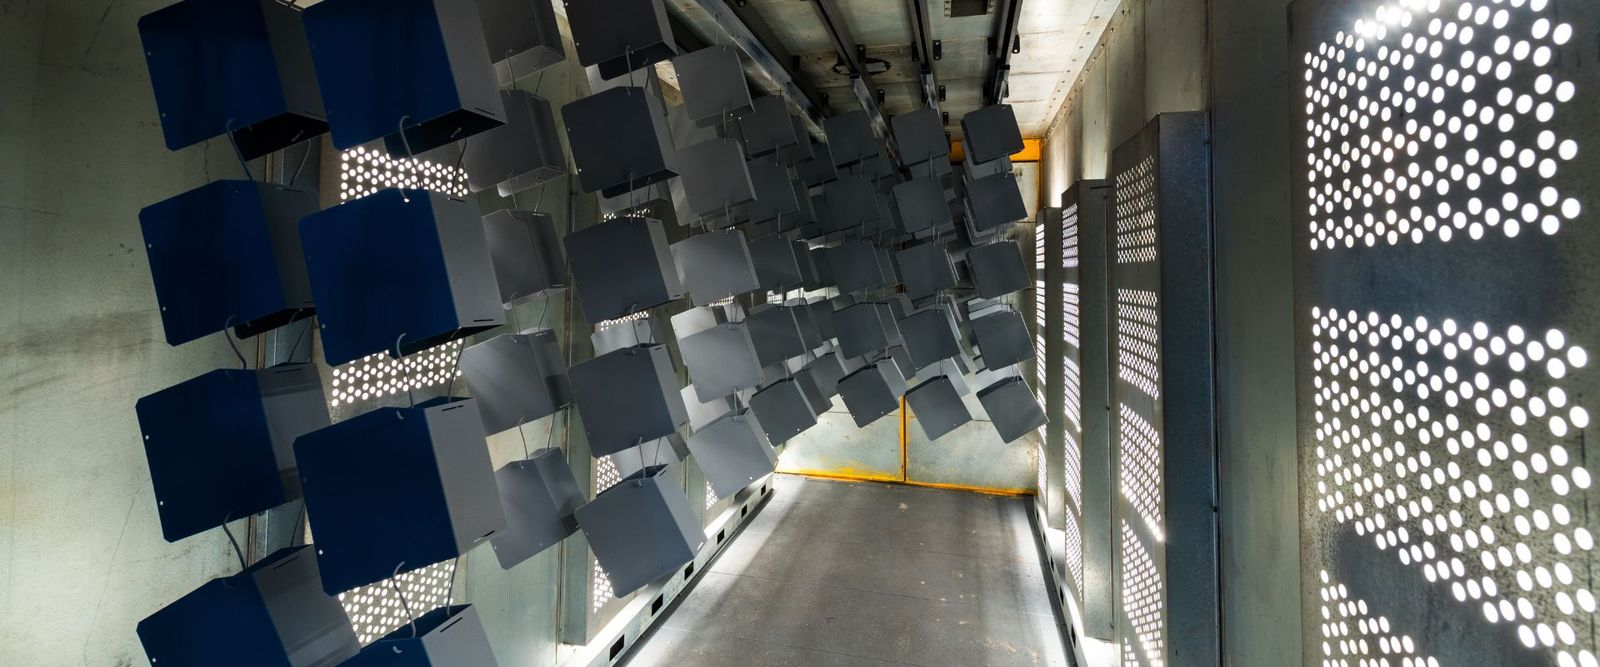
裸の 304 および 316L ステンレス鋼は、コーティングなしでも腐食に強いため、色、質感、断熱性、または表面の強靭性を考慮して粉体塗装が選択されます。乾燥ポリマーパウダーを静電気を帯びた状態でスプレーし、オーブンで硬化させて連続フィルムを形成します。 Profab Machine は、ご要望に応じて、RAL または Pantone のカラーマッチングによるステンレス鋼粉体塗装を手配します。
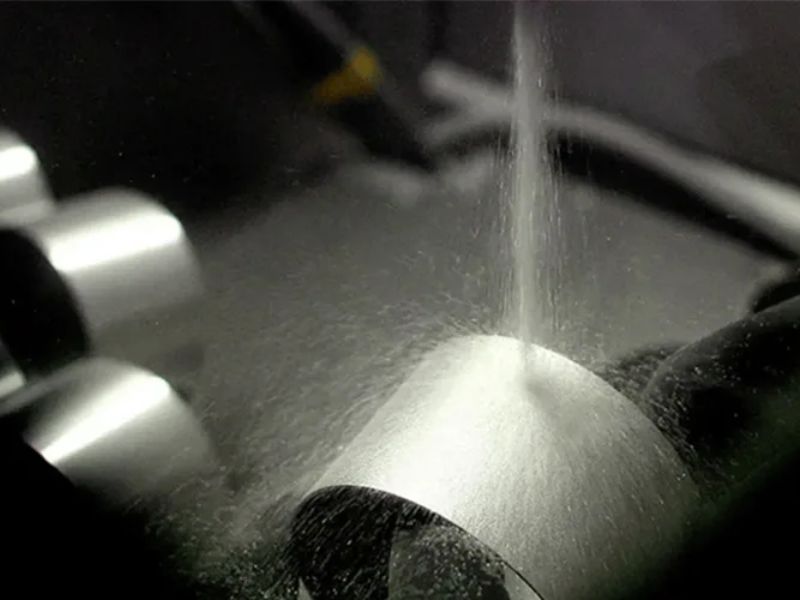
ステンレス鋼のパウダー コーティングは乾式仕上げです。帯電したポリマー パウダーを準備した部品にスプレーし、オーブンで硬化して連続的な着色フィルムを形成します。
パウダーは、樹脂、顔料、添加剤が細かく混合されたものです。スプレーガンによって静電気が帯電するため、オーブンで溶かして滑らかな膜になるまで、接地部分に付着します。液体キャリアを使用していないため、表面ににじみや滴りはありません。
ステンレス鋼はすでに耐食性があるため、コーティングは追加であり、救済ではありません。これは、色分け、装飾、断熱、テクスチャー加工されたグリップ、または部品が扱われたり擦り傷がついたりする表面を強化するために追加されます。
フィルムは金属の上に置かれて厚みが増すため、どの面がコーティングされ、どの面が裸のままで、どの面がオーブン後も保持される必要があるかを図面で計画します。
パウダーコートにより、ステンレス部品の色、質感、表面がより丈夫になります。最後のカードには、実行できないことがリストされています。
部品は、色分け、ブランドカラー、他の機器のマッチングに適した RAL または Pantone カラーでコーティングできます。
フィルムは、擦り傷や取り扱い跡に対する層を追加します。ステンレス自体の耐食性のためには必要ありません。
硬化したフィルムは導電性を持たないため、部品を異種金属や通電接触部から分離できます。粉体、膜厚により異なりますのでご指示ください。
細かいテクスチャーまたはシワパウダーが工具跡を隠し、ハンドル、ステップ、フットプレートに滑り止めの感触を与えます。
ドライパウダーは垂れたり垂れたりせずに進むため、平らな面が均一な厚さに硬化します。深いくぼみや内側の角は粉がつきにくいので、図面上で印を付けてください。
コートは表面を隠すことはできますが、へこみ、深い傷、溶接不良を修復することはできません。これは粉末定格を超えるサービスには適しておらず、地金の不動態化に代わるものではありません。
屋外ではポリエステルが通常、屋内ではエポキシが選択され、屋外ではポリウレタンが 2 番目の選択肢となります。光沢と質感は樹脂とは別に選択されます。
| パウダー | こんな方に最適 | の強み | 注意してください |
|---|---|---|---|
| ポリエステル | 屋外および露出部分 | UV 色あせに強く、日光の下でも色を保ちます | エポキシよりも若干硬度が低い |
| エポキシ | 屋内部品および機械 | 耐薬品性に優れた硬質フィルム | 日光に当たるとチョーキングされ色あせます |
| エポキシ - ポリエステル ハイブリッド | 室内装飾部品 | 広い色範囲と均一な仕上がり | 屋外での長時間の露出を想定していません |
| ポリウレタン | 滑らかなフィルムが必要な屋外部品 | 滑らかな表面と優れた屋外耐久性 | ポリエステルよりも高価な場合が多い |
これらの樹脂では、細かいテクスチャやシワなどのテクスチャ オプションが利用できます。どこにパーツを使うかを伝え、そこからパウダーを選びます。
帯電した粉末が部品に付着し、オーブンでフィルムに変えます。これら 2 つの段階がそれぞれ図面と見積書に設定されます。
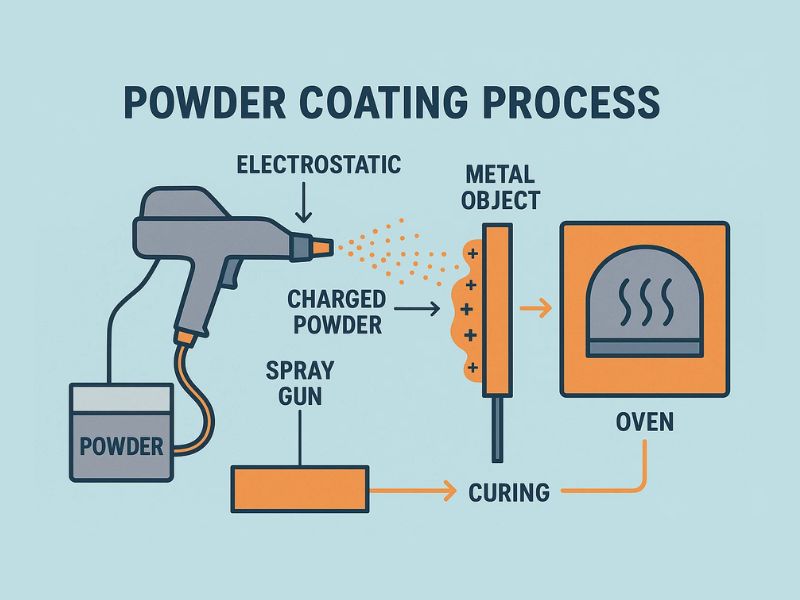
帯電した粉末が接地された部品にスプレーされ、その後部品がオーブンに入れられ、そこで粉末が溶けて硬化してフィルムになります。硬化時間は粉末データシートに従います。
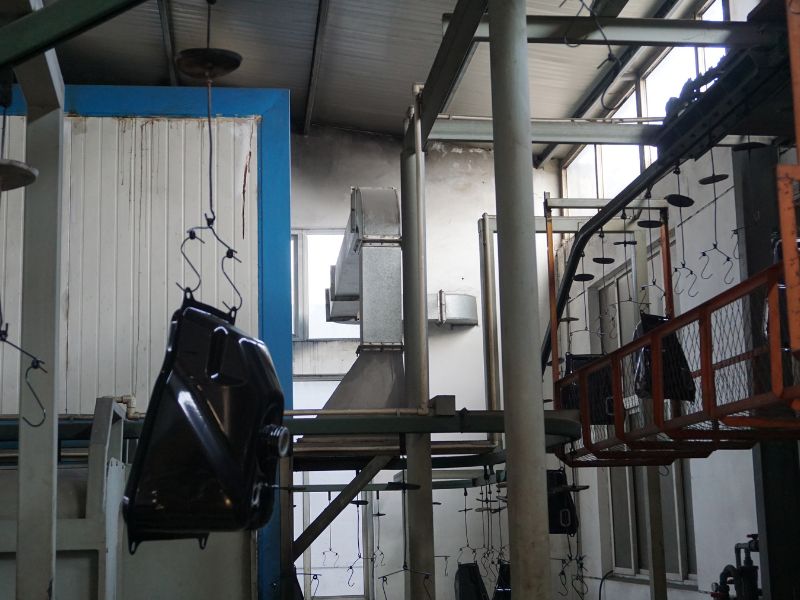
部品がブースとオーブンを通してフックからぶら下がっています。各フックには裸の接触スポットが残るため、図面にはスポットが許容される場所を指定する必要があります。
ステンレス鋼 ロッドエンド、ブラケット、クランプ、板金部品は、色や表面の強度が重要な場合にコーティングされます。各カードには、何が裸のままであるかが書かれています。
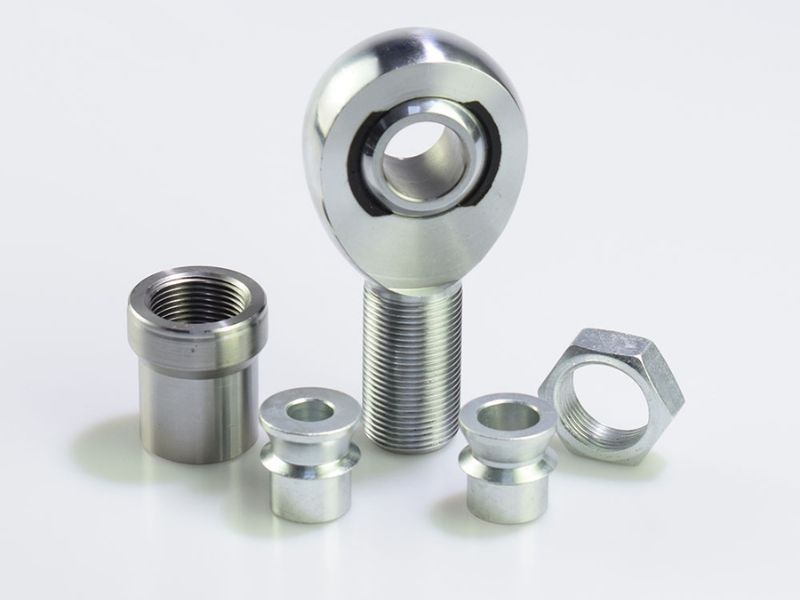
本体は色分けのため塗装が施されております。ライナーとグリースは硬化後に残らないため、ボア、ベアリングシート、およびネジ山はマスキングされ、オーブン後にベアリングが取り付けられます。
ステンレススチール ロッドエンド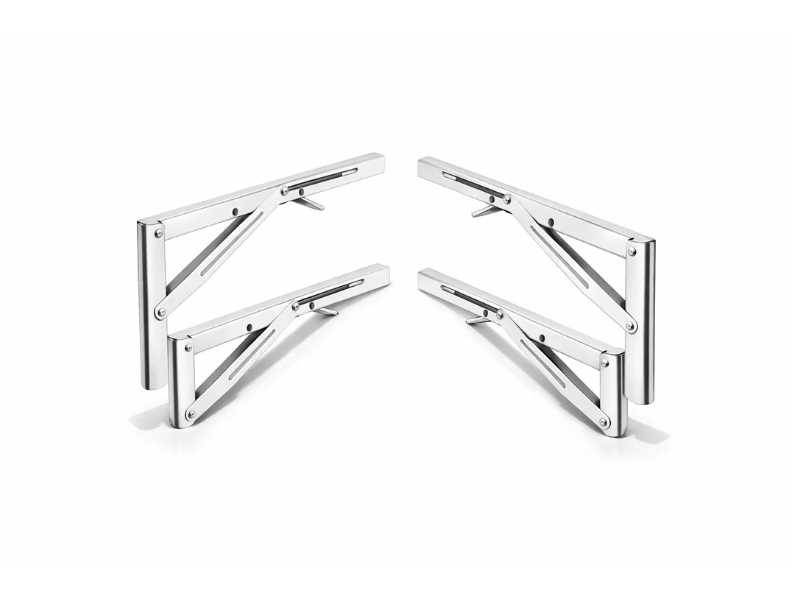
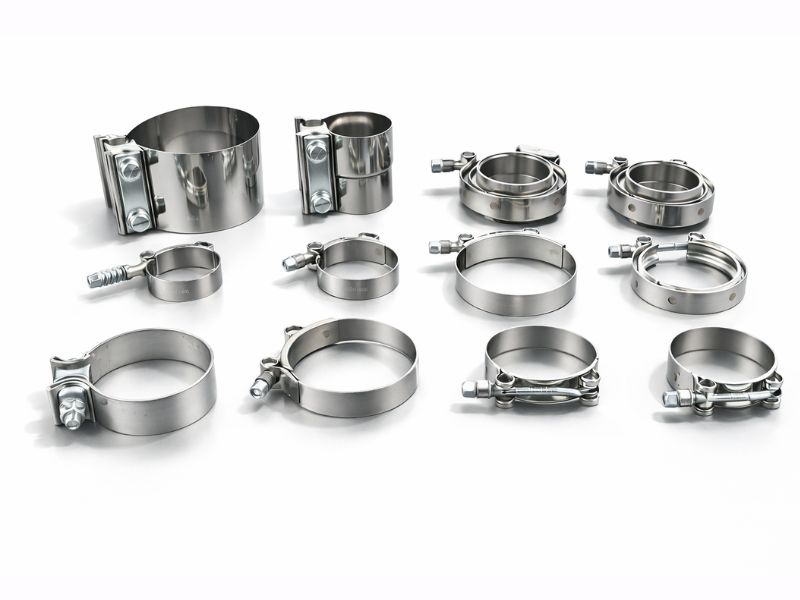
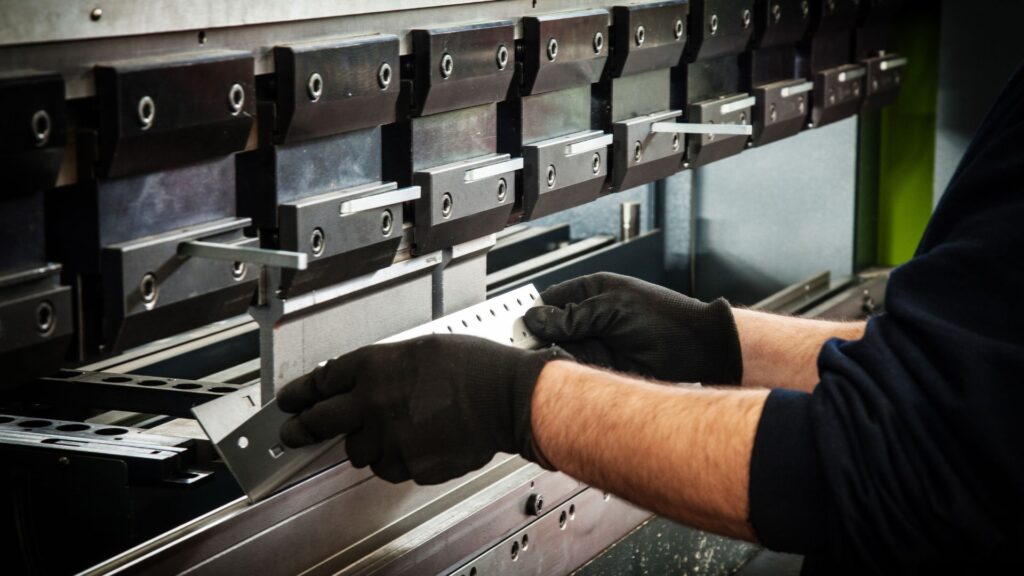
コートはスプレーが届くすべての面を覆うため、図面によって色、マスクされたフィーチャ、パーツが垂れ下がる場所が決まります。
RAL または Pantone コード、光沢レベル、およびテクスチャを指定します。同じコードでもグロスが違うと見え方が変わるので、カラーチップやサンプルパーツを添付してください。
ネジ山、ボア、ベアリングシート、シール面、電気接点は露出しないようにマスクされています。マスキングすると細かい部分の作業が増えるため、それぞれをリストします。
フィルムは、コーティングされたすべての面に厚みを与えます。公差フィーチャーがマスクされているか、コーティング後に正確に測定する必要があるかどうかを示し、フィットがチェックされます。
フックによって小さな裸の部分が残ります。内部の穴や背面などの隠れた場所に名前を付けます。
鋭利なエッジには薄膜が形成され、最初に欠ける可能性があります。溶接ビードや気孔によってピンホールが残る可能性があるため、コーティング前に溶接部を研磨して滑らかにします。
部品は硬化温度に耐える必要があります。シール、プラスチックライナー、グリース、および軟半田には適用されないため、これらはコーティング後に取り付けられるか、または放置されます。
粉体塗装は最後の切断と最後の溶接の後に行われ、各ステップにはそれが行われる場所がタグ付けされています。
エンジニアは、部品を見積もる前に、カラー コード、光沢、マスクされた特徴、吊り下げ点、およびサンプルを読み取ります。
フィルムは出発点の表面に追従するため、部品はエッジが丸く、隠れた場所に吊り下げ穴が付いているサイズに機械加工されます。
オイルを除去し、表面を軽くブラストすることで、パウダーはステンレス鋼にグリップするプロファイルを備えています。
ネジ、穴、接点をマスキングし、帯電した粉末を接地部分にスプレーします。
パーツは、粉末が溶けて硬化して連続膜になるまで加熱され、その後、取り扱う前に冷却されます。
部品は工場に戻され、図面と承認されたカラーサンプルと照合されてチェックされ、新しいフィルムが欠けないように梱包されます。
パウダー コーティングは、4 つの仕上げのうち、金属の上に層を追加する唯一の仕上げです。その他はステンレス自体の表面を変化させます。
これら 6 つの項目により、エンジニアは見積もりの前に前処理、マスキング、パウダーの計画を立てることができます。
見積書には、コーティングされた面、マスクされたフィーチャー、パウダーの種類、およびその後の各ステップがリストされます。
購入者は通常、ステンレスにコーティングが必要かどうか、その厚さはどれくらいか、何をマスキングするか、そしてそれには何が必要かを尋ねます。
番号 304 および 316L は、コーティングなしでも耐腐食性があるため、コーティングを行う理由は通常、色、質感、断熱性、または擦り傷に対する特別な保護です。コートは適切なグレードの選択に代わるものではなく、ソルトウォーターではコートよりもグレードの方が重要です。コーティングが何をしなければならないかを教えてください。引用は続きます。
はい、準備はできています。ステンレス鋼の表面は滑らかで不動態で、乾燥した粉末のグリップ力が低いため、最初に部品を脱脂し、軽くブラストします。ブラスト加工されたプロファイルはフィルムに何かを結合させるものを与えます。このステップを省略すると塗装が剥がれてしまうことがよくあるため、図面上で前処理の名前を付けます。
通常、各コーティング面で約 50 ~ 100 ミクロン、パウダーとスプレーによって固定されます。これは約束ではなく、典型的な範囲として扱います。フィルムはすべてのコーティングされた表面に追加されるため、穴、ねじ、または圧入が結合できます。コーティング後に嵌合機能をマスクするか、必要なサイズを明記し、適合性を確認します。
はい。ねじ山、穴、ベアリングシート、シール面、および電気接点は、オーブンに耐えられるプラグ、キャップ、またはテープでマスキングされているため、裸のままです。図面上のマスクされた各フィーチャをリストします。マスクされた領域の端には細い線が表示される場合があるので、どの面が表示されているかを示します。
カラーは、ご要望に応じて、マット、サテン、または光沢、および細かい質感やしわなどの滑らかなまたは質感のある仕上げで、RAL または Pantone リファレンスに一致させることができます。同じコードでも光沢レベルや質感が異なると異なって見える場合があるため、カラー チップまたは承認済みのサンプル部品が各バッチの参照となります。
屋外部品にはポリエステルを、屋内部品にはエポキシを選択してください。ポリエステルはUVの色あせに強いのに対し、エポキシは硬くて耐薬品性がありますが、日光にさらされると白亜化し、色あせします。ポリウレタンも滑らかなフィルムを備えた屋外用オプションです。どこに使う部品なのかを教えてもらい、そこから粉を採取します。
強い衝撃を与えるとフィルムが欠け、その下のステンレス鋼が露出する可能性があります。ステンレスは炭素鋼のように錆びませんが、切りくずの刃先が浮き上がる可能性があります。小さなチップは一致するペイントで修正できますが、完全に一致することはありません。ひどく傷んだ部分は剥がして再塗装します。
パウダー定格までのみ。部品は通常約 180 ~ 200 ℃で 10 ~ 20 分間の硬化にも耐える必要があるため、シール、プラスチック ライナー、またはグリースを備えたアセンブリは、組み立て前にコーティングされるか、コーティングされないままになります。使用温度が高い場合は、適切なパウダーまたは別の仕上げが選択されるように明記してください。
コートする面、カラーコード、マスクする特徴をマークし、カラーチップまたはサンプルがある場合はそれを添付します。エンジニアは見積を出す前に図面をレビューします。
当サイトの運営、利用状況の測定、関連性の高い広告の表示のために Cookie を使用しています。すべての Cookie を承諾、必須以外の Cookie をすべて拒否、またはカテゴリごとに選択できます。 プライバシーポリシー