
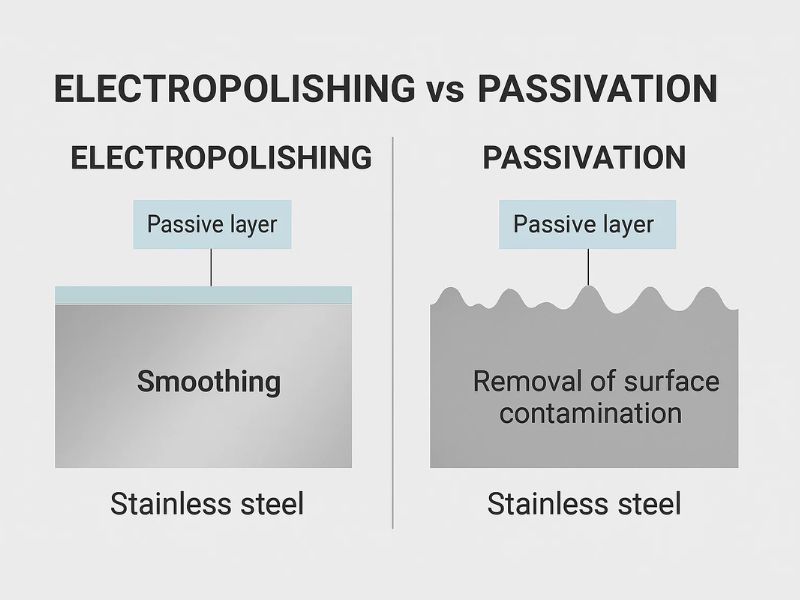
パッシベーションは、ステンレス鋼部品から遊離鉄を除去し、寸法と表面の質感をそのまま残します。電解研磨は表面の薄い層を溶解させ、表面を平滑にし、バリを軽減し、溶接による変色を除去します。ASTM B912 は、電解研磨をそれ自体で一つのパッシベーション方法として扱っています。通常の機械加工部品には、パッシベーションで十分なことが多いです。電解研磨は、溶接部品、ホイールが届かないバリや凹部のある部品、清掃しやすさが求められる部品では、追加コストに見合う価値があります。両方を併記するのは、仕様書がそれを求める場合に限られるのが一般的です。
パッシベーションがステンレス鋼に与える作用
パッシベーションは化学処理です。部品を洗浄した後、硝酸またはクエン酸の浴槽に入れ、切削工具、研削材、取扱いによって表面に残った遊離鉄を溶解させます。遊離鉄はステンレス鋼が依存する保護膜を形成しないため、錆が発生する起点になります。
鉄が除去され部品がすすがれると、合金中のクロムが空気中の酸素と反応し、薄い酸化クロム皮膜を形成します。その結果、寸法と質感が処理前と同じまま、クロムに富んだ清浄な表面が得られます。この処理は ASTM A967 に規定されており、同規格は複数の化学パッシベーション処理と、その効果を確認する試験を対象としています。
パッシベーションには明確な限界もあります。母材を除去しないため、表面を平滑にしたり、光沢を出したり、バリを除去したりすることはできません。溶接の熱影響部に生じる熱変色やスケールには効果がなく、クロムとニッケルの含有量が低い合金は、酸浴中でフラッシュアタック(急激な腐食)を受けるおそれがあります。
電解研磨がステンレス鋼に与える作用
電解研磨は電気化学的な処理です。部品は酸性の電解液中で陽極としてラックに吊るされ、直流電流によって表面の金属が溶解します。電流は突起部に集中するため、突起やバリが先に溶け、表面が均されます。
除去されるのは薄い層のみです。除去量について公表されている数値は、約 0.0001~0.003 inch の範囲であり、浴槽時間と部品によって決まります。表面粗さ(Ra)は改善し、最大で 50% 低下することがあり、一般的な改善率は 25~40% です。改善の度合いは開始時の仕上げ状態に依存し、既に平滑な部品では小さくなります。この処理は、バリ、微小亀裂、熱変色、酸化スケールも除去し、バフ研磨ホイールでは届かない凹部、交差穴、内部段差にも作用します。
適切な条件下では、パッシベーションも同時に起こるため、ASTM B912 は、電解研磨を用いるパッシベーション規格として題名が付けられています。残る表面はクロムに富み、表面の遊離鉄がないため、電解研磨された部品は、不動態化された表面を得るために別途パッシベーション工程を行う必要はありません。
限界も同じ除去作用に由来します。深い傷、へこみ、溶接欠陥は残ります。仕上げは元の表面に従うためです。ラックは電流を流すために各部品に接触し、小さな接触痕を残します。約 0.0002 inch の材料の余裕がない部品は、この工程に適さない場合があります。
電解研磨とパッシベーションの並列比較
下表は、図面の注記を決める際の判断ポイントに沿って両工程を比較したものです。コストは取扱い方法によって決まります。パッシベーションはバスケットに入れて処理しますが、電解研磨は部品ごとに専用のラッキングと工程管理が必要です。
| 比較項目 | パッシベーション | 電解研磨 |
|---|---|---|
| 処理方法 | 電流を流さない酸浴 | 直流電流を流す電解液浴 |
| 除去される金属 | なし | 薄い層(約 0.0001~0.003 inch) |
| 表面仕上げ | 変化なし | より平滑で光沢があり、粗い初期表面では Ra が最大 50% 低下 |
| バリと微小亀裂 | 除去されない | 除去または軽減 |
| 溶接の熱変色とスケール | 効果なし | 除去 |
| 表面の遊離鉄 | 除去 | 除去 |
| 公差の厳しい形状 | 寸法変化なし | 材料の余裕が約 0.0002 inch 未満の形状には適さない場合あり |
| 取扱いとコスト | バッチ用バスケット。大量時は部品単価が低い | 専用ラッキング。通常は部品単価が高いが、別途のバリ取りや研磨を代替する場合はその分低くなる |
| 規格 | ASTM A967 | ASTM B912 |
| 最適な用途 | 通常の機械加工部品、公差の厳しい部品、大量生産 | 溶接部品、バリや凹部のある部品、清掃しやすさが求められる表面 |
パッシベーションで十分な場合
パッシベーションは、通常の使用条件で使われるステンレス機械加工部品に対する適切な標準処理です。旋削およびフライス加工の後、工具由来の遊離鉄が表面に残りますが、短時間の酸処理によって形状に影響を与えずにこれを除去できます。
寸法を変えてはならない部品にも適しています。ねじ、圧入部、公差の厳しい穴は、パッシベーションが金属を除去しないため寸法が保たれます。バスケット処理によって、ロッドエンド、スペーサー、クランプ、継手などの大量ロットに対して低コストの選択肢となります。ただし、溶接変色がなく、問題となるバリがない場合に限ります。
電解研磨がコストに見合う場合
溶接の熱変色は最も明確な事例です。パッシベーションでは熱影響部の変色したスケールを除去できませんが、電解研磨では除去できるため、溶接が目視できる溶接フレーム、製作継手、ブラケット組立品が候補となります。電解研磨は微細な粗さを均しますが、不良な溶接を補修するものではないため、事前に溶接ビードを研削して平滑にしてください。
2つ目は形状です。電解研磨は機械的な接触なしに作用するため、ホイールが届かない交差穴、内部段差、曲面を仕上げられ、表面に研磨材が残りません。3つ目は清掃性です。表面が平滑になると汚染物質が付着する箇所が減るため、衛生用途や湿潤環境で使用される部品には電解研磨が施されます。
コストは部品ごとの取扱いに起因します。各部品はラッキングされ、管理された条件で処理されるため、少量ロットではパッシベーション済みのバスケット処理品よりも部品単価が高くなります。これら3つの理由のいずれかに該当する場合にのみ指定してください。一律の仕上げとして指定するべきではありません。
ステンレス部品ごとに適した仕上げ
ステンレス鋼ロッドエンドでは、仕上げの対象となるのは本体とシャンクの表面であり、ボアと軸受座は機械加工された寸法を保ちます。パッシベーションは通常の用途に適用されます。電解研磨は、湿潤環境や船舶環境で使用され、本体をより平滑にする必要があるロッドエンドに適しており、その際ボアはマスキングするか、加工のままとします。
切断・成形された部品(ステンレス鋼クランプなど)には、切断や成形による細かなバリが残り、溶接されたクランプフレームには熱変色が生じます。電解研磨はこれらの両方に対応できます。ねじのはめあいが重要な場合はねじ部をマスキングします。溶接がなく目視できるバリもない単純なクランプには、パッシベーションのみで十分です。
旋削加工されたステンレス鋼チューブ継手には、交差穴と内部段差があり、ホイールでは研磨できません。電解研磨はホイールよりもこれらの箇所に作用しますが、深い交差穴は均一に研磨されにくく、露出したすべての面がわずかに材料を失います。シール面は、マスキングされている場合にのみ機械加工された寸法を保つことができるため、マスキングする面を明記してください。
多数の小穴を持つカスタムCNC加工のブラケットおよびプレートも、同じ考え方に従います。バリが問題となる場合は最後の切削後に電解研磨を行い、問題とならない場合はパッシベーションを行ってください。
どちらの方が耐食性に優れるか?
両方とも耐食性を向上させますが、一般的には電解研磨の方が高い効果が得られます。埋め込まれた汚染物質を除去し、平滑でクロムに富んだ表面を残すためです。パッシベーションは、機械加工部品に必要な最低限の状態、すなわち遊離鉄のない清浄な表面を提供します。
どちらの仕上げも適切なグレードの代わりにはなりません。塩化物環境の 316L 部品は、どの仕上げを施したかに関わらず、304 の部品より有利な状態から始まります。そのため、まずグレードを決定し、仕上げはそのグレードの性能を保護するために使用してください。「30 倍」といったベンダーの倍率は、ベンダー自身の試験パネルに基づくものであるため、設計上の数値ではなく方向性の目安として解釈してください。
両方が必要か?
多くの場合は不要で、答えは仕様書によって決まります。ASTM B912 は電解研磨をパッシベーション方法として扱うため、B912 に従って仕上げられた部品はすでに不動態化された表面を持ちます。仕様書によっては依然として両方を求める場合があり、通常の順序は、まず電解研磨を行い、その後、最初の工程で露出した遊離鉄を除去するためにパッシベーションを行うというものです。
両方を求める可能性がある業界規格が2つあります。半導体製造装置の SEMI、およびバイオプロセスと医薬品装置の ASME BPE です。ASTM や SAE などの規格は通常どちらの工程も認めています。図面に規格が記載されている場合は、どちらかを選ぶ前にその規格が何を要求しているかを確認してください。規格が記載されていない場合は部品の要件に基づいて選択し、習慣的に両方を支払わないでください。
不動態化された表面の試験方法
ASTM B912 は、遊離鉄が除去されたことを確認する試験方法を規定しており、それらは ASTM A967 および塩水噴霧試験の ASTM B117 から引用されています。ステンレス鋼部品には、このうち4つが使用されます。
- 水浸漬試験。 部品を蒸留水に1時間浸漬し、1時間乾燥させます。これを12サイクル(合計24時間)繰り返します。赤錆または変色があれば不合格です。
- 湿度試験。 部品を湿度キャビネット内で、湿度 100%、38°C の条件下に24時間置きます。赤錆または変色があれば不合格です。
- 塩水噴霧試験。 認定された塩水噴霧試験機内で、少なくとも2時間暴露します。赤錆または変色があれば不合格です。
- 硫酸銅試験。 表面を酸性の硫酸銅溶液で拭き取り、銅色の斑点が現れれば遊離鉄が残っていることを示します。この試験は、マルテンサイト系の400番台ステンレス鋼には使用されません。
顧客がパッシベーションの証明を必要とする場合は、図面に試験方法を明記してください。試験は、ご要望に応じて当社の生産ネットワークを通じて手配するもので、全バッチの標準工程ではありません。
選定前に確認すべき事項
部品と図面に関する6つの確認事項により、電解研磨が期待どおりの結果をもたらすかどうかが決まります。
- 公差。 電解研磨はすべての露出面から金属を除去するため、公差を指定した形状は、材料の余裕があるか、マスキングされている必要があります。
- 材質。 300番台および400番台のステンレス鋼は良好に反応します。303などの快削グレード、鋳物、異種材料の組立品は、研磨にムラが生じます。
- 溶接部。 母材と馴染むように、処理槽に入れる前に溶接部を平滑に研削してください。
- 空洞部。 閉じた空洞や深い止まり穴は研磨が不十分になります。設計上可能な場合は、通気穴または排液穴を追加してください。
- ラック接触点。 ラックが接触した箇所には小さな痕が残ります。内側のねじ部や隠れた面など、許容される箇所を指定してください。
- 開始時の表面。 処理は開始時の表面に従うため、滑らかな機械加工面はより光沢のある仕上がりになり、大きな工具痕は目立ったままになります。
図面への記載方法
工程と規格を記載した仕上げの注記は、一度で正しく見積もられます。パッシベーションの場合は、工程名を記載し、ASTM A967 を引用してください。特定の処理が必要な場合は、処理の種類(硝酸またはクエン酸)も記載します。電解研磨の場合は、工程名を記載し、ASTM B912 を引用してください。その後、作業内容を変える詳細事項を追記してください。すなわち、材質、目視される面、マスキングする箇所、ラック痕が許容される位置、公差を指定した形状を仕上げ後に測定するかどうかです。
完全な注記の例は次のとおりです。ASTM B912 に従い電解研磨、316L、目視される面のみ、M8 ねじをマスキング、端面へのラック痕を許容。両方の仕上げが必要な場合は、すべての工程が見積もられるように、それぞれを別の行に記載してください。
結論
通常の機械加工部品、公差の厳しい部品、大量生産にはパッシベーションを選択してください。溶接、バリ、凹部、清掃性が結果を左右する場合は電解研磨を選択してください。図面上の規格が要求する場合にのみ両方を指定してください。
Profab Machine は、図面に基づいてステンレス鋼部品を機械加工し、仕上げサービスとしてステンレス鋼の電解研磨およびパッシベーションを提供しています。グレード、仕上げ注記、保護すべき形状を記載した図面をお送りください。見積もりの前に技術者が内容を確認します。
