
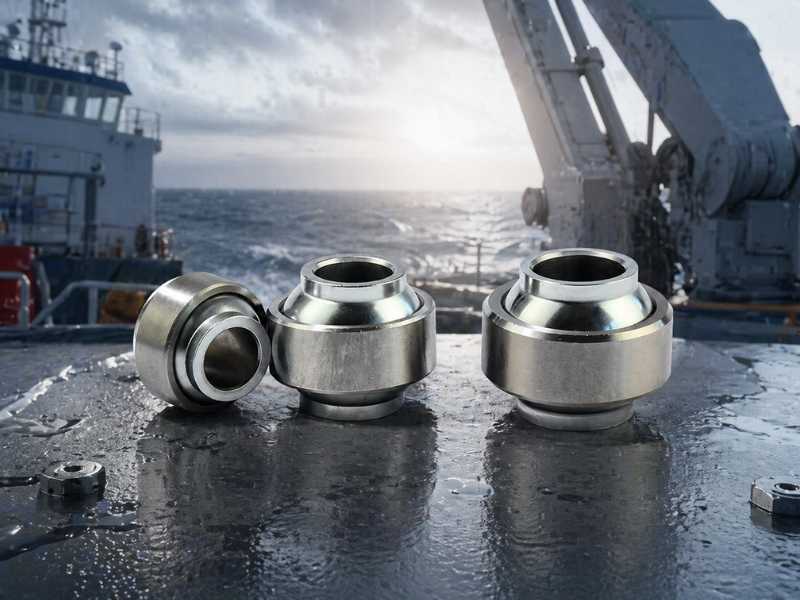
球面すべり軸受 が故障するずっと前に故障した場合、ほとんどの人はまず定格荷重または潤滑に注目します。それは理にかなっています。どちらを使用しても寿命が急速に短くなる可能性があります。しかし、ベアリングに最初の負荷サイクルが発生する前に、別の故障原因がすでにアセンブリに組み込まれていることがよくあります。つまり、ベアリングが許容ミスアライメント角度を超えて取り付けられており、誰もそれを検証しませんでした。
そもそも 球面すべり軸受 が使用される主な理由の 1 つは、位置ずれです。これは、最も見落としやすい制限の 1 つでもあります。
球面すべり軸受 における位置ずれの意味
A 球面すべり軸受 は、ボールをアウター レース内で旋回させることで角度のずれを処理します。標準のラジアルベアリングでは、シャフトとハウジングが密接に位置合わせされている必要があります。 球面すべり軸受 は異なります。周囲の構造に不要な曲げモーメントを押し込むことなく、シャフトとハウジングボアの間の角度オフセットを受け入れることができます。
カタログでは、ずれ角度は通常アルファで表示されます。軸受が極端に変位した位置に達したときの、ボール穴の中心線と外輪の中心線との間の最大角度です。ボールは中心からどちらの方向にも同じ量回転できるため、利用可能な合計の角運動は 2 x アルファになります。
球面すべり軸受 は、その自動調心形状により、リンケージ、連接ジョイント、油圧アクチュエーター、および組み立て公差や動作動作によってシャフトとハウジングの間に角度が生じる取り付けポイントで役立ちます。ベアリングはその形状を採用するため、構造の残りの部分はその形状を採用する必要がありません。
標準 vs 高位置ずれシリーズ: サイズを決める前に限界を知る
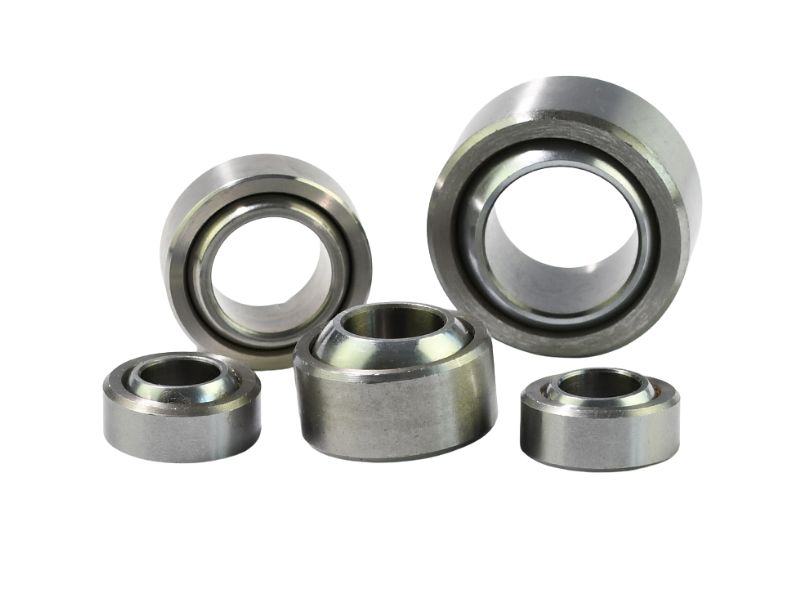
すべての 球面すべり軸受 が同じ位置ずれ角度を許可するわけではありません。標準シリーズ ベアリング、ISO 12240-1、通常はおよそ 4° ~ 16° の傾斜角が許容され、ボア サイズが大きくなるにつれて傾斜角は減少します。たとえば、4 mm ボアの E シリーズ ベアリングは 16° でリストされ、SKF の GEC シリーズでは 320 mm ボアで約 4° とリストされます。高ミスアライメントシリーズベアリングは、拡張された内輪幅を使用しているため、ボールがハウジング面に接触する前にさらに遠くまで旋回できます。これらの設計では、範囲がおよそ 15° ~ 24° まで拡張され、一部のカスタム構成ではさらにそれよりも拡張されます。
カタログのズレ角度は目安ではありません。これは、ボールのエッジが外輪の面取りまたは面に接触することなくボールが回転できる幾何学的限界です。その角度を超えると、接触は目的の軸受面から離れて内輪の端に移動します。それがエッジローディングです。
エッジ荷重がベアリングに与える影響
エッジ荷重により、設計された接触ゾーン全体に接触応力が分散されるのではなく、リングのエッジ近くの小さな領域に完全な接触応力が強制されます。そのエッジでの接触圧力は、定格荷重から計算される公称ベアリング応力よりも何倍も高くなる可能性があります。その後、摩耗が急速に加速します。 PTFE または複合ライナーは短時間で損傷する可能性があり、金属間のベアリングではフレッチングや表面疲労が発生する可能性があります。
エッジ ローディングで重要なことは、エッジ ローディングがそれ自身をフィードする傾向があるということです。エッジの摩耗が始まると、ボールのコンタクト形状が変化します。それによりダメージが加速する可能性があります。ベアリングは、取り付け時には完璧に見えても、最初の負荷サイクルから劣化が始まる場合があります。
シールドベアリングにより、見落としがちなディテールがさらに追加されます。一体型シールにより、実際の位置ずれ角度をベアリングの幾何学的最大値未満に低減できます。ボールが高い角度に回転すると、片側のシールが接触を失い、汚染物が侵入する可能性があります。反対側は圧縮されて変形する可能性があります。シール付きベアリングでは、使用可能なミスアライメントの制限は、多くの場合、金属の形状ではなく、シールの角度範囲によって決まります。通常、カタログにはこれが個別に記載されており、幾何学的な限界よりも数度低いことがよくあります。
位置ずれ制限を超えると実際に何が起こるか:
- 設計座面から内輪端まで接触を移動
- 公称荷重定格値をはるかに上回る接触圧力を掛けます
- PTFE 設計でライナーの摩耗を加速します。金属同士の設計でフレッティングが発生する
- エッジの摩耗が始まると、自己強化故障サイクルが開始される可能性があります
ミスアライメントと耐荷重の関係
球面すべり軸受 には、静定格荷重 (C0) と動的定格荷重 (C) の 2 つの定格荷重値があります。
静定格荷重は、ベアリングが荷重を受けて静止している場合、位置合わせ動作がたまにしか行われない場合、または限定された振動で大きな衝撃荷重が加えられた場合に適用されます。動定格荷重は、ベアリングが定義された滑り速度で連続的に振動する場合に適用されます。ほとんどのリンケージおよびアクチュエータのアプリケーションでは、両方の定格をチェックする必要があります。
見落とされがちなのは、耐荷重の方向の不均衡です。 球面すべり軸受 は主にラジアル荷重用に設計されています。アキシアル荷重容量はラジアル定格のほんの一部であり、タイプとメーカーによって異なりますが、通常はラジアル荷重の約 10% ~ 20% です。荷重の方向が変化した場合、またはシャフトの角度によりベアリングを介してアキシアル分力が発生した場合、有効ラジアル荷重容量が大幅に低下する可能性があります。
ステンレススチールのディテールも注意深くチェックする価値があります。 316 ステンレス ベアリングは、同じサイズの同等のクロム鋼ベアリングよりも定格荷重が低くなります。標準のスチール製ベアリングを耐食性のためにステンレス製ベアリングに置き換えると、定格荷重容量が低下します。ベアリングのサイズは、クロム鋼のカタログ値ではなく、ステンレスの定格を使用して再度設定する必要があります。
アライメントがずれていると、これがさらに深刻になります。ベアリングがその定格最大角度に近い位置に取り付けられると、荷重ベクトルはベアリング面に対して垂直ではなくなります。これにより、ベアリングのサイズが適切ではなかった可能性のある軸方向コンポーネントが導入されます。複合応力状態は、ラジアル荷重またはアキシアル荷重を単独で考慮した場合よりも悪くなる可能性があります。
以下の表は、3 つの一般的な 球面すべり軸受 構成にわたる主要な選択パラメーターをまとめたものです。角度は標準シリーズのカタログ傾斜値です。ライナーよりもベアリングのサイズとシリーズに依存するため、正確な部品については図を確認してください。
| 構成 | ズレ範囲 | 荷重タイプ強度 | 潤滑 | ベストアプリケーション |
|---|---|---|---|---|
| 標準金属間 | およそ 4°~16°、大きいサイズでは低くなります | 高ラジアル、低アキシャル | 必須(グリス/オイル) | 高負荷揺動リンケージ |
| PTFE 裏地付き (標準) | およそ 4°~16°、大きいサイズでは低くなります | 中程度のラジアル | 自己潤滑 | メンテナンスの手間がかからない、クリーン/海洋環境 |
| 高位置ずれ PTFE | 約 15°~24°、カスタム デザインではより高い | 中程度のラジアル、アキシャルの減少 | 自己潤滑 | 大きな角運動、アクチュエーター マウント |
PTFE ライニングと金属間: 位置ずれ許容差の違い
ライナーの素材は摩擦やメンテナンス以外にも影響を与えます。また、アライメントが理想的でない場合のベアリングの反応も変化します。
PTFE ライニングベアリングは、動作中に相手側ボールの表面に PTFE の薄い層を転写します。これにより、自己再生する潤滑膜が形成されます。 PTFE 層にはある程度のコンプライアンスがあるため、小さな幾何学的欠陥や、定格位置ずれ角度付近のわずかな偏差を、硬質金属間の界面よりも良好に許容できます。これが、PTFE ライニング ベアリングが船舶用ハードウェア、食品加工機器、定期的なメンテナンスが難しい建築用途。 PTFE ライニング ベアリングの摩擦係数は、通常 0.02 ~ 0.10 です。
金属対金属ベアリングは、潤滑剤としてグリースまたはオイルを使用した硬化鋼と鋼の接触に依存しています。応力を分散させるためのコンプライアントなライナーがないため、接触形状はエッジ荷重に対して寛容性が低くなります。トレードオフは耐荷重です。金属間設計は、同じベアリング サイズでもかなり高い負荷に耐えることができ、油圧アクチュエータなどの連続振動アプリケーションでは、潤滑が正しく処理されている場合、通常、負荷寿命に関して PTFE 設計よりも優れています。
のために ステンレス鋼 球面すべり軸受腐食環境では、両方の構成が利用可能です。 316 または 316L ステンレスは、塩化物を含む雰囲気や海水の飛沫に対して十分な耐性を備えています。浸漬または非常に攻撃的な条件では、ライナーの選択が基材と同じくらい重要になります。 PTFE ライニングされたステンレス ベアリングは、定期的なグリース補充の必要がないため、多くの場合、より良い選択となります。これは、水中または密閉された取り付け場所では実用的ではない可能性があります。
クイック ガイド: 腐食サービスにおける PTFE ライニングと金属間の比較
- 海洋スプラッシュゾーン、食品グレード、建築用: PTFE 裏地付きステンレス (再潤滑不要)
- 高負荷油圧リンケージ、振動アクチュエータ: グリースを封入した金属間ステンレス
- 両方のタイプ: 304
- 構成ごとにずれ角度を確認します。角度は主にシリーズとサイズに依存し、ライナーには依存しません。
選択を確定する 5 つのステップ
球面すべり軸受 のサイジング エラーのほとんどは、間違った計算ではありません。それらはチェック漏れです。ベアリングは荷重に合わせて適切なサイズに設定されていても、位置ずれを無視すると故障する可能性があります。また、アライメントのずれを考慮して適切なサイズに設定されていても、アキシアル荷重成分が省略されていると故障する可能性があります。結果は、小さめのベアリングとよく似ていますが、速度が遅くなり、多くの場合、試運転中に明らかな警告が表示されません。
球面すべり軸受 アプリケーションの実際的な選択シーケンス:
ステップ 1: 実際のミスアライメント角度を測定します。図面から推定しないでください。荷重下で発生するたわみを含め、組み立てられた端部での取り付け角度を測定します。測定した角度はカタログと比較する前に安全マージンを付加し、ベアリングメーカーとマージンを取り決めてください。
ステップ 2: ベアリング シリーズを測定された角度に一致させます。測定された角度とマージンが標準シリーズの範囲外にある場合は、高ミスアライメント シリーズを使用してください。ベアリングのサイズを小さくしないでください。正しく機能させるためには「慎重に取り付ける」必要があります。
ステップ 3: アキシアル荷重成分を確認します。荷重方向が厳密に半径方向ではない場合は、軸方向成分を計算します。ベアリングの定格アキシアル容量の範囲内であることを確認します。これは、タイプとメーカーによって異なりますが、通常、ラジアル定格の約 10% ~ 20% です。
ステップ 4: メンテナンス アクセスと環境に基づいてライナー タイプを選択します。メンテナンスへのアクセスが制限されている場合、腐食が懸念される場合、または食品との接触要件が適用される場合は、PTFE ライニングベアリングを使用してください。潤滑スケジュールを維持できる高負荷振動負荷には、金属対金属ベアリングを使用してください。
ステップ 5: ハウジングの穴の公差を確認します。特大のハウジングボアは即座にラジアルプリロードを生成し、摩擦を増加させ、シャフト自体が位置合わせされている場合でも効果的な位置ずれを引き起こす可能性があります。精密用途の場合、溶接ハウジングは多くの場合、取り付け後にリーミングが必要になります。
航空宇宙制御リンケージから船舶用油圧アクチュエータに至るまで、ミスアライメント角度の選択は重要な故障防止手順であり、業界、荷重ケース、取り付け形状によって異なります。球面すべり軸受ファミリーは多くの構成をカバーしており、正しい選択とは、ベアリング シリーズを公称荷重だけでなく実際の形状に一致させることを意味します。
用途に適したベアリングの選択
球面すべり軸受 は、正しく選択すると信頼性が高く、コンパクトで効果的です。回避可能な失敗のほとんどは、角度チェックがスキップされた場合、または測定せずに設置形状が正しいと想定された場合に発生します。
選択を最終的に決定する前に、次の 3 つの質問が最も重要です。使用中の最大ミスアライメント角度はどれくらいですか?その角度で現れるアキシアル荷重成分は何ですか?また、メンテナンス環境では潤滑油へのアクセスはどのように行われますか?
中程度のミスアライメントを伴う高負荷用途の場合は、通常、正しいシリーズの金属間ベアリングがより適切に適合します。腐食性の用途や、角度の動きが大きくメンテナンスが制限される用途では、PTFE 裏地付きのステンレス シリーズがより実用的な選択肢となることがよくあります。
Profab Machine機械カスタムステンレス鋼 球面すべり軸受、金属対金属構成と PTFE ライニング構成の両方で、アセンブリが実際に必要とするミスアライメント範囲と定格荷重に対応します。
