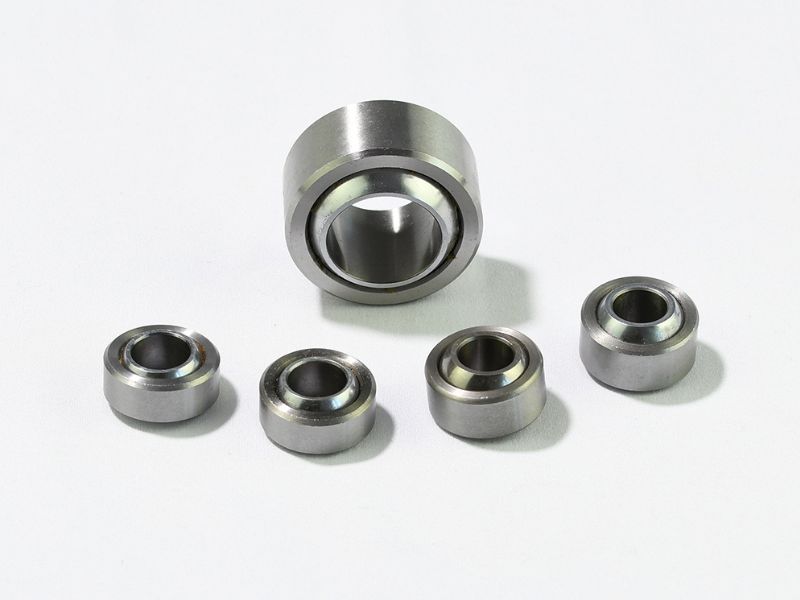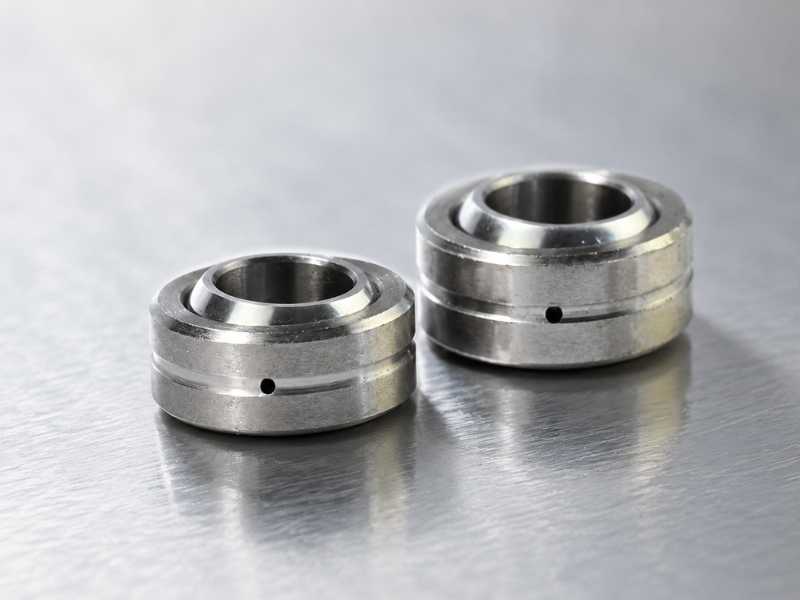
ステンレス鋼 球面すべり軸受 は、位置ずれや振動荷重に耐えるように設計されています。早期に失敗した場合、その原因がランダムなイベントであることはほとんどありません。これは、間違ったグレード、間違った適合、間違った潤滑戦略、または適切に分析されたことがない負荷スペクトルなど、上流で行われた特定可能なエンジニアリング上の決定の組み合わせです。
この記事では、最も一般的な障害モード、その原因、そしてそこに至るまでの選択と設置の決定が実際にどのようなものかについて説明します。
1. ボア界面のフレッチングとマイクロスリップ
これは、エンジニアが最も頻繁に不意を突かれる故障モードです。球面ブッシュはハウジングのボア内に収まります。振動荷重がかかると、外輪がハウジングに対して微小滑りを始める可能性があります。フレッチングにより酸化鉄の破片 (接合部の周囲の暗赤色の粉末) が生成され、これが研磨剤として作用し、ボアの摩耗を促進します。
ステンレス鋼の用途では、状況はさらに複雑です。 304 や 316 などのオーステナイト系ステンレス グレードは、硬度が比較的低く (通常、焼きなまし状態で HRC 18 ~ 22)、それ自体に対する摩擦係数が高くなります。外輪とハウジングの両方がステンレス製の場合、フレッチングのリスクは標準的な鋼と鋼の嵌め合いよりも高くなります。修正は必ずしも難しいものではありません。 ISO 286 または ANSI B4.1 に従って、ハウジングの公差が厳しくなり、正しいしまりばめになります。
しめしろが不十分な状態で圧入された球面ブッシュは、動的荷重がかかると常にひずみが発生します。振動アプリケーションで推奨される方法は、一部の機械書籍で静的アセンブリについて引用されている緩めの H7/p6 ではなく、H7/r6 以上のフィット感を扱うことです。
2. 腐食環境に対する不適切なグレード
ステンレスの指定は、他のどの要素よりも購入者を誤解させます。追加の修飾なしで「ステンレス」として指定された 球面すべり軸受 は、304、316、または 410 になります。
沿岸機械、食品コンベヤ、海洋アクチュエータなどの塩化物を含む環境では、304 球面すべり軸受 では数か月以内に内輪軌道面と滑り接触面に孔食が発生します。ピットは PTFE ライナー (自己潤滑 タイプの場合) を中断するか、油膜 (グリース潤滑タイプの場合) を分断し、ピットの端での接触応力が剥離を引き起こします。
316L は、塩水、洗剤、または食品グレードの酸と接触するものに対する正しいベースラインです。強力な CIP 化学反応を伴う 60°C を超えるアプリケーション、または軸受が断続的に海水に浸かるオフショア環境の場合、デュプレックス 2205 またはスーパー デュプレックス 2507 を評価する価値があります。のASTM A276標準とベアリング用途のステンレス鋼グレードの比較材料選択の決定に役立つ出発フレームワークを提供します。
故障の様子: 内リング表面の穴あき、除去できない茶色の汚れ、PTFE ライナーに埋め込まれた剥離材料。ひどい場合には、数週間以内にライナーが剥がれ、金属同士の接触により球面が破壊されます。
3. 予圧損失とラジアル遊びの増加
球面すべり軸受 または球面ブッシュは、初期内部すきまが定義されて設計されています。耐用年数が経過すると、滑り接触面の摩耗によってこのクリアランスが増加します。遊びが設計限界を超えて大きくなると、ベアリングはスムーズに回転せずに揺れ始め、負荷ゾーンは軌道面上の小さな円弧に狭まります。そのアークでの接触応力が不釣り合いに増加し、摩耗が加速します。
食品加工および製薬機器では、オペレーターが汚染を防ぐために積極的な再潤滑を避けるため、この故障モードは一般的です。 自己潤滑 PTFE ライニング球面ブッシュは、メンテナンスフリー として販売されており、技術的には、定義された荷重およびサイクル制限内にあります。その制限は通常、定格負荷で約 50,000 ~ 100,000 時間です。検査せずにサービス間隔を超えると、プレイが急速に成長する急速な寿命終了フェーズにつながります。
ここでのエンジニアリング チェックは簡単です。定義された整備間隔でダイヤル インジケータを使用して半径方向の遊びを測定します。 GE シリーズのほとんどの産業用 球面すべり軸受 では、交換前の許容遊び増加量は、ボア径に応じて約 0.1 ~ 0.15 mm です。そのしきい値を超えると、外観に関係なくベアリングを交換する必要があります。
4. 角度補正範囲を超えた位置ずれ
の特徴は、球面すべり軸受角度補正です。内側のリングは外側のリングに対して回転できます。シリーズに応じて (たとえば、GE と GEG)、通常は ±5° ~ ±15° です。アセンブリ内の実際のシャフトのミスアライメントがこの角度範囲を超えると、内輪の端が外輪にハードストップで接触します。荷重は球面全体に分散されなくなります。エッジの接触点に集中します。
繰り返しのサイクルによるエッジの荷重により、急速な剥離が発生し、ひどい場合には内リングのエッジに目に見えるバリが発生します。これは、材料の欠陥または過負荷状態として誤診されることがよくあります。実際の原因は、ベアリングが吸収するように設計されていない取り付けミスです。
正しいアプローチは、完全に組み立てられ荷重がかかった状態での角度のずれがベアリングの定格角度すきまを超えていないことを確認することです。これは、静的にアンロードされたアセンブリだけでなく、負荷がかかった状態でもチェックする必要があります。重力、予荷重、熱膨張はすべて、動作条件における実際のミスアライメント角度に影響します。
5. 動的定格荷重外の過負荷
球面すべり軸受 は、特定の動ラジアル荷重 (C) と静的荷重 (C0)。これらの値を超えて動作しても、直ちに障害が発生するわけではありません。予想される耐用年数が短縮されます。この関係は、標準的な軸受の寿命方程式 (すべり軸受の PV および摩耗寿命の式) に従います。荷重が 2 倍になると、軸受のタイプに応じて疲労寿命がおよそ 8 ~ 27 分の 1 に減少します。
実際、エンジニアは動的負荷コンポーネントを過小評価することがよくあります。 5 kN の静荷重を担持しているように見えるリンケージには、機械の始動時、制動時、衝撃時に 15 ~ 20 kN のピーク荷重がかかる場合があります。選択が静的設計荷重に基づいており、動的乗数を使用せずにベアリングのサイズが C/P = 3 または 4 に設定されている場合、ベアリングは初日から定格寿命を超えて動作しています。
解決策は、リンケージのロードセルまたはひずみゲージを使用して試運転中にピーク荷重を取得し、公称設計荷重ではなく実際のピークに対する C/P 比を検証することです。振動アプリケーションの場合、ピーク荷重に適用される動的乗数は、衝撃特性に応じて通常 1.5 ~ 3 でなければなりません。
6. 混合金属によるガルバニック腐食
ステンレス 球面すべり軸受 がアルミニウム ハウジング、炭素鋼シャフト、または亜鉛メッキ ファスナーと接続するアセンブリでは、湿気が存在すると常にガルバニック カップルが形成されます。ステンレスは陰極として機能します。貴金属が低いほど腐食します。しかし、ステンレス表面自体は影響を受ける可能性があります。陽極金属からの腐食生成物が球面接触面に堆積し、PTFE ライナーに埋め込まれ、研磨材として機能します。
現実的な答えは、可能な場合はステンレスとステンレスを使用するか、界面で誘電体コーティングまたはポリマー シムを使用して異種金属を隔離することです。海洋用途では、ステンレス製の球面ブッシュが圧入されたアルミニウム製ハウジングは、アセンブリが頻繁に濡れた場合、ハウジングと外輪の界面で内径の腐食が加速します。
アプリケーションに適切な 球面すべり軸受 の選択
上記の障害モードのほとんどは、仕様の段階で防ぐことができます。重要な決定: 腐食環境に対する正しい材料グレード、ハウジングのボアに対する正しいはめあい公差、再潤滑のアクセスしやすさに基づいた 自己潤滑 とグリース潤滑の比較、静的な設計荷重だけでなく動的イベントを考慮した正確なピーク荷重の推定。
Profab Machine は、COM, SLB, YPBおよびGECシリーズでは、3 mm ~ 30 mm の標準メトリック ボアと、図面に合わせて作成されたそれ以上のサイズがあり、304、316L、17-4PH で提供されます。用途に腐食環境での振動負荷が含まれる場合は、実際の動作条件に照らして材料グレードとライナーの選択を検討することができます。