
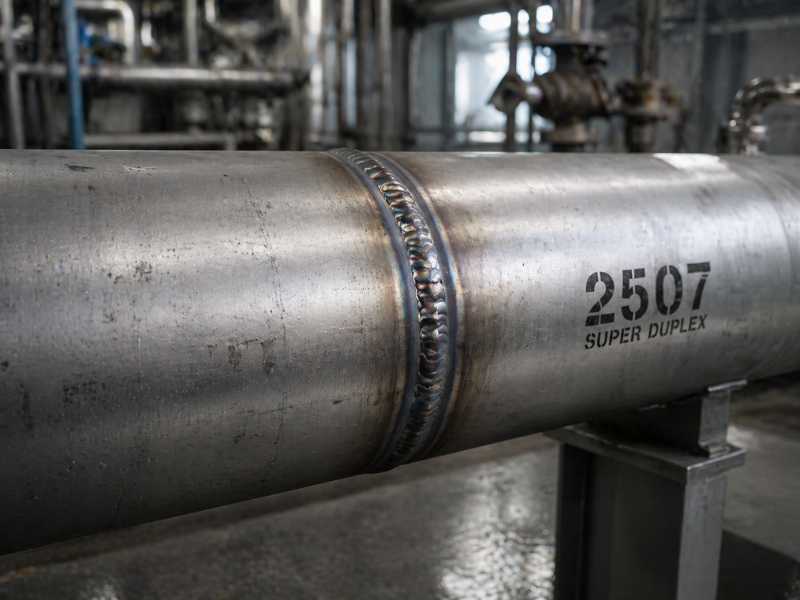
2507 スーパー デュプレックス フィッティングは、あらゆる目視チェックと染料浸透テストに合格しています。溶接部分はきれいに見えます。 2 か月後、海水冷却システムでの使用後、熱影響部に亀裂が入りました。破壊モードは脆性破壊です。根本原因は、誰もパス間温度を測定しなかったマルチパス溶接中に形成されるシグマ相です。
この状況は必要以上に一般的です。これは、製造業者が 2507 を、単により強力で高価な 316L であるかのように扱うときに発生します。彼らは使い慣れた設定を使用し、ギャップをカバーする合金の含有量を信頼し、プロセスにある程度の寛容性が組み込まれていると想定していますが、実際はそうではありません。
2507 が他の溶接グレードと異なる点
2507、UNS S32750 としても知られ、超二相ステンレス鋼です。その微細構造は二相で、およそ 50% がフェライト、50% がオーステナイトです。このバランスにより、耐孔食性等価数値 (PREN) は 40 以上となり、標準的な 2205 デュプレックスの典型的な約 35、316L の約 25 を大幅に上回ります。
の合金パッケージその理由は、クロム 25%、ニッケル 7%、モリブデン 4%、窒素 0.27% です。これらの元素により、2507 は、攻撃的な環境における塩化物孔食、隙間腐食、応力腐食割れに対して強力な耐性を与えます。問題は、同じ元素、特にクロムとモリブデンも、低合金グレードよりも早くシグマ相の析出を引き起こすことです。
2205 を使用すると、溶接ウィンドウはすでにオーステナイト系ステンレス鋼の場合よりも厳しくなります。 2507でまた引き締めます。追加の熱感度は小さな調整ではありません。それによって仕事の管理方法が変わります。
以下の表は、多くの工場で使用されている 3 つのグレードの主な溶接限界を比較しています。
| パラメータ | 316L オーステナイト系 | 2205 二重 | 2507 スーパー デュプレックス |
|---|---|---|---|
| 最大パス間温度 | 150°C | 150°C | 100°C |
| 入熱範囲 (GTAW) | フレキシブル | 0.5~2.5kJ/mm | 0.5~1.5kJ/mm |
| フィラーメタル | ER316L | ER2209 | ER2594 |
| バック パージが必要ですか? | 推奨 | 必須 | 必須 |
| シールドガス | ピュアアル | Ar + 2% N₂ | Ar + 2% N₂ |
| 溶接金属の PREN | ~25 | ~35 | ≥40 |
| シグマフェーズのリスク | 低 | 中程度 | 高 |
シグマ位相問題: 冷却が遅いと溶接が壊れる理由
シグマ相は、鉄、クロム、モリブデンで構成される金属間化合物です。 2507 が約 600°C ~ 1000°C の温度範囲に長く留まりすぎると、フェライト相から析出します。析出のピークは約 850°C です。
その時点で、クロムとモリブデンはシグマ相に移行します。近くの材料が劣化したままになるため、耐食性と靭性が同時に失われます。溶接部 HAZ 内のシグマの体積分率がわずかであっても、シャルピー衝撃エネルギーが急激に低下する可能性があり、場合によっては 100 J 以上から 20 J 未満まで低下します。
リスクが最も高くなるのは 2 つの溶接状況です。
冷却が不十分なマルチパス溶接: 新しいパスごとに、その前のパスが再加熱されます。次のパスが開始される前にワークピースが 100°C 未満に冷却されていない場合、蓄積された熱暴露により、HAZ がさらにシグマ形成範囲内に押し込まれます。
溶接後の冷却が遅い: 厚い部分や換気の悪い作業場では、危険範囲を通過する間、溶接池と HAZ が長時間高温に保たれる可能性があります。重いセクションの場合、空気または水による強制冷却は特別な予防措置ではありません。溶接工程の一部です。
多くの製造業者が過小評価している点は、反応の速度です。 2507 のシグマ段階では、長時間の高温浸漬は必要ありません。 850℃で数分以内に形成が始まります。徐冷はクッションではありません。シグマフェーズに必要な時間を与えます。
シグマ相が発生すると、研削しても問題は解決されません。どちらも応力除去や低温処理は行いません。唯一の本当の修正は、約 1050 ~ 1100°C での完全溶体化焼鈍とそれに続く即時水焼入れです。ほとんどの完成した溶接アセンブリでは、これは現実的ではありません。予防が唯一の現実的な解決策です。
2507 でのシグマ相形成: 重要な事実
- 温度範囲: 600°C ~ 1000°C (ピーク降水量は約 850°C)
- ピーク温度で数分以内に形成を開始できます
- 影響: HAZ および溶接金属の靭性と耐食性の重大な損失
- 防止: この範囲での急速冷却、厳密なパス間温度制限
入熱とパス間温度: ジョブを実行する 2 つの数値
2507 GTAW の場合、実際の入熱範囲は 0.5 ~ 1.5 kJ/mm です。 SMAW の場合、範囲はより広いですが、それでも制御されています。ほとんどの製造規格では 0.5 ~ 2.0 kJ/mm が指定されており、下限は GTAW と同様に重要です。
低すぎる: 冷却速度が速すぎます。 HAZ ではフェライトの形成が引き継がれ、フェライトの多い構造は靭性と耐孔食性を失います。緊密な関節の準備では、不完全な癒合も起こりやすくなります。
高すぎる: フェライト粒子が粗大になります。窒素は溶接プールから揮発します。シグマ範囲での冷却は遅くなります。 2507 の性能の基礎であるフェライト/オーステナイトのバランスが、制御不能になって別の方向に動きます。
これほど安全な側面を見逃すことはできません。両方の極端な場合、溶接不良が発生する可能性があります。仕事は、適格な手順のウィンドウ内に留まり、すべてのパスがそこに留まっていることを確認することです。
2507 のパス間温度制限は 100°C です。これは指導ではありません。それが上限です。実際の工場作業では、経験豊富な製造者の多くは、変動の余地を残すために作業最高温度として 80°C を使用しています。
温度を正しく測定する
温度を示すクレヨン (Tempilstiks) は大まかなチェックに役立ちますが、接触式温度計やサーマル カメラを使用すると、より信頼できる測定値が得られます。最後のビードの表面ではなく、溶接部の隣の母材で測定します。溶接周囲の HAZ が重要な領域です。
厚いマルチパス溶接では、パス間の温度が低下するのに予想よりも時間がかかることがよくあります。手袋をした手で判断することは、店舗での手順に違反する最も簡単な方法の 1 つです。測定には10秒かかります。失敗した溶接の修理または交換にははるかに多くの費用がかかります。
フィラーメタルとシールドガス: オーバーアロイ戦略
2507 の正しいフィラー金属は、ER2594 です。 ER2209 ではありません。 ER316L ではありません。前回の作業で残った二重ワイヤは不要です。
ER2594 は、約 25% のクロム、9% のニッケル、4% のモリブデン、および 0.25% の窒素を意図的に過剰合金化しています。追加の合金は、溶接中に起こる現象を補うために存在します。窒素は溶接池から揮発し、冷却中の HAZ は目標の 50/50 バランスよりも多くのフェライトを形成する傾向があります。 ER2594 のニッケルと窒素の含有量が高いと、完成した溶接金属のオーステナイトの再形成が正しい比率に戻るのに役立ちます。
ER2507 などのマッチング グレードのフィラーは、厳密に制御された実験室条件で機能しますが、生産におけるプロセス変動の余地は少なくなります。製造作業の場合は、ER2594 が標準的な選択です。
シールド ガスとバック パージ
2507 の GTAW の場合、シールド ガスは 98% Ar と 2% N₂ である必要があります。純粋なアルゴンだけでは十分ではありません。窒素を添加しないと、溶融池から窒素が失われ、溶加材が適切であっても、HAZ でのオーステナイト生成が抑制されます。
ルート パスのバック パージは必須です。パージガスとして Ar + 2 ~ 5% N₂ を使用します。 N2 が 5% を超えると、アークが不安定になり、気孔が発生する可能性があります。 2% 未満では、プールの根元側に十分な窒素が供給されません。
パージはアーク開始前に確立し、ルートパスが 100°C 以下に冷えるまで維持する必要があります。パージ漏れがある場合、または溶接中にパージの停止が早すぎる場合は、ルート パスを拒否する必要があります。これは、後で完成した溶接を見て判断するものではありません。
2507 GTAW のガス仕様:
- シールド: 98% Ar + 2% N₂
- バックパージ: Ar + 2–5% N₂
- ガス純度: 両方とも 99.995% 以上の Ar ベース
- パージのタイミング: アーク開始前に確立し、ルートパスが 100°C 未満に冷えるまで維持します
溶接の検証: 視覚と PT では分からないこと
316L または炭素鋼の場合、目視検査と染料浸透試験により、溶接品質の主な懸念事項の多くがカバーされます。 2507 の場合、最も重要な障害モードについてはほとんど言及されていません。
表面にはシグマ相は見られません。視覚的な警告は表示されません。溶接部は見た目は完璧で、寸法チェックを満たしていても、塩化物使用に入るとすぐに損傷を受ける可能性があります。
これらは、2507 溶接に重要なテストです。
フェライト測定: ターゲット範囲は、校正済みのフェライトスコープまたはWRC-1992 図実際の溶接金属組成に基づいて計算。測定値が 35% 未満の場合は、過剰なオーステナイトが存在し、応力腐食割れの感受性が上昇していることを示します。 65% を超える測定値は、靭性と耐衝撃性が低下した過剰フェライト構造を示します。
ASTM A923 方法 C: ASTM A923 に基づく塩化第二鉄腐食試験は、二相ステンレス鋼溶接部における有害な金属間相を検出するための標準的な方法です。方法 C では、溶接試験片を規定の期間、塩化第二鉄溶液にさらします。許容閾値を超える重量損失は、シグマまたはカイ相の存在を確認します。このテストは、二重溶接および超二重溶接の重要なサービス用途のほとんどの工学規格で要求されています。
シャルピー V ノッチ衝撃試験: 重要な用途、特に海洋プラットフォーム、海中機器、極低温サービスに必要です。このテストでは、溶接部と HAZ の実際の靭性を測定します。シグマ相が形成されている場合、衝撃エネルギーは許容基準を満たしません。この欠陥は、目視検査、PT、寸法測定では現れません。
溶接後の酸洗と不動態化: 健全な微細構造を備えた正しく溶接された 2507 継手であっても、表面に熱による色合いが残っていると性能が低下します。溶接ビードの横の高温酸化ゾーンではクロムが枯渇しています。酸洗するとその層が除去され、不動態酸化皮膜が復元されます。海水システムや化学処理など、塩化物処理に使用されるコンポーネントの場合、酸洗は表面上は問題ありません。機能的です。硝酸またはクエン酸溶液による不動態化は、完全な表面の回復を確認するために続きます。
正しいフェライト/オーステナイトのバランスを維持することは、二相鋼種の溶接における中心的な課題です。スーパー二相グレードでは、金属間化合物相の析出速度が速いため、この課題はさらに困難になります。
最も一般的な手続き上のギャップと、それが重要な理由
認証監査や現場での故障調査では、2507 溶接仕様に 3 つのギャップが何度も見つかります。
WPS にパス間温度が記載されていません: 「必要に応じて制御」または「溶接機ごとの判断」は測定可能な要件ではありません。手順に 100°C の最高温度が記載されていない場合、それを一貫して強制したり監査したりすることはできません。
パージガス組成が指定されていません: 窒素混合パージが必要な場合、アルゴンのみのバック パージがリストされることがあります。この省略は技術的に間違っており、他のパラメータがどれほど注意深く制御されていても、根のパスが窒素損失にさらされることになります。
フィラーメタルグレードは制限されていません: ER2594 で修飾された WPS では、一部のプロシージャ修飾解釈の下で ER2209 置換が許可される場合があります。この代替は、2507 の製造溶接には受け入れられず、書面による手順で明確に禁止される必要があります。
これらの手順の問題は、ジョブ前のレビューで気付かれずに通過する可能性があります。通常、現場での障害が発生して根本原因の調査が開始されて初めて明らかになります。その場合、溶接手順書は最初に検討されるものの 1 つです。
防御可能な 2507 溶接プログラムは、指定されたパス間制限、窒素混合パージ ガス組成、およびグレード制限された溶加材という 3 つの要件すべてを WPS に直接書き込むことから始まります。
Profab Machine は、海洋、石油およびガス、産業市場にさまざまなグレードのステンレス鋼部品を供給しています。2507 およびその他のスーパー二重コンポーネント、フランジ、構造コネクタ、カスタム機械加工継手、OEM アセンブリを含みます。
