
熱処理条件をコールせずに 17-4PH を指定するのは不完全な仕様です。 H900 と H1150 は、同じマテリアルの 2 つの名前ではありません。これらは同じ合金の異なる最終状態であり、時効サイクルが完了すると機械的特性が大幅に異なります。設計段階でこれを誤ると、部品の加工コストが高くなりすぎたり、使用中に部品に亀裂や腐食が発生したりすることになります。
H 番号の実際の意味
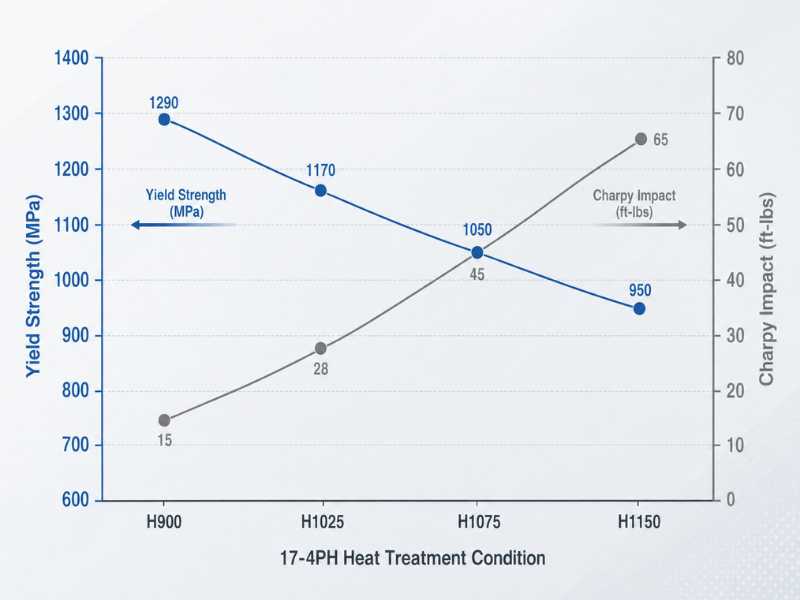
「H」の指定は、華氏での老化温度を表します。 H900 は、溶体化処理された材料が 900°F (482°C) で 1 時間析出硬化されたことを意味します。 H1150 は 1150°F (621°C) で 4 時間熟成されました。すべての条件は条件 A から始まります。約 1900°F で溶体化焼鈍し、完全なマルテンサイト変態を確実にするために 90°F 以下に冷却します。
時効温度が高くなると、強度は低くなり、靱性は高くなり、耐応力腐食割れ性が向上します。時効温度を低くすると、両方を犠牲にして最大の強度と硬度が得られます。この関係は、H900、H925、H1025、H1075、H1100、H1150 の全範囲にわたって一貫して保持されます。
数字を並べて見る
ASTM A564 ごと、棒材の最小機械的特性:
| 条件 | UTS (分) | YS (分) | 硬度 | シャルピー インパクト |
|---|---|---|---|---|
| H900 | 1310 MPa (190 ksi) | 1170 MPa (170 ksi) | HRC 38–43 | ~15 フィートポンド |
| H1025 | 1070 MPa (155 ksi) | 1000 MPa (145 ksi) | HRC 33–38 | ~35 フィートポンド |
| H1150 | 930 MPa (135 ksi) | 725 MPa (105 ksi) | HRC 28–32 | ~50 フィートポンド |
上記のシャルピー値は一般的な報告値であり、ASTM A564 最小値ではありません。 ASTM A564 では、引張試験 (UTS、YS、伸び、面積減少) と硬度の準拠が義務付けられていますが、シャルピー値は通常、明示的に指定されていない限り、補足的または情報的な設計指標として扱われます。 H900 は、H1150 よりも約 62% 高い降伏強度を提供します。 H1150 は、H900 よりも約 3 倍のシャルピー衝撃エネルギーを与えます。これらはわずかな違いではありません。それらはさまざまな構造的特徴を定義します。
H900 が正しい呼び出しです
H900 は、耐荷重が主要な設計制約であり、動作環境が激しい腐食性や塩化物の存在下で持続的な引張応力にさらされない場合に、正しい選択です。
精密航空宇宙部品、高負荷アクチュエーター ピン、静圧下のバルブ ステム、乾燥環境または軽度の腐食環境での構造ファスナーは、すべて H900 の自然な用途です。 1170 MPa の降伏強度により、同じ荷重に対してより小さな断面が可能になります。これは、重量が重要な設計において重要です。 HRC 38 ~ 43 の硬度は、低強度グレードでは達成できない接触面の耐摩耗性を提供します。
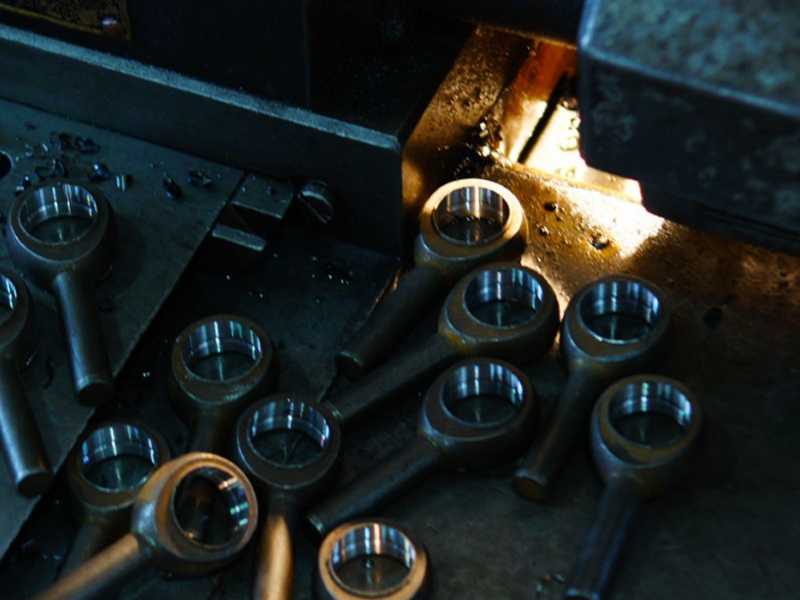
のためにステンレススチール ロッドエンドおよび精密リンケージ コンポーネントは、ロード ケースがすべてを駆動し、塩化物への曝露が制限されている産業オートメーションまたは航空関連アプリケーションで動作するため、H900 が正しい出発点となります。
強度が必要な場合でも、H900 が間違った選択となる条件の 1 つは、部品が熱処理後に溶接される場合です。溶接後のエージングサイクルを行わずに H900 材料を溶接すると、溶接の熱影響を受けたゾーンが脆弱な状態に戻ります。溶接が製造シーケンスの一部である場合は、条件 A で機械加工して溶接し、溶接後に H900 までエージングします。
H1150 が正しい呼び出しです
H1150 は、用途に衝撃荷重、亀裂伝播の可能性を伴う周期応力、または応力腐食亀裂が実際のリスクとなる環境での使用を伴う場合に正解です。
SCC の考慮事項は、最も過小評価されていることがよくあります。 H900 条件では、17-4PH は、高温の塩化物環境で引張応力が持続すると、応力腐食割れに対する顕著な感受性を示します。実際の「温塩化物」とは、沿岸環境、海水飛沫ゾーン、CIP 洗浄サイクル、および負荷がかかった状態で約 60°C 以上の温度で部品が塩化物を含む流体で濡れるあらゆる用途を意味します。
H1150 は、このリスクを大幅に軽減します。より高い時効温度により、初期のマルテンサイト変態による残留応力が軽減され、水素脆化や SCC 開始の影響を受けにくい微細構造が生成されます。オフショアハードウェア、海洋アクチュエータリンケージ、塩素系洗浄剤を使用するラインの食品加工ピボットの場合、強度とのトレードオフにもかかわらず、H1150 がより安全な仕様です。
靭性の違いは、衝撃荷重がかかる用途でも重要です。農機具のヒッチ ポイント、建設機械のピボット、および滑らかな振動ではなく衝撃荷重がかかるリンクは、H900 の 15 フィート ポンドに対して H1150 の 50 フィート ポンドのシャルピー値の恩恵を受けます。 H900 での静的過負荷の計算に耐えた部品は、H1150 が吸収する繰り返しの衝撃により応力集中で亀裂が発生する可能性があります。
SCC 質問の詳細
ほとんどの選択ガイドがここで終了するのが早すぎます。彼らは「H1150 の方が SCC 耐性が優れている」と言っていますが、それが仕様を変更するほど重要な場合の工学的根拠は示されていません。
応力腐食割れ(17-4PH) H900 には、影響を受けやすい微細構造、しきい値レベルを超える持続的な引張応力、および腐食環境という 3 つの条件が同時に必要です。 3 つのうちのいずれかを削除すると、SCC は発生しなくなります。 H900 の感受性は絶対的なものではありません。海洋環境で圧縮荷重のみを負荷する H900 の静的構造部品には、状況に関係なく、SCC のリスクはほとんどありません。暖かい塩水噴霧の中で動作する、ねじ転造による残留引張応力を持つ H900 の動的荷重ファスナーは、現実的な候補です。
実際の決定ルールは次のとおりです。17-4PH コンポーネントが、高温で塩化物に大量にさらされる環境で持続的な引張応力にさらされる場合は、少なくとも H1025 から開始し、H1150 が保証されるかどうかを評価します。圧縮荷重がかかる場合、または動作環境が乾燥している場合、またはたまたま濡れているだけの場合、H900 の SCC の感受性は管理可能です。
重要な条件の 1 つ: H1150 であっても、継続的に水没している海水サービスや高塩化物停滞環境では正しい答えではありません。このような条件では、316L またはデュプレックス 2205 は、耐食性に関してどのような条件でも 17-4PH よりも優れています。 17-4PHは強度を重視して選ばれています。環境が強度よりも腐食が主な設計制約となるほど厳しい場合は、17-4PH がそもそも適切な合金であるかどうかを検討してください。
加工シーケンスと決定が変わる理由
選択ガイドでこれについて取り上げられることはほとんどありませんが、H900 の機械加工は H1150 の機械加工よりもコストが高く、その差はわずかではありません。
HRC 38–43 の H900 には、より遅い送り、超硬工具、および慎重な熱管理が必要です。 Ra 0.8 µm 未満の表面仕上げ目標は達成可能ですが、より多くの工具交換とより厳密なプロセス制御が必要です。 HRC 28–32 の H1150 は中硬度の工具鋼に似た機械で、仕上げ品質が向上し、セットアップあたりの工具寿命が長くなります。
部品に複雑な形状、厳しい穴公差、または微細なねじ切り加工が必要な場合、H900 と H1150 の加工コストの差は実際に大きくなります。ただし、これには、部品の公差が経年劣化中の小さな寸法変化を考慮する必要があります。実際、多くの機械工場では、状態 A よりも H1150 のような過時効状態で 17-4PH を加工することを好みます。これは、状態 A が粘着性で加工硬化しやすいためです。ただし、これには、部品の公差がエージング中の小さな寸法変化を考慮しており、熱処理シーケンスがそれらの公差を維持するのに十分正確に制御されていることが必要です。
公差が大きい単純な旋削部品の場合、多くの場合、H1150 で直接加工することが最もコスト効率の高いアプローチになります。精密な穴や複雑なプロファイルの場合は、条件 A で機械加工し、機械加工後に指定された条件まで時効処理します。
H1025: 実用的な中間点
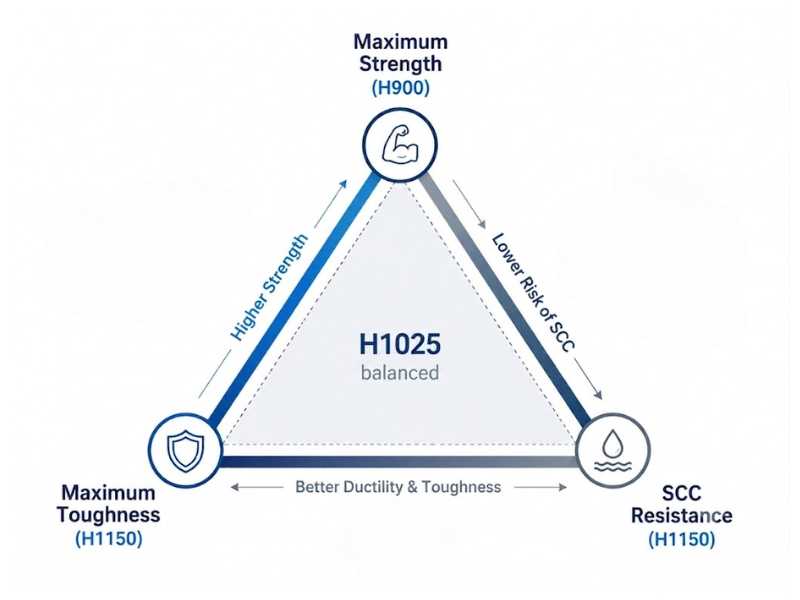
H900 と H1150 の間でまだ迷っていますか? H1025 は真剣に検討する価値があります。 1070 MPa UTS および 1000 MPa の降伏強度で、H900 の耐荷重の約 82% を実現します。シャルピー衝撃エネルギーはH900と比較して約2倍。 SCC 耐性は、H900 よりも大幅に向上しますが、強度は H1150 よりも低下します。
強度に関して 17-4PH が指定されているものの、環境に塩化物への曝露が含まれるほとんどの工業用精密コンポーネントの場合、多くの場合、H1025 が最も防御可能な出発点となります。これは、パフォーマンス トライアングルのバランスが最も良く、初期の仕様がやや保守的またはやや積極的であることが判明した場合に、作業の余地が最もある状態です。
結論
H900、H1025、および H1150 は、同じ曲線に沿って強度と靭性および SCC 耐性をトレードします。最初に荷重ケースと塩化物暴露に基づいて選択し、次に加工シーケンスを確認し、H 条件が命名されるまで「17-4PH」だけを不完全な仕様として扱います。
Profab Machineは、304 および 316L と並んで 17-4PH で CNC 部品を製造しており、注文に応じて熱処理条件を指定します。 H 条件の選択が荷重ケースと環境の詳細に依存するアプリケーションの場合、製造前に材料仕様を確認できます。
