
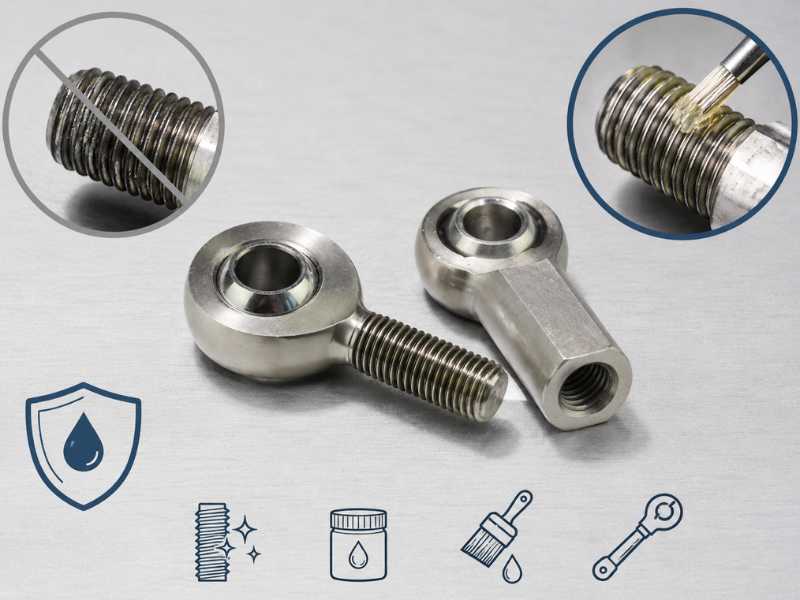
取り付け時にかじりが発生するステンレス鋼製 Heim joint が、必ずしも不良品とは限りません。ほとんどの場合、既知のメカニズムによる予測可能な故障であり、適切な潤滑剤、適切な取り付け速度、そしてネジ部でステンレスが炭素鋼と異なる挙動を示す理由を理解すれば回避できます。
ガリングは数秒でスレッドを破壊します。分解が開始されると、通常、ロッドエンド からジョイントを切断する必要があります。コストはハードウェアだけではありません。それは労働力であり、ダウンタイムであり、海洋または食品加工施設ではそれに続くスケジュールの問題です。
この記事では、特にステンレス製 Heim joint のネジかじりの原因と、実際に効果的な予防策について説明します。
ステンレス鋼と炭素鋼がゴールしない理由
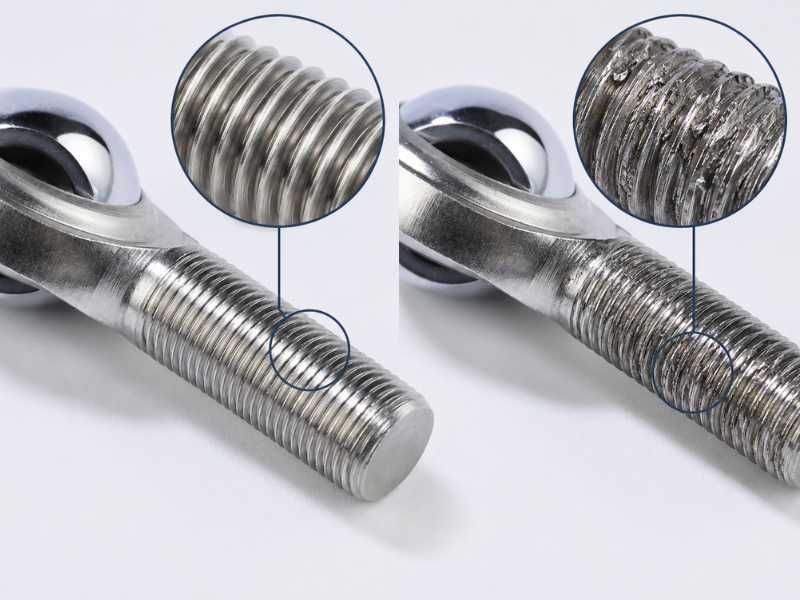
ステンレス鋼を耐食性にするのと同じ性質が、かじりの傾向を生み出します。オーステナイト系ステンレス (304、316、316L) 上の不動態酸化クロム層は数ナノメートル程度と薄く、酸素にさらされるとすぐに再形成されます。ねじ山の噛み合いによる接触応力と摩擦の下では、その層は再形成されるよりも早く破壊されます。圧力下で地金が地金に接触すると、延性のあるオーステナイト母材が凹凸のピークで冷間溶接されます。これは、固相溶接.
炭素鋼には、破壊する不動態層がありません。その表面は継続的に酸化しており、その酸化は実際にねじの界面にある程度の潤滑を提供します。硬化炭素鋼 (グレード 8、10.9) は、オーステナイト系ステンレスの冷間溶接を促進する塑性変形にも耐えます。
3 つの材料特性により、304 および 316 は特に影響を受けやすくなります:
延性が高い。オーステナイト系グレードは、最も延性の高いエンジニアリング金属の 1 つです。ねじ山接触応力がかかると、凹凸の頂点にある材料が変形し、きれいに破壊されるのではなく、相手のねじ山に移動します。
噛み合い中の加工硬化。ねじ山が噛み合い、接触点の材料が変形すると、オーステナイト系ステンレスは急速に加工硬化します。硬化した材料はその後の接触でさらに多くの摩擦を発生させ、接着サイクルを加速させます。
熱伝導率が低い。ステンレスは炭素鋼よりもゆっくりと熱を放散します。摩擦によって発生する熱はねじの界面に集中し、接着が起こりやすくなります。
実際の結果は、ステンレス製 Heim jointをステンレス製の ロッドエンド アジャスターまたは 薄形ロックナット にねじ込むと、特に電動工具を使用して取り付けた場合や潤滑剤を使用せずに取り付けた場合、不適切な条件下ではほぼ瞬時にかじりがつく可能性があります。
Heim joint アセンブリでかじりが発生する箇所
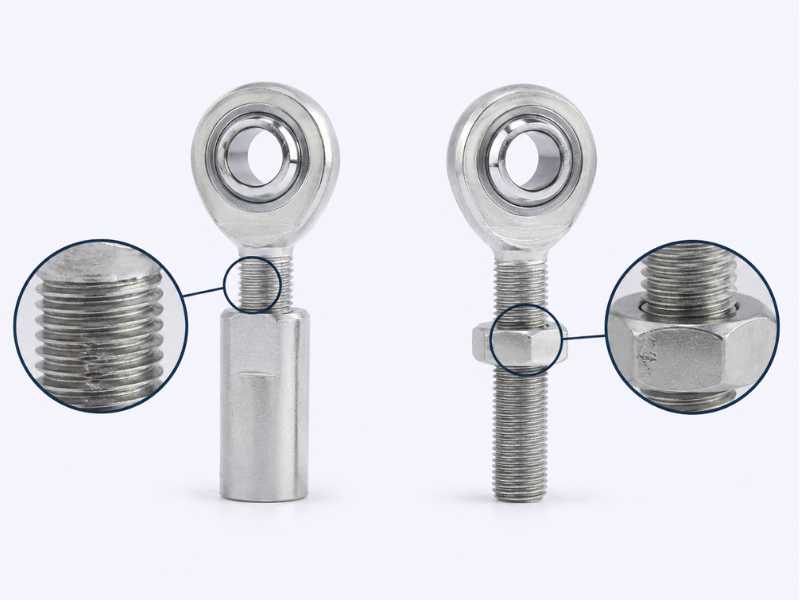
Heim joint アセンブリでのネジのかじりは、2 か所で発生します:
ロッドエンド シャンクはハウジングまたは クレビス にねじ込まれています。おねじ付き ロッドエンド をめねじ付きハウジングに組み立てる際、ジョイントが着座するにつれて増加するトルクの下でシャンクのねじがかみ合います。潤滑剤を使用しない場合、これは 316 ステンレスの危険性の高い嵌合点です。
ロッドエンド シャンクに対する 薄形ロックナット 。薄形ロックナット は最もリスクの高い場所です。これは通常、316 ステンレスねじ上で動作する 316 ステンレス ナットです。同一の材料の組み合わせ、両面の薄い不動態層、取り付け時間を節約するために 薄形ロックナット を高速で実行する傾向が組み合わさって、これがステンレス製 Heim joint アセンブリで最も一般的なかじり故障ポイントになります。
薄形ロックナット での攻撃は、必ずしもすぐに通知されるわけではありません。場合によっては、ナットが数回転正常に前進した後、かじり部分が完全に接触するようになると突然ロックすることがあります。その時点で、スレッドはすでに損傷しています。ナットを元に戻そうとすると、通常、損傷が悪化します。
予防: 何が機能するか
潤滑はオプションではありません
唯一の最も効果的な防止策は、取り付ける前にネジ山に焼き付き防止剤を塗布することです。これは難しい組み立てに対する予防策ではありません。これは、ステンレスとステンレスのねじ接続の標準的な方法です。
焼き付き防止タイプが重要です。一般的に使用されるのは 3 つの公式です:
ニッケルベースの焼き付き防止剤。産業用および船舶用のステンレス鋼ねじとして最も広く使用されています。ニッケルはネジの界面で効果的な膜強度を提供し、濡れた環境で 316 ステンレスと一緒に使用した場合、銅ベースの化合物とは異なり電解腐食を促進しません。定格温度は約 1,200°C までですが、その上限は ロッドエンド アプリケーションには関係ありません。
二硫化モリブデン (MoS2) 焼き付き防止剤。MoS2 は、ねじの界面で非常に低い摩擦係数を提供し、かじり傾向を効果的に軽減します。乾燥した工業環境に適しています。海洋または洗浄用途では、MoS2 化合物がネジの界面に水分を保持し、時間の経過とともに 316 ステンレスの隙間腐食を促進する可能性があります。使用環境との適合性を確認の上、ご指定ください。
食品グレード / PTFE 焼き付き防止。ねじ山潤滑が FDA H1 準拠でなければならない食品加工装置または製薬設備では、ニッケルまたは MoS2 化合物は使用できません。 PTFE ベースまたは白色の食品グレードの焼き付き防止コンパウンドは、これらの環境における低トルクの ロッドエンド アセンブリに適切なかじり保護を提供します。これらは金属ベースの焼き付き防止剤よりも皮膜強度が低いため、高トルクまたは高振動の設置ではコンパウンドの供給元からの確認なしに信頼すべきではありません。
塗布方法: おねじを軽く完全に塗布します。過剰な化合物は保護効果を高めることができず、食品グレードの環境で汚染の問題を引き起こします。最初の数ピッチのネジ山の薄い均一なフィルムで十分です。
環境に応じた潤滑剤の選択
海洋/沿岸 (海水暴露): ニッケルベースの焼き付き防止、連続浸漬時の 316 とのガルバニック結合を避けるために可能な限り金属を使用していません。
工業用乾式/屋内: ニッケルまたは MoS2 焼き付き防止、どちらかが適切です。
食品加工/医薬品: FDA H1 食品グレードの PTFE 焼き付き防止剤のみ。化合物の定格を製造元に確認してください。
化学処理: 使用前に特定のプロセス化学薬品との焼き付き防止適合性を確認してください。一部の化合物は、強酸または酸化環境には適していません。
インストール速度
電動工具は、ステンレス製 Heim joint アセンブリにおけるネジのかじりの最も一般的な原因です。高速ドライバーは、焼き付き防止フィルムが放散する速度よりも速く、ねじ山界面で摩擦熱を発生します。接触温度が十分に上昇すると、潤滑に関係なく粘着が始まります。
ステンレス製ねじ接続の正しい取り付け方法は、最初の数回転は手でねじを締め始め、ねじが抵抗や交差することなく正しくかみ合っていることを確認してから、最終的なかみ合わせと固定に手工具またはトルク レンチを使用することです。
生産効率を高めるために電動工具を使用する必要がある場合は、クラッチを実用的な最低設定に設定し、最終トルクの十分手前で停止し、手動工具で仕上げます。これは船舶用ハードウェアの組み立てや食品機器の製造における標準的な慣行であり、ステンレス製の留め具が標準的であり、かじり関連の手直しが生産コストとして認識されています。
ねじの適合: 誰も言及していない仕様の問題
次の場合、かじりのリスクが大幅に増加します。ねじのはめあいきついです。 6g/6H フィット (市販の標準公差) により、ほとんどの用途に適切なクリアランスが提供されます。公差の厳しいねじ (4g/6H またはカスタムのぴったりフィット) は、ねじ山側面のクリアランスを減少させ、係合中の接触圧力を増加させ、潤滑を使用してもかじりの可能性を高めます。
位置精度が必要な ロッドエンド アセンブリの場合は、どのねじ公差クラスが加工されているかをサプライヤーに確認してください。アプリケーションがわずかに緩めのフィットを許容できる場合は、きつくではなく標準の許容差を指定します。はめあいの違いは、ロッドエンド が運ぶ典型的な荷重での組み立て強度には影響しませんが、取り付けの信頼性には測定可能な影響があります。
ねじ山の表面仕上げも重要です。 Ra が 0.8 µm 未満の細かく研磨または転造されたねじは、標準のツールパス パラメータで切断されたねじよりも凹凸のピークが少なくなります。転造ねじは、切断ではなく形成されるため、接着メカニズムに抵抗する加工硬化された表面層をさらに備えています。取り付けのかじりが繰り返し問題となる大量生産の ロッドエンド アセンブリの場合、カットねじではなく転造ねじを指定すると、追加の製造コストを支払う価値があります。
異種材料のペアリング
設計が許せば、316 ステンレス製 Heim joint シャンクを 薄形ロックナット または異なる素材のハウジングと組み合わせると、かじりのリスクが軽減されます。一般的なオプション:
316 ステンレスと 303 ステンレス。303 (自由加工グレード) の硫化物介在物は均質な表面を破壊し、冷間溶接を促進します。かじりのリスクは 316-on-316 よりも低くなりますが、排除されるわけではありません。 303 は海水または塩素環境では使用しないでください。硫化物包有物は孔食の開始点です。
316 ステンレスと真鍮または青銅。316 ステンレスねじ上の真鍮 薄形ロックナット は、その界面のかじりを効果的に排除します。真鍮はステンレスよりも硬度が低く、不動態層を形成しないため、冷間圧接機構は適用されません。トレードオフは、真鍮の方が柔らかいため、薄形ロックナット が衝撃荷重を受ける場所や、アセンブリが頻繁に調整される場所には使用しないでください。
コーティングされたスレッド。PTFE 雄ねじまたは雌ねじのいずれかに塗布されたねじ山コーティングは、摩擦係数を大幅に低減し、ねじ山の頂点での金属間の直接接触を防ぎます。一部の ロッドエンド サプライヤーは、海洋および食品グレードのアセンブリ向けの製品オプションとして、PTFE コーティングされたねじを提供しています。これは、アセンブリの耐用年数にわたって頻繁な調整が必要な 薄形ロックナット に特に効果的です。
アセンブリを所定の位置に引っ張るのにネジを使用しないでください
一般的なインストール エラーは、ロッドエンド スレッドを使用して 2 つの接続ポイント間のギャップを閉じてしまうというものです。ロッドがスパン距離にわずかに足りない場合は、緩みを取るために ロッドエンド の片側をさらに奥にねじ込みたくなる誘惑にかられます。これにより、取り付け中に係合したねじ山に軸方向の張力がかかり、アセンブリに負荷がかかる前に接触応力が増加します。このような条件下では、大量の潤滑剤を使用しないと、ほぼ確実にかじりが発生します。
ロッドエンド アセンブリは、最終的なねじ締めの前に、他の手段 (ターンバックルの長さの調整、アンカー ポイントの位置の変更) で構造上の隙間を閉じた状態で、ねじ調整範囲の移動距離のほぼ中間に両端を設置する必要があります。ネジ山は張力調整とジャムロックのためのものであり、構造を所定の位置に引っ張るためのものではありません。
かじりがすでに発生している場合の対処方法
ステンレス製 Heim joint が取り付け時にかじり、前進も後退もしない場合:
どちらの方向にも追加のトルクを加えないでください。かじり部分はすでに冷間圧接が始まっています。トルクが増加すると溶接領域が広がり、分解は容易ではなく困難になります。
浸透オイルをネジの界面にたっぷり塗布し、最低 30 分間放置します。現場の状況では、夜間の浸透の方がより確実です。
ヒートガンを使用してハウジングまたはナット (シャンクではない) を穏やかに熱します。外側のナットと内側のシャンクの間の熱膨張差により、接着結合が破壊され、ねじ山が後退する可能性があります。ねじの界面での 316 ステンレスの感作を避けるため、温度を 300°C 未満に保ってください。
ねじ山を解放できない場合は、通常、回転工具を使用して 薄形ロックナット を切断する方が、トルクを加え続けるよりも破壊的ではありません。かじり部分がナット面に限定されている場合、シャンクのねじ山は修復できることがよくあります。
アクセス可能な場所に取り付けられたアセンブリの場合、どの接合部が取り付けのどの時点でかじりしたかを文書化することで、原因を特定し、取り付け手順を修正することができます。製造アセンブリの同じ場所で繰り返し発生するかじりは、仕様またはプロセスの問題であり、ランダムなハードウェアの故障ではありません。
設置前の検査
サプライヤーから到着した際の糸の状態は、正当な品質チェックポイントであり、オプションのステップではありません。ねじ山側面のバリ、加工マーク、または表面の汚れは、噛み合い中に摩擦集中を引き起こし、それ以外は同じ条件下できれいなねじ山よりも早くかじりを開始します。
後で分解が必要な用途にステンレス製 Heim joint を取り付ける前に、ねじ山を目視で検査してください:
工具はねじ山のらせんに対して横方向に走るマークを付けます (ねじ切り工具からの加工バリ)。これらにより、ねじ山の側面全体に高摩擦の線が形成されます。
湿気の多い状態での保管による表面の酸化またはネジ山に軽い錆び。オーステナイト系ステンレスは従来の意味では錆びませんが、保管時の汚染により、ねじ山の摩擦を増加させる堆積物が残る可能性があります。
ねじの引き込み部分 (最初の 1 ピッチまたは 2 ピッチ) の変形。輸送中の乱暴な取り扱いによるリードイン損傷は、受け取った部品で最も一般的なねじの欠陥であり、最も一般的にかじりが発生する部分でもあります。
きれいで軽く油が塗られた良好な状態のネジが、信頼性の高い取り付けの基準となります。そのベースラインを満たさないスレッドは、インストール後ではなくインストール前に拒否します。
Profab Machineは、用途に必要なネジ等級と公差に合わせて機械加工されたステンレス鋼製 Heim joint を供給しています。カスタムネジ構成、転造ネジ、PTFE コーティングネジのオプションも、ご要望に応じてご利用いただけます。
