
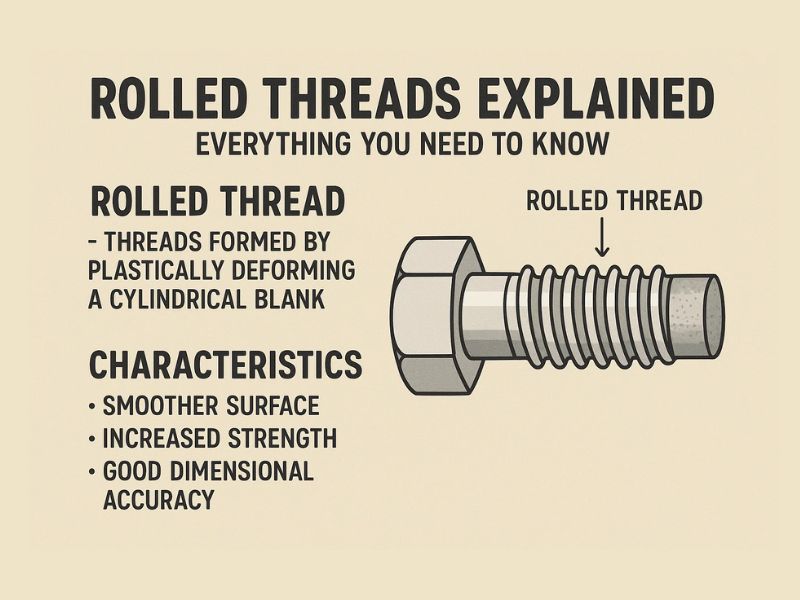
転造ねじは、ねじの形状を切り出すのではなく、硬化したダイを金属棒に押し込むことによって形成されます。金属粒子は切断されるのではなく、ねじの形状に沿って流れます。これが、表面の圧縮応力圧延葉とともに、転造ねじが切断ねじよりも優れている強度と疲労の利点の 1 つの源です。ここでは、プロセスがどのように機能するか、実際に何が得られるか、そしてカットする方がまだ良い判断である場合について説明します。
転造ねじの概要
転造ねじとは
硬化した金型を金属棒に押し付けてそれに沿って回転させ、材料を除去するのではなく塑性変形によってねじ山の形状を成形します。金属が切断されないため、元のロッドの長さに沿って延びた粒子構造は、切断のたびに中断されるのではなく、ねじ山の輪郭に沿って流れ続けます。
転造ねじは、いくつかの UK/ISO スレッド形式標準に準拠したスレッドを生成する 1 つの方法です。そのうちの 1 つは、
- BS 3643: ISO メトリック スレッド
- BS 4827: ISO ミニチュア スレッド
- BS 21: チューブおよび継手用の管用ねじ
転造ねじを選ぶ理由
転造により表層が圧縮され、その残留圧縮応力が転造ねじに切断ねじよりも疲労上の利点をもたらします。亀裂は伝播する前に圧縮応力を克服する必要があります。転造ねじ山は、ロッドエンド、ボールジョイント、ねじ山付きロッドなど、ステンレス鋼コンポーネント全体に現れ、繰り返し負荷サイクルが発生する場所では疲労寿命が制限要因となります。
ねじ転造プロセス
スレッドローリングの仕組み
プロセスは、適切な材料を選択し、それを真っ直ぐな棒材に成形することから始まります。次に、ねじ転造機で各ロッドにねじを成形し、矯正と表面仕上げを行ってから、最終的な長さに切断します。各ロッドは出荷前に検査されます。その結果、実行ごとに正確で再現性のあるスレッドが得られます。これは、寸法の一貫性が必須ではない自動車および航空宇宙分野の作業にとって重要です。
工具と機械
さまざまな圧延装置がさまざまな生産ニーズに適合します:
- 遊星ねじ転造機:ブランクは回転円形ダイと固定曲線セグメント ダイの間でロールされ、大量生産に適しています
- 回転ねじ転造機:遊星機械と同様の機能、同等の作業に使用
- インフィードローリングマシン:短いねじ用の丸ダイス、大量生産に効率的
- スルーフィード圧延機:単一の連続パスで長いねじ山を形成、単純なプロファイルに最適
材質の適合性
プロセスでは亀裂を生じずに塑性変形する材料が必要であるため、鋼合金、ステンレス鋼、チタン、真鍮、青銅、アルミニウム、および高温合金はすべて良好に回転します。ステンレス鋼は、ねじの強度と同じくらい耐食性が重要となる食品、医療、海洋部品に特に適しています。
転造ねじ: 強度のケース
強度と耐久性
アキシアルインフィードねじ転造の研究は、圧延プロセスによって生成される結晶粒の微細化に関連して、未成形材料と比較して推定降伏強度が約 41%、ねじ山根元の硬度が 39% 最大向上したと報告しました。この強度の増加をもたらす冷間加工により表面も硬化します。これが、同じ公称サイズの切断ねじよりも転造ねじの方が繰り返しの使用に耐えられる理由の 1 つです。
耐疲労性
疲労性能は、転造ねじと切断ねじの違いがテストで最も明確に現れる部分です:
- 転造ねじは、同じ仕様の切断ねじよりも破壊疲労試験で失敗する頻度が低くなります。
- 冷間加工と転造による圧縮残留応力により、ねじ山の強度と疲労強度が向上します。
- 航空宇宙用のファスナーでは、この疲労の利点を得るために、一般に転造ねじが使用されます。
ねじ山の破損が安全上の問題となる用途では、転造ねじが通常選択されるのはこのためです。
スピードとコスト
ねじ転造は 1 回のパスでねじを形成します。通常、切断では、同じ完成プロファイルに達するまでに複数のパスが必要です。これはスループットに直接反映されます。圧延は切断よりも最大 10 倍速く実行でき、部品ごとの材料の無駄が少なくなります。経済性は量産時に最も有利であり、数千個の部品で生産する場合に部品あたりのコストの利点が最大になります。
表面仕上げ
ローリングはねじ山を形成するときに表面を磨き上げるため、葉を切り取るよりも滑らかな仕上がりになります。
| ねじの種類 | 表面粗さ (マイクロインチ Ra) |
|---|---|
| 巻いた | 32以下 |
| カット | 63 未満になることはほとんどありません |
ねじ山の表面が滑らかになると、使用中の摩擦が少なくなり、ファスナーの寿命全体にわたって摩耗が少なくなります。
転造ねじの用途
金型材料
金型の材料の選択は、生産量と精度の要件によって決まります。
| マテリアル | の利点 | アプリケーション |
|---|---|---|
| 超硬(タングステン) | 非常に丈夫、摩耗が遅い、高精度 | 強力ファスナー、航空宇宙部品、特殊ねじ |
| DC53 スチール | 丈夫で耐摩耗性があり、形を整えやすい | 大量の標準ファスナー |
| ハイス鋼 (HSS) | 経済的、耐熱性、広く入手可能 | 小~中バッチ向け汎用金型 |
業界では
転造ねじは、繰り返し応力下でのファスナーの信頼性が重要な場合にはどこでも一般的です。自動車、船舶、医療、産業用機器はすべて、転造ねじが切削ねじよりももたらす疲労寿命の利点に依存しています。
転造ねじを使用しない場合
ローリングは一般的に正しい判断ではありません。工具のセットアップのコストとリードタイムは、切削の場合よりも高くなります。これは、そのコストを回収するのに十分な量が得られない短納期の場合に重要です。圧延機にはネジの長さと直径にも実際的な制限があり、すべての材料が亀裂を生じずに圧延できるほどきれいに変形するわけではありません。一部の材料は、強制的にプロセスを通過すると工具を損傷したり、一貫性のないネジが生成されたりします。
転造ねじとカットねじ
プロセスの違い
| 機能 | 転造ねじ | ねじ切り |
|---|---|---|
| 形成方法 | 硬化した金型による冷間成形 | 切削工具による材料除去 |
| 構造的影響 | 粒子の流れはスレッドを通過し続けます | 各ねじ山根元で木目の流れがカットされます |
| 精度 | 工具跡はありません。パーツ間で一貫性がある | オンデマンドで任意の直径またはピッチを加工可能 |
| インストールのスムーズさ | 成形加工によりより滑らか | ツールマークにより粗くなる可能性があります |
| ダメージ耐性 | 疲労や損傷に対する耐性が向上 | 木目の流れが中断されるため抵抗が低下 |
パフォーマンスの比較
性能ギャップの背後にあるメカニズムは単純です。圧延により粒子構造が連続的に維持され、表面が圧縮され、どちらも亀裂の発生を防ぎます。切削によりねじ山根元での木目の流れが遮断され、繰り返しの負荷による疲労亀裂の自然な開始点が形成されます。実際の繰り返し応力がかかる用途では、同じ公称仕様の転造ねじよりも切断ねじの方が破損することが多くなります。
結論
転造ねじは、強度、疲労寿命、表面仕上げ、および体積当たりの部品あたりのコストの点で優れています。これはすべて、プロセスがねじを切り取るのではなく形成するためです。切断は、短納期、圧延装置の範囲外の大型部品、およびきれいに変形しない材料に対して依然として適しています。自動車、船舶、または医療サービスにおけるステンレス鋼製ファスナーの場合、転造ねじが一般的に選択されるのには十分な理由があります。
Profab Machineは、用途に適した転造プロセスとそれを裏付ける検査を使用してステンレス鋼ねじ部品を製造します。
よくある質問
転造ねじが切断ねじよりも強いのはなぜですか?
ローリングにより、金属の結晶粒構造がねじ山を切り裂くのではなく、ねじ山形状に沿って連続的に流れるように維持されるため、強度と耐疲労性の両方が向上します。
あらゆる種類の金属に転造ねじを使用できますか?
ステンレス鋼、チタン、アルミニウムなど、ほとんどの延性金属はよく転がります。亀裂を生じずに塑性変形できない脆い材料は、このプロセスには適していません。
転造糸の品質はどのように確認しますか?
ねじリング ゲージとプラグ ゲージは、サイズと適合性を確認します。部品の出荷前に、目視検査により亀裂や継ぎ目が確認されます。
大量注文の場合、転造ねじのほうが費用対効果が高くなりますか?
はい。シングルパスプロセスと材料廃棄物の削減により、部品あたりの量産コストが大幅に削減され、これが圧延の経済性が最も優れている点です。
転造ねじから最も恩恵を受ける業界は何ですか?
自動車、海洋、医療、航空宇宙など、繰り返し応力下でのファスナーの信頼性と耐食性の両方が必要とされるあらゆる分野。
