
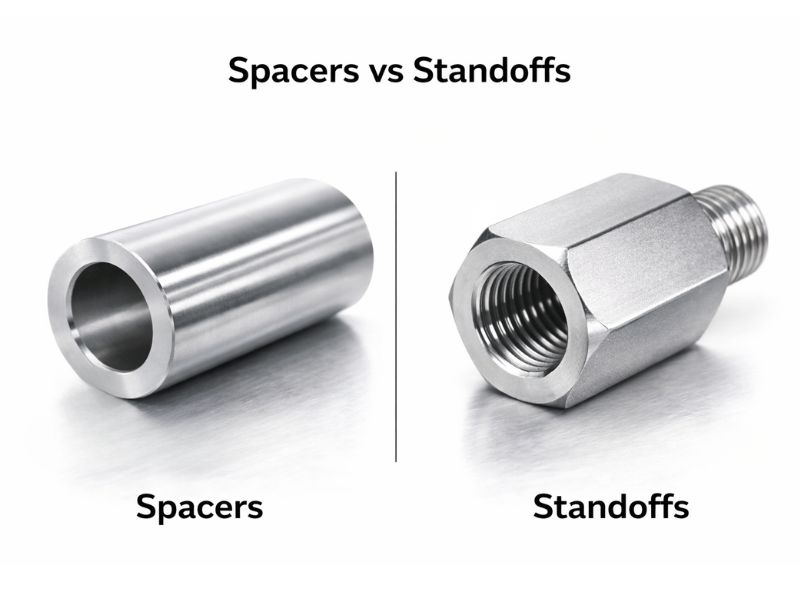
ほとんどのエンジニアはすでに教科書的な答えを知っています。スペーサー はスレッド化されておらず、スタンドオフ はスレッド化されています。この違いはエレクトロニクスにおいて重要です。業界の議会では、決定はそれよりも微妙です。
本当の質問は「スペーサー それとも スタンドオフ?」ではありません。アセンブリが実際に直面する負荷、振動、化学物質への曝露、メンテナンス サイクルに耐えられるかどうかが選択のポイントです。そして、ステンレス鋼を選択したら、次の質問、つまりどのグレードを使用するかによって、ハードウェアの耐久性が 1 シーズンか 10 年になるかが決まります。
この記事では、2 つのどちらかを選択するための決定ロジック、誰も警告しない故障モード、およびステンレス鋼のグレードの選択が結果を変える場所について説明します。
機能の違い: 実際に重要なこと
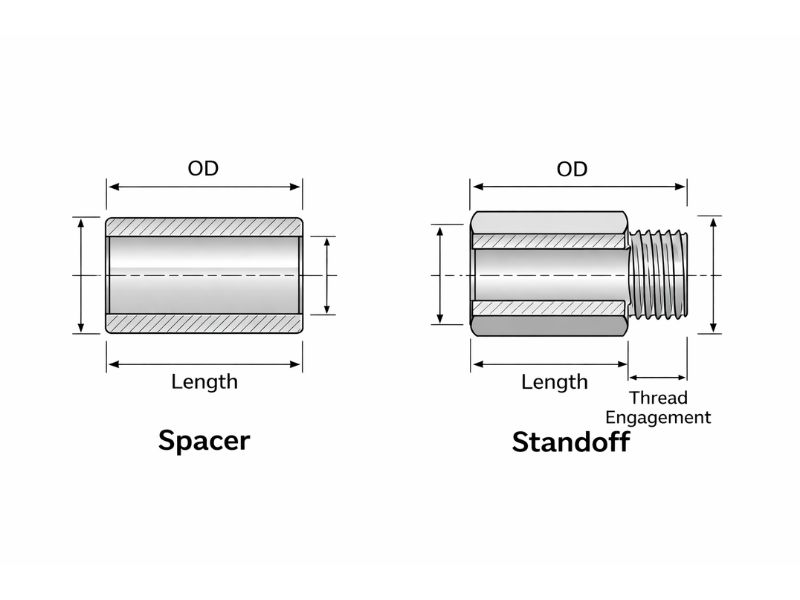
A スペーサー はスレッド化されていません。ボルトが完全に貫通し、荷重がボルトシャンクを介して伝達されます。 スタンドオフ は、一方または両方の端にねじが切られています。ファスナーは スタンドオフ 自体と係合し、スタンドオフ は通しボルトとは独立して荷重を支えます。
この違いには、留意する価値のある 2 つの実際的な影響があります。
調整可能。ねじ付き スタンドオフ を使用すると、正確な分離距離を設定し、負荷がかかってもそれを維持できます。 スペーサー も同じ働きをしますが、締め付け力は スタンドオフ ではなくボルトから発生します。振動環境でボルトが緩むと、スペーサー の位置が失われる可能性があります。ネジが適切に噛み合っている スタンドオフ では、その可能性は低くなります。
ロード パス。スペーサー アセンブリでは、ボルトは引張状態で予荷重を保持し、スペーサー は圧縮状態でクランプ荷重を保持します。 スタンドオフ アセンブリでは、スタンドオフ ボディが圧縮を担い、各端のファスナーが接続荷重を担います。疲労が問題となる高サイクルのアプリケーションでは、荷重経路の違いがどのコンポーネントが最初に故障するかに影響します。
⚠️ ほとんどの調達チームが犯す間違い:
「より安全」と思われるため、すべてのアプリケーションに スタンドオフ を指定します。実際には、適切にクランプされたジョイント内の精密研削ステンレス鋼 スペーサー は、同じ位置にある低品質のネジ付き スタンドオフ よりも優れています。これは、ネジ付き スタンドオフ には、プレーン スペーサー にはないネジのかじりや隙間のリスクが追加されるためです。
産業環境で スペーサー と スタンドオフ を使用する場合
エレクトロニクス業界では、回路基板を独立した固定で制御された高さに取り付ける必要があるため、デフォルトで スタンドオフ を使用しています。産業用アプリケーションにはさまざまな制約があります。
次の場合に スペーサー を使用します:
両側からアクセスできるスルー ボルト ジョイントがあります。ボルト自体がクランプ力を提供するため、セパレーターからの独立した耐荷重を必要としない固定の分離距離が必要です。一般的な用途には、シャフトとフランジの間隔、ベアリング ハウジング、搬送システムのブラケット オフセット、自動化機器の構造フレームなどがあります。
スペーサー は、分離距離の厳密な寸法制御が必要な場合にも最適です。精密研磨されたステンレス鋼 スペーサー は、長さの公差を ±0.02 mm に保つことができます。これは、複数のジョイントにわたる公差の累積が最終的なアライメントに影響を与える積層アセンブリでは重要です。
次の場合に スタンドオフ を使用します:
アセンブリの片側のみにアクセスできるか、またはジオメトリにより、相手ファスナーを取り付ける前にセパレーターが荷重を支える必要があります。 スタンドオフ は、保守可能な接続、つまりパネルまたはコンポーネントを定期的に取り外して再取り付けする接続を作成する必要がある場合にも正しい選択です。ねじ山により、ボルトを完全に分解することなく、繰り返し可能な位置決めが可能になります。
腐食環境では、ねじ山付き スタンドオフ により追加のリスクが生じます。ねじ山の境界面は隙間であり、ねじの根元の下の隙間腐食が検出されずに進行する可能性があります。これが、海洋および食品グレードの用途で十分に仕様が定められたアセンブリで、ねじ付き スタンドオフ よりも スペーサー が好まれる理由の 1 つであり、隙間が少ないためです。
なぜステンレス鋼なのか、どのグレードなのか
市場にあるほとんどのステンレス鋼 スタンドオフ および スペーサー は 18-8 (304 と同等) です。屋内、軽度の腐食性、または一般的な産業環境には、304 が適切な選択です。コストが安く、被削性が良く、耐食性も十分です。
問題は、304 が、それが属さない環境で指定されてしまうことです。
304 vs 316: 塩化物ライン
アセンブリが次のいずれかにさらされている場合は、304 ではなく、316 または 316L が必要です:
- 一貫した塩気のある沿岸または沖合環境
- 洗浄液または洗浄剤に塩化物が含まれる食品加工ライン
- 塩化物を含むプロセス流体を使用する化学処理装置
- 喫水線以下の船舶用取り付け金具 (316 が最小グレード)
316 に含まれる 2 ~ 3% のモリブデンは、塩化物による孔食に対する耐性を直接的に向上させます。これがないと、塩化物イオンが 304 の不動態酸化層を攻撃し、ねじの付け根または穴の表面で孔食が始まると、目視検査で追跡できるよりも早く腐食が表面の下に広がります。
外側では無傷に見える スタンドオフ は、表面下の孔食によりねじ山のかみ合いの重要な部分を失っている可能性があり、外側からは目に見える兆候はありません。周期的な負荷、または再取り付けのトルクがかかると、警告なしに故障します。
17-4PH が方程式
316L が提供する以上の耐食性と引張強度の両方が必要な高負荷用途の場合、指定する材料は 17-4PH 析出硬化ステンレスです。それはH900 条件での降伏強度は約 1170 MPa に達します— 焼きなました 316L の最小値 170 MPa の約 7 倍。
これは、スタンドオフ または スペーサー が作業具の取り付け点からせん断荷重を運ぶ農業機械や、スペーサー が繰り返しの衝撃下で精密ストップとして機能する工業用プレスなどのアプリケーションで重要です。
トレードオフ: 17-4PH は、特定の塩化物環境では 316L よりも応力腐食割れの影響を受けやすくなります。これは、塩水暴露のデフォルトの選択ではありません。
障害モード誰も正しくラベル付けしていない: スレッドガリング
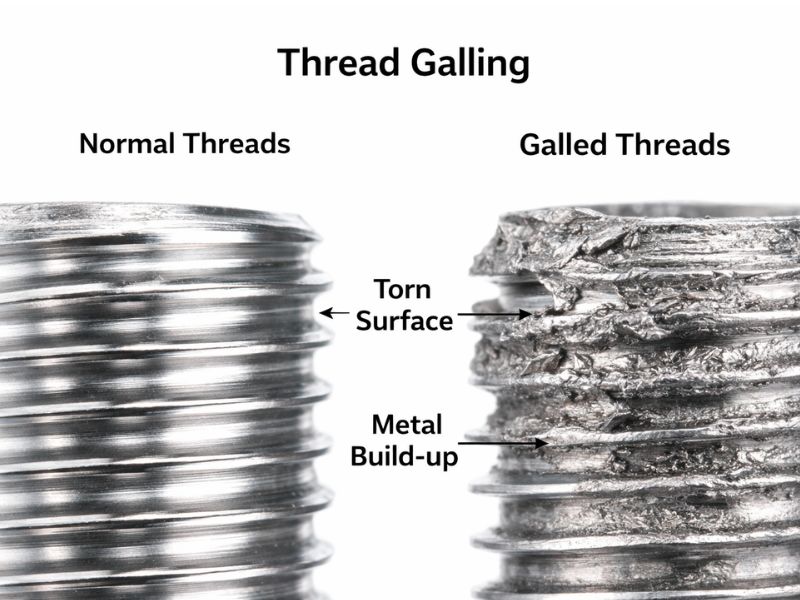
ステンレス鋼 スタンドオフ を指定し、ステンレス鋼の留め具に対してトルクをかけると、かじりの危険があります。かじりは腐食ではありません。これは凝着摩耗です。取り付け時の摩擦と接触圧力の下で、2 つのステンレス部品の酸化物表面が微細溶接して引き裂かれ、ねじ山を破壊しない限り分解できない固着した接合部が形成されます。
それはすぐに起こります。この問題は、不適切なトルク速度での 1 回の取り付けサイクルで発生する可能性があります。
寄与する要因は次のとおりです:
- ねじ界面の表面粗さが高い (切削ねじは転造ねじよりも劣ります)
- ねじ山潤滑剤が不十分、または潤滑剤が適合しない
- 取り付け速度が速く、熱がこもりにくい
- アセンブリの嵌合ねじ間の位置ずれ
潤滑剤が制限されている食品グレードの環境では、リスクが高くなります。正しいアプローチは、精密転造ねじ山と Ra 0.8 µm 以上の表面仕上げを備えた スタンドオフ を指定し、設置条件で必要な場合には、互換性のある食品に安全な耐かじり性化合物を使用することです。
⚠️ 「取り外し中に焼き付き」した スタンドオフ を交換する場合、診断では取り付け時に焼き付きが発生することがよくありますが、ねじ山の隙間の腐食によって接合部が焼き付くこともあります。 修正が異なるため、この違いは重要です。現場レベルでの高い取り外しトルクではなく、部品レベルでの表面仕上げとねじ山形状の向上です。
累積公差: スペーサー で精度が重要な理由
単一スペーサーアセンブリには寸法誤差が含まれます。 4 つまたは 6 つの スペーサー が直列に接続されたアセンブリ (コンベア フレーム、太陽光発電設置構造、または複数パネルのエンクロージャの一般的な構成) では、許容誤差が累積します。
6 つの スペーサー のそれぞれの長さの公差が ±0.1 mm である場合、最悪の場合のスタックは ±0.6 mm になります。最終的な位置合わせによって軸受穴が同心であるかどうか、またはシール面が均等に接触しているかどうかが決まる構造では、その累積誤差が設計上の問題になります。
精密研磨されたステンレス鋼 スペーサー は、1 個あたり ±0.02 mm に抑えられ、同じ 6 個の スペーサー アセンブリの最悪の場合のスタックを ±0.12 mm に削減します。これは 5 分の 1 の削減です。このため、個々の公差が小さく見える場合でも、高精度アセンブリでは精度 スペーサー が指定されます。
のために ステンレススチール スペーサー 工業用アセンブリでは、仕様には公称寸法だけでなく、OD/ID 公差と長さの公差の両方が常に含まれている必要があります。公称寸法のみで指定された スペーサー は製造公差内で供給されますが、これはサプライヤーによって異なり、アセンブリの要件と一致しない場合があります。
ステンレス鋼 スタンドオフ および スペーサー を指定する方法: チェックリスト
仕様または購入リクエストを作成する際に、実際に確認する必要がある寸法とパラメータは次のとおりです。
スペーサー の場合:
- 公称 OD および ID (および公差クラス — h7/H7 以上)
- ボディ長さ(および長さの公差 - 精度の場合は ±0.02mm、標準の場合は ±0.1mm)
- 材質グレード (304 / 316L / 17-4PH)
- 表面仕上げ (Ra 値、または不動態化処理/電解研磨を指定)
- 形状: 円形または六角形
スタンドオフ の場合:
- 本体 OD と長さ
- ねじのサイズ、形状 (メートル法または UNF)、およびピッチ
- 両端のスレッドの性別 (M-F / F-F / M-M)
- 材質グレード
- スレッドクラス (6H/6g標準; 5H/5g の精度)
- 表面仕上げと焼き付き防止処理の要否
スレッド クラスの指定は省略されて後悔されることがよくあります。標準の 6H/6g ねじには、嵌合部品間の測定可能な遊びを許容する嵌合公差範囲があります。精密位置決め要素として使用される スタンドオフ では、その遊びは位置決めエラーになります。
結論
スペーサー およびステンレス鋼 スタンドオフ は、複雑さの低い調達品目のように見えます。実際には、材料グレード、寸法公差、表面仕上げ、およびねじの形状によって、アセンブリが設計どおりに機能するか、または定期的なメンテナンス コールが発生するかが決まります。
商品 304 六角 スタンドオフ と、転造ねじと電解研磨表面を備えた精密研磨 316L スペーサー のコスト差は、単価で測定できます。生産ラインでの 1 回の計画外の分解のコストは、同じ単位では測定されません。
入手可能な最低価格帯ではなく、環境に合わせてハードウェアを指定します。
Profab Machineは、2005 年以来、ステンレス鋼の精密 スペーサー およびカスタム スタンドオフ を製造しており、棒材から図面に合わせて機械加工されています。 アプリケーションに腐食性媒体、高サイクル荷重、または精密な位置合わせ要件が含まれる場合は、図面または部品の仕様を指定する前に、直接エンジニアリング レビューのために送信してください。
