
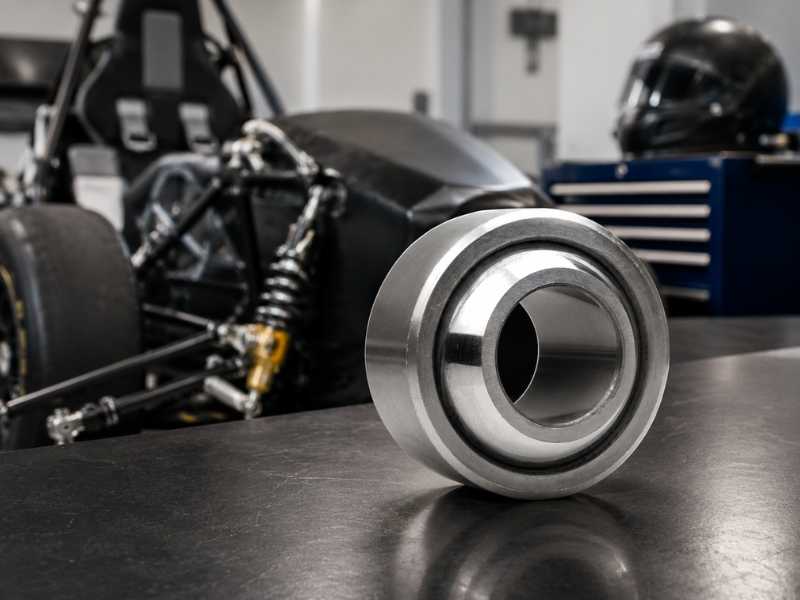
FSAE.com フォーラムのアーカイブを調べてみると、同じ質問が毎シーズン新しいチームから出てきます。ロッドエンド の方が安価で調整可能なのに、ほとんどの車がネジ付き ロッドエンド ではなく、A アーム チューブの端に圧入された 球面すべり軸受 を使用するのはなぜですか?
これはロード パスの問題であり、好みではありません。それが完了すると、残りの仕様決定、2 ピースか 3 ピース、金属対金属か PTFE、ステンレスか標準ベアリング鋼かは、同じロジックに従います。
A アーム ジョイントの 球面すべり軸受 を ロッドエンド に置き換える理由
ねじ付き ロッドエンド は、シャンクのねじ山を介してハウジングに荷重を伝達します。負荷がロッドの中心線に沿って純粋に軸方向にかかる場合は問題ありません。 A アーム ジョイントでは、純粋に軸方向の荷重がかかることはほとんどありません。サスペンション ジオメトリは、ホイールが走行中に移動するとき、シャーシが曲がるとき、およびコーナリング負荷によりアームの軸に対して負荷ベクトルが変化するときに、ジョイントに曲げモーメントを加えます。
ロッドエンド のねじ付きシャンクには、ねじがねじなしシャンクと接する場所に応力集中が生じます。その点に曲げモーメントがかかると、ほとんどの場合、ほとんど警告なしにシャンクがねじの根元で破損します。 ロッドエンド 設計ガイドでは、これが最も一般的で最も避けられるサスペンションの故障の 1 つとして常に警告されています。ロッドエンド のネジ付きシャンクに曲げ荷重を決して加えないでください。
球面すべり軸受 を A アーム チューブに直接押し込むと、この問題が完全に回避されます。荷重はピンからボールを通り、外輪を経てチューブ自体に入ります。パスのどこにもネジ山がありません。ねじの根元ではなくチューブ壁が制限的な構造要素となり、チューブ壁は 1/4-28 や 5/16-24 のねじよりもはるかに軸外荷重に対処します。
だからチームが ロッドエンド からカプセル化された 球面すべり軸受は、交換したベアリングのコストが ロッドエンド よりも安い場合でも、故障の報告が少なくなります。
2 ピース構造と 3 ピース構造
球面すべり軸受 には 2 つの基本構造があり、その違いは産業連携作業よりもここで重要になります。モータースポーツのジョイントでは、ベアリングのサイズに比べてピーク荷重が大きくなり、さらにパッケージングの制約も厳しくなります。
球面すべり軸受 は、単純な 2 ピース対 3 ピースのラベルよりも、構造タイプとライナー システムによって分類する方が適切です。 FSAE サスペンション ジョイントの場合、より有益な質問は、ベアリングがスウェージ設計、スプリットボール設計、荷重スロット設計、または高ミスアライメント設計であるかどうか、またその動定格荷重と静定格荷重が実際の荷重ケースとハウジングの適合に一致するかどうかです。
サスペンション ジョイントの金属対金属 vs PTFE ライニング
産業用アプリケーションでは衝撃荷重に対して金属対金属ベアリングが使用されることが多いですが、モータースポーツのサスペンション ジョイントでは圧倒的に 自己潤滑、PTFE ライニング ベアリングが標準化されています。これは特に FSAE に当てはまります。金属間のベアリングには手動でグリースを潤滑する必要があります。オープンホイールレースでは、このグリースはトラックの破片、ゴム製のピックアップ、研磨粉塵の磁石として機能します。混合物は研削ペーストに変化し、数時間以内にベアリングを破壊します。
さらに重要なことは、金属間ベアリングは、大きくて一貫性のない離脱トルクに悩まされることです。サスペンションの動きが遅く振動するため、ベアリングは流体力学的な油膜を形成できません。これにより、サスペンションのジオメトリにスティクションとヒステリシスが生じ、タイヤのグリップが低下し、センサーデータが破損します。ライナーのクリープを発生させずにコーナリングやブレーキのピーク負荷に対処するために、モータースポーツ チームは航空宇宙グレード (MIL-SPEC) PTFE ファブリック ライナーを指定しています。これらのしっかりと織られたライナーは、大きな動的負荷に対応し、摩擦を低く保ち、完全に メンテナンスフリー を維持します。
ステンレス対標準ベアリング鋼: それが実際に重要な場合
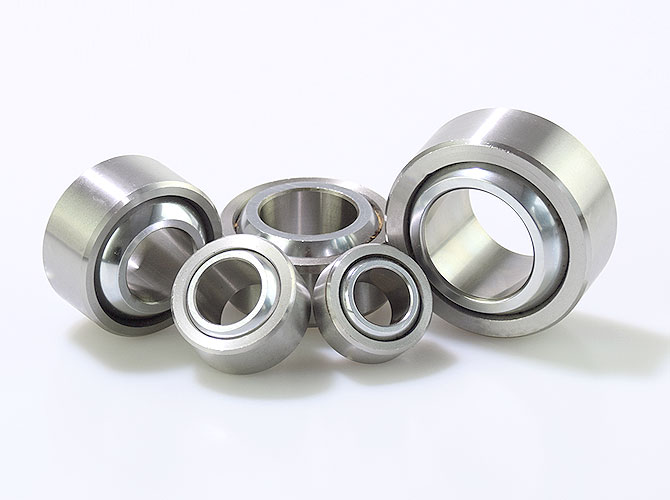
標準モータースポーツ ベアリングは、最大定格荷重を達成するために完全硬化カーボン ベアリング スチールを使用しています。ただし、雨天レースと電気腐食防止という 2 つの特定の条件下では、ステンレス鋼が必須となります。たとえば、カーボンファイバー製サスペンションチューブにベアリングを直接圧入する場合、チームはステンレス鋼を必要とします。 304 や 316L などの一般的な工業用ステンレス グレードには、モータースポーツに必要な耐力がありません。激しいブレーキングやコーナリング負荷がかかると塑性変形します。硬化された 440C はより高い硬度を提供しますが、重要な腐食マージンと衝撃靱性が犠牲になります。
プレミアム レーシング コンポーネントの標準ソリューションは、17-4PH 析出硬化型ステンレス鋼です。 H900 条件に熱処理された 17-4PH は、高張力カーボン合金鋼に匹敵する構造降伏強度を実現します。同時に優れた耐食性を維持します。これらの高強度コンポーネントを取り付けるときは、堅いステンレスがこぶに簡単にフィットすることに注意してください。プレスする前に、必ず MoS2 ペーストの薄い膜を外輪 OD に塗布してください。これにより、表面の裂けが防止され、正確な最終クリアランスが確保されます。
インストール: ステークツールの質問
FSAE チームは、独自の A アーム チューブ端を加工し、手作業でベアリングを押し込んでいると、特定の問題に遭遇します。 CNC 穴あきチューブ用に計算された圧入は、ボーリングバーを使用した手動ミルで穴が形成されると、多くの場合、最終的には滑りばめに近くなります。これは、達成可能な真円度と表面仕上げが生産ハウジングと一致しないためです。
ベアリングが緩んでいると、負荷がかかると自然に機能します。場合によっては、ボールが外側のリングから完全に飛び出すこともあります。ほとんどの FSAE プログラムで使用される修正: 保持ショルダーを機械加工またはチューブの一次荷重方向に面する側に溶接し、可能な限りの圧入 (仕様よりも緩い場合でも) と、残りのクリアランスを埋めるための保持コンパウンドを組み合わせます。
ステンレスチューブおよびステンレスベアリングの外輪の場合は、プレスする前に、焼き付き防止剤または MoS₂ ペーストの薄いフィルムを外輪 OD に塗布します。ステンレスとステンレスの圧入によりこじりが生じ、かじり表面の実際の接触面積は公称干渉が示すよりも小さくなります。これにより、手作業によるボーリング公差によってチームがすでに直面しているスリップフィットの問題がさらに悪化します。ISO 12240-1は、学生ショップで実際に達成された公差がそれに満たない場合でも、これらの適合が測定される基準となる寸法のベースラインを設定します。
耐用年数: 何が予想され、何が短くなるのか
ミッドレンジベアリングを使用しているチームは、およそ稼働時間 50 ~ 100 時間、ほとんどのプログラムでは、テストを含む競技シーズン全体をカバーします。最も早く摩耗するベアリングは、荷重と振動周波数の組み合わせが最も高いジョイント、通常は直接車輪荷重を受ける外側の A アーム ジョイントに位置します。
その時間カウント前に発生する遊びは、通常、3 つの原因のいずれかに起因します。つまり、かしめ作業が不十分な 2 ピース ベアリング、手動機械加工により意図したよりも緩くなった圧入、またはホイールをフルに走行させたときにサスペンション ジオメトリによりミスアライメントが定格角度を超えてしまうため、ベアリングが角度範囲を超えて動作していることです。静的な乗車高さだけでなく、設計段階でベアリングの定格角度に対して実際の角度移動量をチェックすることで、シーズン半ばの故障に発展する前に最後の問題を発見できます。
Profab Machine は精密を製造しますステンレス鋼 球面すべり軸受。当社では、1/4 インチから 1 インチまでのボアサイズの航空宇宙仕様のモータースポーツ シリーズを提供しています。適合するステンレススチール ロッドエンドねじ接続が必要なジョイント用。特定の A アーム スリーブの寸法に合わせて、カスタムの外輪と穴の公差を利用できます。
