
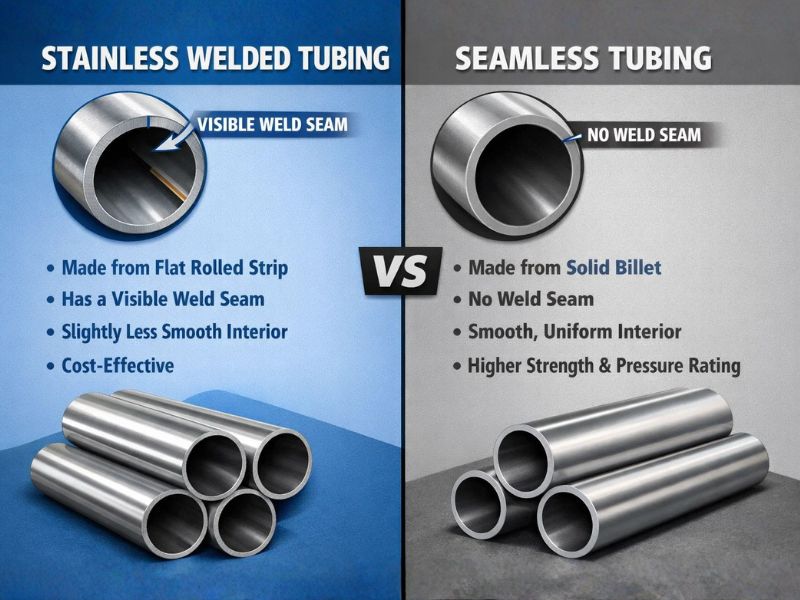
ステンレス鋼チューブは、自動車の排気システムから石油化学プロセス ラインに至るまであらゆるものに使用されていますが、すべてが同じ生産ルートから生産されているわけではありません。溶接チューブとシームレスチューブは、さまざまな未加工の素材から始まり、最終的にはさまざまな機械的特性、さまざまなリードタイム、さまざまな価格帯になります。間違ったものを選択すると、必要のない圧力容量にお金がかかりすぎたり、システムの仕様が不足して最終的に継ぎ目で故障したりすることになります。
このガイドでは、各タイプの製造方法、実際のパフォーマンスの違いはどこから来るのか、実際にシームレス構造が必要な用途と溶接チューブの方が良いのはどの用途なのかについて説明します。
製造方法を理解する
シームレスチューブ製造
シームレス チューブは固体鋼ビレットとして始まり、加熱され、中心を通るマンドレルによって穴を開けられ、厚肉の中空シェルが作成されます。次に、マンドレルのフライス加工により、ローラーで壁の厚さを減らしながら長さを長くし、そのシェルを引き延ばします。熱間押出は、一部のサイズの代替ルートであり、加熱されたビレットを成形ダイに押し込んでプロファイルを直接形成します。精密金型による冷間引抜きにより最終的な寸法と表面仕上げが設定され、往復金型プロセスであるピルジリングにより、必要に応じて公差をさらに厳しくすることができます。これらの各ステップには時間がかかります。これが、シームレス チューブのコストが溶接よりも高く、製造に時間がかかる主な理由です。
溶接管の製造
溶接されたチューブは平らなコイル状のストリップとして始まり、それが巻き戻されて成形ロールになり、エッジが接合される前に徐々にチューブの形状に湾曲します。高周波誘導溶接は最も一般的な方法です。電流によってストリップの端が加熱され、連続した高速プロセスで圧力融着されます。電気抵抗溶接 (ERW) も同様に機能し、材料自体に電流を流して溶融熱を発生させますが、レーザー溶接は 3 つの溶接の中で最も狭く、最も安定した継ぎ目を生成します。溶接後、冷間圧延または鍛造によって溶接ビードが小さくなり、最終絞りパスによって表面仕上げが改善され、寸法公差が厳しくなり、溶接部の残留応力が軽減されます。
プロセスの違いが実際に何を意味するか
溶接生産は高速で継続的に実行され、量に応じて簡単に拡張できますが、シームレス生産は実際の生産能力に制約がある、より遅い複数ステップのバッチ プロセスです。それはリードタイムに直接現れます。溶接チューブは多くの場合、数日から数週間以内に出荷されますが、シームレスはサイズとグレードに応じて 4 ~ 8 週間かかる場合があります。溶接法は薄肉大径の構成もより簡単に処理できますが、シームレス製造は厚肉のチューブに適しています。大まかに言って、溶接チューブは同等のシームレス仕様よりも大幅に安価ですが、正確な差はサイズ、グレード、注文量に大きく依存します。
パフォーマンス: 溶接 vs シームレス
1. 圧力容量
シームレス チューブは一般に、同じサイズと肉厚の溶接チューブよりも高い許容作動圧力を伝達しますが、その理由は抽象的な「均一な肉厚」ではなく、圧力設計コードが溶接構造に適用する溶接継手の効率係数です。ASME B31.3、シームレス パイプには 1.0 のジョイント品質係数が割り当てられますが、完全な X 線検査を行っていない溶接されたままの ERW または EFW パイプには通常 0.85 が割り当てられます。許容圧力はその係数に直接比例するため、同じ肉厚の溶接チューブはシームレスよりも定格圧力が約 15% 低くなります。溶接チューブが完全に X 線撮影され、係数が 1.0 に向かって引き上げられると、隙間は狭くなるか消えます。
2. 耐食性
シームレス チューブの均質な粒子構造は、弱点となる継ぎ目がなく、断面全体にわたって均等に化学的攻撃に耐えます。溶接部の隣の熱影響部では、不安定なグレードの炭化物の析出など、冶金構造に局所的な変化が見られます。また、ビード縮小後であっても継ぎ目に表面の不規則性が残ると、腐食媒体や残留物がどこかに集まります。実際には、これは連続浸漬または高塩化物サービスで最も重要です。一般的な大気環境または低腐食性の用途では、その違いが決定要因になることはほとんどありません。
3. 構造の完全性と疲労
シームレス チューブの連続粒子構造は応力を均等に分散し、溶接継手よりも周期的な荷重にうまく対処します。溶接継手は、たとえ溶接部が設置時の検査に合格した場合でも、応力サイクルが繰り返されると疲労亀裂が発生する可能性があります。溶接部と母材の膨張率がわずかに異なる可能性があるため、熱サイクルによって別の変数が追加され、余分な局所的な応力が発生します。このため、原子力、航空宇宙、その他の失敗の可能性が高いアプリケーションでは、オプションのアップグレードではなくベースライン要件としてシームレスを指定しています。
4. 寸法許容差と表面仕上げ
溶接チューブは実際にここで優位性を持っています。圧延およびサイジングプロセスにより、シームレス製造で通常達成されるよりも厳密な外径制御とより一貫した肉厚が得られます。また、冷間引抜溶接チューブは多くの場合、シームレスよりも滑らかな仕上がりになるため、穿孔および圧延プロセスで発生したかすかなスパイラルマークが残ることがあります。シームレス製造には穿孔装置や引抜き装置に関連した実際的な長さの制限があるため、溶接チューブはより長い連続長さでも入手可能です。
5. サイズと形状の柔軟性
大口径で薄肉のチューブは溶接構造に適しています。成形プロセスでは、シームレスが困難な場合でもその形状を簡単に処理できます。厚肉チューブは逆方向に流れ、回転穿孔プロセスに有利になります。また、溶接による製造は、より広い実際の直径範囲をカバーしており、円形以外の形状に特化した工具が必要なシームレスよりも、はるかに簡単に正方形、長方形、およびカスタムのプロファイルを作成できます。
6. テストと品質保証
シームレス チューブには検査する溶接がないため、品質管理のカテゴリ全体が不要になります。つまり、溶接手順の認定や継続的な溶接パラメータの監視が必要ありません。溶接チューブの場合は逆に、非破壊検査 (超音波、X 線検査、または渦電流) を適用して継ぎ目の完全性を検証し、さらに製造中に溶接パラメータを継続的に監視する必要があります。どちらのタイプも、管理製品規格によって設定された試験圧力を使用して、圧力の完全性を証明するために静水圧試験を実施します。認証文書にも同じ分割が反映されています。溶接管認証には溶接手順の認定記録が含まれ、一方、シームレス認証は材料と寸法の適合性に重点を置いています。
7. コスト分析
両者のコスト差は、ほぼ完全に製造の複雑さによって生じます。シームレスチューブは実際のスループット制限のある専用装置で複数回の加熱、穿孔、絞り操作を必要としますが、溶接チューブはコイルストックからはるかに高いライン速度で連続的に稼働します。この違いは注文サイズに応じてさらに大きくなります。溶接チューブのコスト上の利点は、大量に注文される標準サイズで最も大きくなりますが、シームレスな容量制約があまり重要でない、小規模、特殊、または厚肉の注文ではそのメリットが狭まります。どちらのタイプがエンジニアリング要件を満たしているアプリケーションの場合、実際的な決定は通常、プロジェクトがシームレスなリードタイムとプレミアムを吸収できるかどうか、または Welded のより迅速な可用性と低コストによりより適合するかどうかによって決まります。
業界アプリケーション: 各タイプが優れている場合
重要な高圧および高温アプリケーション
石油およびガス掘削システムは、溶接チューブの定格をはるかに上回る使用圧力で定期的に稼働し、標準としてシームレスを指定しています。石油化学反応容器と高圧プロセス配管も同じ論理に従い、原子力発電所ではもっぱらシームレス配管を使用します。これは、放射線被曝と高いシステム圧力の組み合わせにより、溶接関連の故障モードに対する余裕がなくなるためです。ボイラーチューブや化学プラントの熱交換器では、熱的寸法が追加されます。シームレス構造により、高温が続くと強度が失われる可能性がある溶接熱影響部が回避されます。そのため、シームレスステンレスチューブが約 600°F 以上でデフォルトのままとなっています。
自動車および汎用アプリケーション
排気システム、マニホールド、ヘッダー、テールパイプは配管圧力定格よりもはるかに低い圧力で動作し、適度な温度が見られるため、コストと入手可能性だけを考えれば溶接ステンレスがここでは標準です。グレード 409 はコスト重視のエキゾーストランをカバーし、321 のチタン安定化により、持続的な熱にさらされるプレミアムエキゾーストシステムに適しています。同じ論理が建築用手すり、HVAC システム、家具、一般的な配管にも当てはまります。圧力が低く、溶接されたチューブのより滑らかな仕上げは実際に外観上有利です。
特殊産業: 医療、海洋、食品加工
医療機器の製造および埋め込み型コンポーネントでは、一般に信頼性と精度を確保するためにシームレスが指定されており、医薬品の定置洗浄システムでは、汚染が閉じ込められる可能性がある溶接隣接の表面の不規則性を避けるためにシームレス構造が好まれます。持続的な塩水噴霧が周囲の母材よりも積極的に溶接線を攻撃するため、海洋環境でもシームレス化が進んでいます。 ASTM A270 に基づく食品グレードのチューブはどちらのタイプでも満たすことができ、選択は包括的なルールではなく特定の衛生システムの設計に帰着します。Profab のステンレス チューブをご覧ください。
材料グレードと規格
一般的なステンレスグレード
グレード 304 は、ほとんどの汎用作業と建築作業をカバーします。 304L グレードは、溶接中の炭化物の析出を防ぐために炭素を 0.03% 以下に落としています。そのため、溶接構造では一般に「L」グレードが指定されています。 316 グレードは、304 より実質コストが高くなりますが、船舶および化学サービスでの耐食性を大幅に向上させるために 2 ~ 3% のモリブデンを添加します。316L は、その低炭素溶接性の利点とモリブデンの添加を組み合わせています。そのため、医療および医薬品のチューブでは通常、モリブデンが指定されています。グレード 321 のチタン安定化は、高温での粒界腐食を防止し、排気および高熱用途をカバーします。304 および 316 には適していません。グレード 409 は、絶対的な耐食性よりもコストが重要である自動車排気用の経済的なフェライト系オプションです。
ASTM 標準
ASTM A269 は、単一セットの機械的特性要件の下で、溶接およびシームレスの両方の汎用ステンレス チューブをカバーします。 ASTM A213 はシームレス専用で、特に高温用途のボイラー、過熱器、熱交換器チューブ向けに作成されています。 ASTM A554 は、円形、正方形、長方形の溶接機械チューブをカバーします。パイプ規格とグループ化されることもありますが、溶接のみの仕様です。対照的に、ASTM A312 は、同一の機械的要件の下でシームレス ステンレス パイプと溶接ステンレス パイプの両方をカバーしており、母材の強度の違いではなく、使用中の圧力定格を実際に区別するのは上で説明した継手の品質係数です。この規格の比較では、それぞれの範囲をさらに詳しく説明します。これらの規格に基づくグレード 304 チューブは、シームレスか溶接かに関係なく、約 75,000 PSI の最小引張強度を維持します。
インストールに関する考慮事項
接合と製作
溶接チューブの取り付け時に溶接シームの方向が重要になります。最大曲げ応力点からシームを離して配置し、チューブを曲げるときにシームを中立軸上に維持することにより、成形中のシーム破損のリスクが軽減されます。さらに、溶融溶接、オービタル溶接、および圧縮継手はすべて、両方の種類のチューブで同じように機能し、標準的なチューブ ベンダー、カッター、溶接機で、特殊な機器を使用せずに両方を処理できます。曲げ半径は、チューブがシームレスか溶接されているかどうかではなく、壁の厚さによって決まります。
結論
溶接ステンレス チューブとシームレス ステンレス チューブのどちらを選択するかは、動作圧力、温度、アプリケーションの故障の結果によって決まり、どちらかのプロセスを優先するという一般的な好みではありません。 Seamless は、接合部の品質係数と溶接部の熱影響部の制限が許容できるトレードオフではない、高圧、高温、および結果の大きなサービスで高い評価を得ています。溶接チューブは、一般産業、自動車、建築用途の大部分において、より短いリードタイム、より厳密な寸法管理、そして実際のコスト上の利点を提供するため、他のどこよりも優れた購入方法です。
プロジェクトに適切なステンレス チューブを指定するためのガイダンスとして、Profab Machine を使用すると、グレードと工法を実際の動作条件に一致させることができます。
Profab もステンレス鋼チューブ クランプチューブ配管の取り付けと固定用。
よくある質問
エンジニアが特に溶接チューブではなくシームレス チューブを選択するのはどのような場合ですか?
シームレス チューブは、高圧システム、疲労が重要な用途、油圧、石油、ガス、特定の化学プロセスなどの安全性が重視される産業で、溶接継手の品質係数や溶接されたチューブの熱影響部が設計マージンを損なう可能性がある場合に好まれます。
短納期で調達しやすいタイプはどれですか?
溶接ステンレス チューブは一般的に入手が容易で、幅広いサイズで入手可能であり、複数ステップのバッチ プロセスではなくコイルのストックから連続的に稼働するため、シームレス チューブよりもリード タイムが短くなります。
