
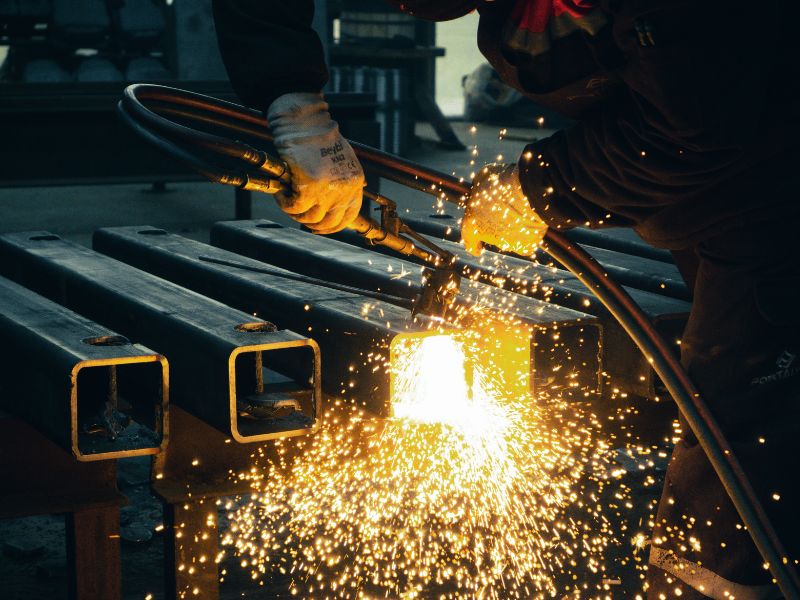
「どのタイプの溶接が最も強いか」という質問は常に尋ねられますが、間違った答えが返され続けています。溶接プロセスを強度でランク付けすることは的を外しています。不適切に準備された 316L での TIG 溶接は、同じジョイントで適切に実行された MIG 溶接よりも早く失敗します。本当の疑問は、どのプロセスが材料、形状、故障モードに適合するかということです。
このガイドでは、工業製造で使用される 4 つの主要な溶接プロセス、実際の接合強度を制御するもの、および各方法で特にステンレス鋼が炭素鋼と異なる挙動を示す理由について説明します。
溶接プロセスの主な 4 種類
MIG 溶接 (GMAW — ガスメタルアーク溶接)
MIG は、連続供給される消耗品ワイヤ電極とシールド ガス (通常、スチールの場合はアルゴンと CO2 ブレンド、ステンレスの場合は純アルゴン) を使用します。アークはワイヤと母材の両方を同時に溶かします。これは、速度と自動化の容易さのため、実稼働環境で最も一般的なプロセスです。
ステンレス鋼の場合、MIG 溶接は、ビードの美しさがスループットよりも重要な肉厚 3 mm を超えるセクションで実行可能です。主な制限は入熱制御です。ステンレスの過剰な熱は鋭敏化を引き起こし、クロムが炭素と結合して粒界に炭化クロムを形成し、局所的なクロム濃度が減少し、腐食を受けやすいゾーンが形成されます。 316 または 316L アセンブリでは、CIP 洗浄または海洋暴露が発生し、制御されていない MIG パラメータは、早期の溶接部ピッチングに直接変換されます。
パルス MIG は、高ピーク電流と低バックグラウンド電流を交互に繰り返すことでこの問題に部分的に対処し、良好な融着を維持しながら平均入熱を低減します。食品加工または化学環境でのステンレス製造の場合、パルス MIG は標準 MIG よりも大幅に優れています。
TIG 溶接 (GTAW — ガスタングステンアーク溶接)
TIG は、消耗品ではないタングステン電極を使用してアークを作成し、溶接機が手動でフィラー ロッドを追加します。シールドは通常、純粋なアルゴンです。このプロセスは時間がかかり、より多くのオペレータのスキルを必要としますが、溶接工は入熱、たまりのサイズ、およびフィラーの堆積速度を正確に制御できます。
ステンレス鋼精密部品の場合、TIG はほとんどの製造工場のデフォルト プロセスです。低く制御可能な入熱により、熱影響部 (HAZ) が最小限に抑えられ、感作リスクが軽減され、きれいで気孔率の低い溶接ビードが生成されます。薄壁コンポーネント (3mm 未満) では、多くの場合、TIG が唯一の実行可能なオプションです。大幅なプロセス調整なしで、304、316、316L、17-4PH、および二相グレードを処理しますが、フィラーの選択はベースメタルグレードと一致する必要があります。
ステンレス上で適切に実行された TIG 接合部の溶接強度は、主にプロセス自体によって制限されません。それは、接合部の設計、取り付け品質、および溶加材が母材の機械的特性と一致するかどうかによって制限されます。
スティック溶接 (SMAW — シールド金属アーク溶接)
スティック溶接では、消耗品のコーティングされた電極を使用します。電極が燃焼すると、コーティングが独自のシールド ガスと溶融池を保護するスラグ層を生成します。外部シールドガスを必要とせず、劣悪な表面状態にも耐えられるため、現場での修理、構造構築、およびビードの品質よりも携帯性が重要な状況に最適なプロセスです。
ステンレス鋼の精密部品の場合、スティック溶接が正しい選択となることはほとんどありません。入熱量が高く、制御が難しい。このプロセスでは、TIG よりも幅の広い HAZ とより多くの歪みが生成される傾向があります。 316 のようなオーステナイト系グレードでは、適合する電極 (E316L-16 など) を使用して使用できますが、厳しい寸法公差や化粧仕上げが必要なものでは、通常、結果は TIG よりも劣ります。スティック溶接は、機械加工されたコンポーネントよりもステンレス構造の製作 (手すり、タンク) でより一般的です。
フラックス入り溶接 (FCAW — フラックス入りアーク溶接)
フラックスコアは、フラックスが充填された管状ワイヤを使用し、アークを内部からシールドします。スティックよりも速く動作し、標準の MIG よりも厚いセクションをうまく処理します。自己シールド バージョンは、風によって外部シールド ガスが拡散する屋外で動作します。
ステンレス鋼の製造において、FCAW の役割は限られています。適切なステンレス線を備えたガスシールドフラックスコア (FCAW-G) は、重量物構造用ステンレス加工では使用されますが、精密部品の製造では一般的ではありません。このプロセスでは、MIG または TIG よりも多くのスパッタとスラグが生成され、タイトな形状でのビード品質の制御が難しくなります。
ジョイントの設計: これが実際の強度を決定します
最も強力な溶接継手タイプは開先溶接 (特に裏当て付きの完全溶け込み突合せ継手) です。これは、溶接金属が全断面を埋め、継手面積が母材の断面積以上であるためです。引張荷重がかかると、正しく行われた溝溶接が失敗する前に母材金属が降伏します。
すみ肉溶接は、生産製造において最も一般的なタイプです。定義上、完全な貫通力は得られず、有効スロート寸法 (脚のサイズではない) が強度を決定します。 10 mm の隅肉溶接は、10 mm の突合せ溶接と同じ荷重を伝えません。
のようなコンポーネントの場合ステンレススチール クレビス ロッドエンドまたはロッドエンド リンク張力と曲げを組み合わせた場合、溶接継手の形状はプロセスと同じくらい重要です。不適切に設計されたジョイントの TIG 溶接は失敗します。適切に準備された完全溶け込み溝上の MIG 溶接は、それより優れたパフォーマンスを発揮します。
ステンレス鋼の溶接: 動作が異なる理由
炭素鋼は、入熱の変動に対して比較的寛容です。ステンレス鋼はそうではありません。理由は 2 つあります。
まず、感作です。オーステナイト系グレード (304、316、316L) には、450 ~ 850°C の温度でクロムと結合してクロム炭化物を形成する炭素が含まれています。粒界でのこの炭化物の析出により、局所的なクロムが不動態皮膜を維持するのに必要な最大 11% のしきい値を下回って枯渇します。その結果、溶接の影響を受ける部分に粒界腐食が発生します。低炭素グレード (316 よりも 316L、304 よりも 304L) を使用すると炭化物の析出が減少し、入熱を制御することで鋭敏化温度範囲で費やす時間が制限されます。
次に、熱伝導率です。ステンレスは炭素鋼よりも熱伝導率が低いため、溶接部からの熱の放散がそれほど速くありません。これにより熱が集中し、薄い部分の歪みのリスクが増加し、感作範囲に費やされる時間が延長されます。制御されたパス間温度 (オーステナイト系ステンレスの場合は通常 150°C 未満) を使用した TIG 溶接は、この問題に直接対処します。
のようなアプリケーションの場合ステンレス鋼タイロッドまたは球面すべり軸受寸法安定性と溶接界面の腐食性能の両方が重要な場合、これらの熱挙動は学術的なものではありません。彼らは奉仕に現れます。
クイックプロセス選択ガイド
溶接されたステンレス鋼コンポーネントを指定する場合、簡略化された決定枠組みは次のとおりです。
薄いセクション (3 mm 未満) または幾何公差が厳しい精密フィット コンポーネントの場合、TIG が正しいプロセスです。出力速度が重要となる 4 mm を超える断面厚の生産アセンブリの場合、低炭素ステンレス ワイヤを使用したパルス MIG が許容されます。表面処理が不十分で持ち運びが必要な現場修理や構造作業の場合は、316L グレードの電極を使用してください。非精密用途の重い構造用ステンレスの場合は、ガスシールドフラックスコアが有効です。
特定の用途に対する「最強の」溶接とは、適切な接合強度を実現し、使用環境に応じて熱影響部を適切に管理し、コンポーネントの寸法要件を満たす溶接です。普遍的に最も強力なプロセスはありません。
結論
ステンレス鋼の溶接プロセスの選択は、一般的な強度ランクではなく、材料と接合部から始まります。薄いセクションと厳しい公差には TIG、厚い材料の生産量にはパルス MIG、現場および構造作業にはスティックまたはフラックスコア、および接合設計 (溝とフィレット、完全溶け込みと表面ビード) は、どのプロセスでビードを配置したかに関係なく、実際の強度の上限を設定します。プロセス、グレード、接合部の形状を使用環境と溶接保持に合わせて調整します。どれか一つでも間違っていれば、他のものはそれを補うことができません。
Profab MachineTIG またはパルス MIG を必要とするカスタム溶接ステンレス部品を図面に合わせて製造します。 Profab Machine に問い合わせて、用途に適した溶接プロセスと継手の設計を行ってください。
よくある質問
ステンレス鋼の場合、TIG 溶接は常に MIG よりも強力ですか?
普遍的ではありません。 TIG は、より優れた熱影響部制御により、よりクリーンで気孔率の低い溶接を生成します。これは、腐食に敏感な使用環境にとって重要です。ただし、完全な浸透が必要な厚い部分では、パルス MIG を使用すると、より速い堆積速度で同等の接合強度を達成できます。 TIG の利点は、あらゆる構成における絶対的な引張強度ではなく、精度と耐食性です。
溶接の種類と溶接プロセスの違いは何ですか?
溶接プロセス (MIG、TIG、スティック) は、アークとフィラーがどのように生成されるかを指します。溶接タイプ (フィレット、グルーブ、バット、ラップ) は、ジョイント自体の形状を指します。どちらも独立して強度に影響します。 TIG によって作成されたすみ肉溶接は、開先溶接が完全に溶け込み、すみ肉が完全に溶け込まない場合、MIG によって作成された溝溶接よりも弱くなる可能性があります。
腐食環境での溶接継手において、316L が 316 よりも優れているのはなぜですか?
「L」指定では、炭素含有量が標準の 316 の 0.08% に対して最大 0.03% に制限されます。炭素が少ないということは、溶接熱サイクル中の炭化クロムの析出が少なくなることを意味し、粒界でより多くの遊離クロムが保持され、熱影響部の不動態皮膜の耐食性が維持されます。食品加工、海洋、または化学サービスに使用される溶接コンポーネントの場合、316L を指定するのが標準的な方法です。
