
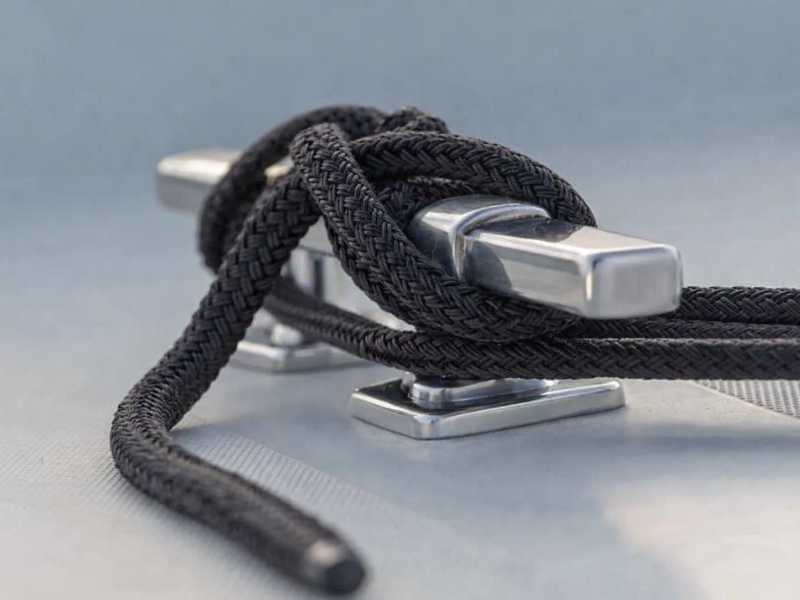
漂流船が自らの意思を表明することはほとんどありません。ボートのクリートはフルシーズンを通して持続しますが、その後は故障します。午前2時、建物がうねり、あるいは静かなマリーナに商業船が航跡を送り出す瞬間。事故後、原因はほとんどの場合、結び目ではなくハードウェアに遡ります。それは、小さすぎるボートのクリート、内部に気孔のある鋳造金具、バッキングプレートのないグラスファイバーに取り付けられた貫通ボルトなどです。ハードウェアの決定は一度行われ、再検討されることはほとんどありません。だからこそ、通常よりも注目されるべきなのです。ここでは、ボートのクリートが実際にどのように機能するか、長期使用にとって重要な決定が何を意味するか、取り付けまたは注文する前に何を確認する必要があるかについて説明します。
ボートのクリートの役割とメカニズムの仕組み
ボート クリートは、ロック機構ではなく一連のラップとヒッチを使用してドック ライン、係留ライン、またはアンカー ロッドを保持する 2 つの角のある取り付け具です。この設計は、実際の問題を最小限の複雑さで解決するため、何世紀にもわたって標準的な船舶用ハードウェアであり続けています。つまり、1 人で素早く取り付けたり取り外したりできる剛性の取り付け具を使用して、変動する動的負荷の下で柔軟なロープをどのように保持するか?という問題です。
答えは摩擦分布です。正しく結ばれたボート クリート ヒッチは、最初にクリート本体の周りにラインを巻き付け、ピーク荷重の大部分を支える完全接触摩擦ゾーンを作成します。ホーン上の 8 の字は指向性抵抗を追加します。ロッキングハーフヒッチがテールを固定します。カム機構、クランプ力、可動部品はありません。形状とクリート本体に対する摩擦だけです。このシンプルさがこの設計の強みです。継手自体の構造的完全性とその取り付けの品質を超えて、機械的に故障するものは何もありません。
標準のホーン クリートには 3 つの構造要素があります。ベースは、デッキまたはドックの表面にボルトで固定された平らな取り付けプラットフォームです。サージまたは風荷重がかかると、力がファスナーに伝わり、ファスナーを介してバッキング プレートとその下の構造基板に力が伝わります。ボディは中央の隆起した部分で、その周囲に最初の丸いターンが形成されます (ここで摩擦が最も大きく作用します。そのため、負荷がかかった状態でのライングリップにはボディのプロファイルと表面仕上げが重要です)。角は、8 の字がその上を走る 2 本の突き出た腕です。ホーンの形状、特に突起の長さ、角度、先端の形状によって、8 の字シートがどの程度きれいに配置されるか、また負荷がかかった後に詰まりを生じることなく確実に解放されるかが決まります。ベースの両端にある取り付け穴またはザグリ凹部には、通しボルトが取り付けられます。一部のボート クリートには、クイック リリース用途でのラインの通しを容易にするための中央の溝またはスロットが含まれています。
の航海用スパイクに関する Wikipedia エントリは、船舶タイプにわたる過去の構成範囲を文書化しています。ホーン クリートは、耐荷重性、信頼性の高い取り付け、およびクイック リリースの同じ組み合わせを実現するこれ以上にシンプルなデザインがないため、ドックおよび係留ラインの主要なフィッティングであり続けています。これらの資質は、穏やかな状況よりも悪条件下でより重要になります。
クリートには、標準のホーン クリート以外にも、専用のバリエーションがいくつかあります。デッキに重要な船舶用のポップアップ クリートとフラッシュ マウント クリート、係留ではなく索具を実行するためのカム クリートとクラム クリート、固定設置用のより重いドック クリートなどがあります。特定のデッキまたはドック レイアウトにどれが適合するかは、独自の決定です。Profab の一般的なボート クリート タイプに関するガイドを参照してください。
重要な決定: 316 がプレミアムではなくミニマムである理由
ボート用クリートのグレードの問題は、高級か予算かということではありません。重要なのは、何年も使用した後、どの環境でどの合金が構造的に無傷で残るかです。間違ったグレードの故障モードは、それが公開される負荷イベントが発生するまで表示されません。
淡水港と保護された港:304 ステンレス (クロム 18%、ニッケル 8%) と陽極酸化アルミニウムはどちらも十分な性能を発揮します。 304 は、低塩化物環境で安定した不動態酸化層を形成し、定期的な不動態化を伴う定期的な洗浄により、その完全性を問題なく維持します。
沿岸、潮汐、海洋環境:海水の塩化物濃度は、孔食。塩化物イオンは、微細な表面欠陥で酸化物層に侵入し、表面下では深くなるピットを形成しますが、上から見ると表面的には安定しているように見えます。重要なのは構造的な結果です。目に見える表面劣化が現れる前に、孔食により耐荷重断面積が内側から減少します。ハードウェアは許容範囲内に見えても、継手で最も応力がかかる箇所であるボルト貫通穴やホーン付け根部分ですでに損傷している場合があります。
316 ステンレスは、合金組成に 2 ~ 3 パーセントのモリブデンを添加することでこの問題に対処しています。モリブデンは、臨界孔食電位を高めることにより塩化物環境における不動態層を安定化し、構造フィッティングに固有の応力集中で孔食が発生する可能性を減らします。 ASTM A276 316 (固体から機械加工された製品をカバーする棒および形状の仕様) は、潮汐および沿岸用途の最小グレードです。キャスト代替品は ASTM A743 グレード CF8M に該当します。サプライヤーの見積もりを比較する場合は、どの規格が適用されるかを確認してください。これにより、部品の製造方法と粒子構造がわかるからです。
316 と 316L:「L」は低炭素を意味します。標準の 316 では 0.08 パーセントであるのに対し、最大 0.03 パーセントです。この区別は、溶接アセンブリの場合に特に重要です。溶接により周囲の金属が鋭敏化温度範囲まで加熱され、炭化クロムが粒界に析出し、熱影響部の不動態化に利用できるクロムが枯渇します。 316L はこの析出を防止し、溶接部までの耐食性を維持します。溶接継手のないソリッドバーストックから機械加工されたクリートの場合、316 および 316L は海水使用でも同等です。ホーンをベースプレートに溶接する場合は、316Lとご指定ください。
鋳造と機械加工:インベストメント鋳造クリートは、溶融合金をセラミックの型に注入することによって形成されます。結果として得られる粒子構造には、後処理では完全に対処できない可能性のある多孔性、偏析、表面隣接欠陥が含まれる可能性があります。 CNC で機械加工されたクリートは、固体の棒材から切り出され、鋳造欠陥のない均一な粒子構造を生成します。この違いは、ドックラインの動的荷重下で継手の応力が最も高まる箇所である、ボルト貫通穴とホーン付け根の断面で最も重要になります。
パッシベーション:316 棒材でも、加工中に CNC 切削工具から遊離の鉄汚染が付着する可能性があります。 ASTM A967 による機械加工後の不動態化処理により、この表面汚染が除去され、不動態の酸化クロム層が最適化されます。調達チームにとって、機械加工後に完成部品が不動態化されていることを確認することは、有意義な品質チェックポイントとなります。これにより、指定どおりに機能する機械加工部品と、見た目は正しいが表面化学に潜在的な問題がある部品が区別されます。
環境別のマテリアル選択:
- 淡水/保護港: 304 ステンレスまたは陽極酸化アルミニウムが適切です
- 海岸および潮汐: 316 ステンレス最小 (機械加工の場合は ASTM A276、鋳造の場合は ASTM A743 CF8M)
- オフショアおよび露出アンカー: 機械加工コンポーネント用の 316。溶接アセンブリの場合は 316L
- ファスナー: A4-70 または A4-80 (ISO 3506; 北米仕様の ASTM F593 グループ 2 に相当)。 A2 (304 グレード) ボルトを 316 ボート クリートには使用しないでください。不一致によりデッキに錆びの縞が発生しますが、これはクリートのせいであると誤って認識されています
- ASTM A967 による加工後のパッシベーション: CNC 処理後のパッシブ層の整合性を確認します
サイズ設定、インストール、および検証
クリートの長さは、船舶の長さだけではなく、ドックラインの直径に合わせて調整する必要があります。標準的な海洋経験則とその制限については、Profab のボート クリート サイズ ガイド。サイズを正しくすることは、素材を正しくすることと同じくらい重要です。クリートのサイズが小さすぎるとピーク負荷がかかると機能しません。また、大きすぎるクリートとサイズの小さいラインを組み合わせると、ロープの巻き付け位置が間違った形状になり、適切にグリップできなくなります。
インストール: デッキの下にあるもの
GRP (グラスファイバー) およびウッドデッキは、持続的な動的荷重がかかる構造ファスナー基板ではありません。グラスファイバーに打ち込まれたネジは、周期的な荷重がネジの頭に集中し、ラミネートが耐力またはせん断で破損するまで保持されます。通常は警告なしに、多くの場合、周囲のデッキ構造に付随的な損傷が発生します。スルーボルトは荷重をデッキの下側のバッキングプレートに分散させ、荷重をより大きなベアリング領域に伝達し、点の破損を防ぎます。ドックライン、係留ライン、またはアンカーに乗った荷重を運ぶボートのクリートの場合、通しボルト締めはオプションではありません。
バッキング プレートは、ファスナーごとに少なくとも 4 平方インチにわたって荷重を分散する必要があります。プレートは平らな面に当てなければなりません。不規則または湾曲したデッキ形状では、締め付ける前に適切なベアリング接触を形成するためのバッキング ブロックが必要です。裏打ちなしでグラスファイバーにボルトで固定された船舶用クリートは、激しいサージ荷重がかかると引っ張られ、通常は周囲のラミネートを巻き込みます。Profab のバッキング プレート ガイドでは、プレートのサイズ設定と材料の選択についてさらに詳しく説明します。
ステンレス鋼のボート用クリートをアルミニウムの船体またはデッキ構造 (商用作業ボートや一部の高性能レクリエーション船で一般的) に取り付けると、金属間の直接接触によりガルバニックカップルが発生し、時間の経過とともにアルミニウム基板が腐食します。絶縁ガスケットを挿入するか、ボートのクリートベースとアルミニウム表面の間にテフゲルを塗布し、スルーボルトシャフトにナイロン絶縁ブッシュを使用して電気経路を遮断します。これは淡水にも海水にも当てはまります。ガルバニック腐食には、異種金属、特に塩と接触する電解質のみが必要です。
ご注文前の確認事項
OEM の建造、船舶の改修、商用ドックの設置用のボート クリートを指定する調達チームは、材料認証、製造方法、後処理の 3 つのことを確認する必要があります。
材料認証とは、部品の製造に使用される特定の棒材またはビレット素材の熱数、化学組成、および機械的特性を確認する材料試験レポート (MTR) を意味します。金具に刻印されているグレードマークは代替品ではありません。これらは、意図された仕様を特定するものであり、納入された部品の検証された構成を特定するものではありません。海水サービスにおける 316 または 316L の場合、MTR は実際のモリブデン含有量を確認する最も信頼できる方法です。これは、複数の合金が生産設備を共有している施設から調達する場合に特に重要です。
製造方法 (中実棒からの機械加工とインベストメント鋳造) によって、上記の粒子構造と欠陥の露出が決まります。高負荷および安全性が重要な用途の場合は、注文を承認する前に中実棒材から機械加工されていることを確認してください。 CNC 加工部品は ASTM A276 を参照します。キャスト パーツは ASTM A743 CF8M を参照します。
ASTM A967 による加工後の不動態化により、表面を汚染する遊離鉄が除去され、CNC 処理後に不動態層が最適化されたことが確認されます。標準的な慣行としてパッシベーションを行うサプライヤーは、それを文書化します。そうでない人は、尋ねられない限りそれについて言及する可能性は低いです。
精密機械加工された船舶用継手を調達する調達チームおよび OEM ビルダー向けに、Profab Machine はステンレス鋼のボート用クリート(304 および 316 ステンレス)、CNC は寧波施設で無垢棒材から機械加工され、ASTM A967 に不動態化されています。
結論
ボートのクリートは、結果的に故障が発生する単純なハードウェアです。海水または潮汐用途の場合は 316 を指定し、アセンブリが溶接されている場合は 316L を指定し、表面マーキングのみではなく材料文書で等級を確認してください。ボートの長さではなく、ドックラインの直径に合わせたサイズ。バッキングプレート付きスルーボルト。アルミニウムの船体に異種金属を隔離します。アプリケーションが要求する場合は、固体からの機械加工および機械加工後の不動態化を特に要求してください。ハードウェアの決定は一度だけ行われます。間違った選択の結果は、最悪のタイミングで到来します。
