
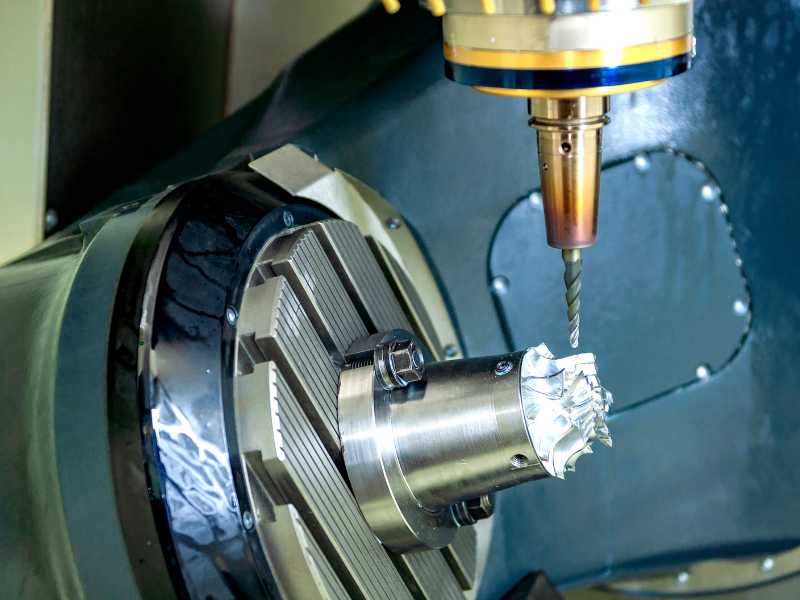
5 軸 CNC 加工とは何ですか?
5 軸機械 CNC は、切削工具またはワークピースを 5 つの軸に沿って移動します。3 つの直線軸 X、Y、Z と 2 つの回転軸 (通常は A と B または B と C) です。
多くの初心者向けの説明で見落とされている点が 1 つあります。 5 軸加工機は、切断中に常に 5 つの軸すべてを動かすとは限りません。実際の店舗では、5 軸作業は通常 2 つの異なるモードに分類されます。
3+2 (インデックス/位置) 加工
3+2 加工では、回転軸がパーツを一定の角度まで傾けて、所定の位置にロックします。その後、標準の 3 軸ツールパスで切削が行われます。機械は角度間で位置を変更できますが、実際の切断中に回転軸は動きません。
これは、複数の面にフィーチャがあるパーツの場合、それらのフィーチャが連続的な曲率を必要としない限り、うまく機能します。一般的な例としては、バルブ本体、ブラケット、ハウジングなどがあります。インペラはそうではありません。
連続(同時)5 軸加工
連続 5 軸加工では、5 つの軸すべてが切削全体にわたって一緒に動きます。機械の移動に伴って、工具は表面に対する角度を変化させ続けます。
これは、タービン ブレード、インペラ、医療用インプラント、彫刻された表面に適したアプローチです。これらの部品では、一貫した表面仕上げを実現したい場合、切断角度を継続的に変更する必要があります。
実際の違いが重要です。多くのショップは、3+2 位置決めを使用すれば、少ないプログラミング労力でほとんどの作業を解決できるのに、連続 5 軸機械を購入します。継続的な同時プログラミングに取り組む前に、まず 3+2 を学習するのが、5 軸作業へのより一般的でより寛容な方法です。
5 つの軸の説明
| 軸 | タイプ | 移動 | 共通構成 |
|---|---|---|---|
| X | リニア | 左 ↔ 右 | すべてのマシンタイプ |
| Y | リニア | 前 ↔ 後ろ | すべてのマシンタイプ |
| Z | リニア | 上 ↔ 下 | すべてのマシンタイプ |
| A | ロータリー | X 軸周りの回転 | テーブル/テーブル、ヘッド/テーブル |
| B | ロータリー | Y 軸周りの回転 | テーブル/テーブル |
| C | ロータリー | Z軸周りの回転 | 頭/頭、いくつかのテーブル/テーブル |
3 つの一般的なマシン構成:
| 構成 | 仕組み | 最適な用途 |
|---|---|---|
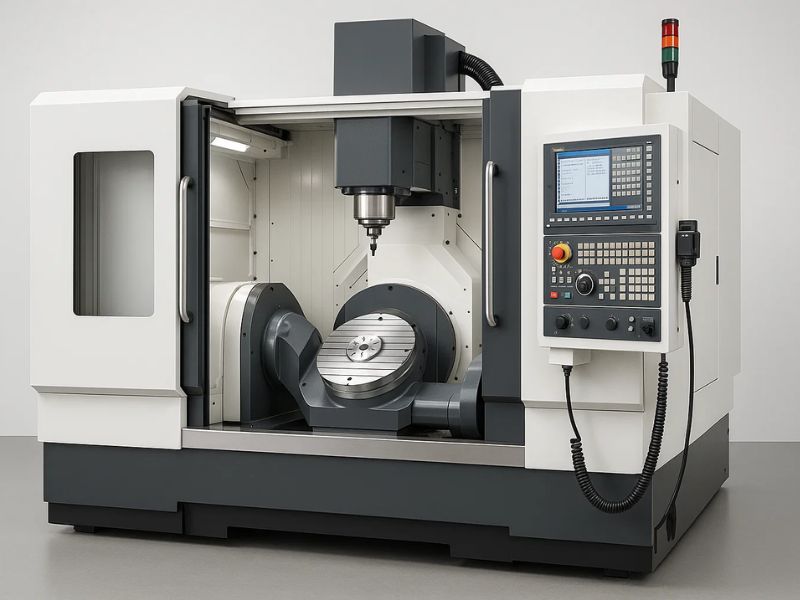
| テーブル/テーブル(トラニオン) | 両方の回転軸がテーブル内にあります。パーツが傾いて回転します。 | 中小型部品、深いキャビティ、金型製作 |
| 頭/頭 | 両方の回転軸が主軸ヘッドにあります。テーブルは固定されたままになります。 | 大型で重量のあるワーク(航空宇宙構造部品) |
| ヘッド/テーブル(ハイブリッド) | ロータリーはヘッドに 1 つ、テーブルに 1 つあります。 | 汎用性の高いバランスの取れた柔軟性 |
実際に 5 軸が必要になるのはどのような場合ですか?
すべてのショップが最終的に答えなければならない質問は単純です。この部分は 3 軸で実行できるか、それとも 5 軸が必要ですか?ほとんどのショップは、セットアップ数、アクセス、許容範囲、仕上がりを見て答えます。
パーツで 3 軸マシン上で 3 つ以上のセットアップが必要な場合は、おそらく 5 軸が必要になります。その時点では、許容スタックだけでアップグレードを正当化できます。
また、部品に単一の 3 軸方向では到達できない複合角度やアンダーカットがある場合は、5 軸を考慮する必要があります。輪郭のある面の表面仕上げを改善する必要があり、リーチの長いツール ホルダーによってたわみが発生する場合にも同じことが当てはまります。
プロトタイプ ツールもよくあるケースです。セットアップ時間がジョブの総コストの大部分を占める場合、5 軸はハンドリング、アライメント、および 2 回目の操作のエラーを削減することで元を取ることができます。
厳しい多面公差も重要です。顧客の図面で、さまざまな面のフィーチャ全体の真の位置公差が 0.001 インチ未満に指定されている場合、3 軸セットアップを繰り返すと、すぐに危険が伴います。
すべてのフィーチャが直交している場合、つまり面が平行または垂直のみである場合は、おそらく 3 軸を使用し続けることができます。パーツが 1 つまたは 2 つのセットアップで完了できる場合は、標準治具もうまく機能します。
大量生産の場合は、3 軸機械の専用マルチパーツ治具がサイクル タイムで有利になる可能性があります。公差要件が ±0.005 インチ以下の場合は、3 軸がより現実的な方法となる可能性があります。
製造現場の現実は、ほとんどのパンフレットで言われているほど理論的ではありません。有益な経験則: セットアップ時間が複数のジョブの合計パートタイムの約 40% を超えると、5 軸への切り替えは通常、1 年程度以内に元が取れます。これは主に、位置ずれした 2 番目の操作によるスクラップの削減によるものです。
5 軸の実際のコストはいくらですか?
これは、多くのオンライン記事が避けている質問です。現在の市場価格に基づくと、数値は通常これらの範囲に収まります。
| 層 | マシンの例 | 価格帯 | 得られるもの |
|---|---|---|---|
| エントリ | ハース UMC-500、斗山 DVF 5000 | $150K – $250K | ±0.001 インチの作業には信頼性があります。許容差が緩い場合は Haas が適切ですが、一貫性に関しては Doosan が優れています。 |
| ミッドレンジ | メソッド MB650U、DMG MORI DMU 50 | $250K – $450K | HSK ツーリング、より高い RPM スピンドル、より優れた熱安定性、長期稼働におけるより厳密な精度。 |
| ハイエンド | グロブ、ヘルムレ、ヤスダ | $500K – $1M+ | サブミクロンの精度、消灯自動化対応、高送り速度でのフル 5 軸同時動作。 |
| デスクトップ/趣味人 | ポケット NC V2-50 | $5K – $15K | 非常に軽いパスでアルミニウムと軟鋼を切断できます。作業スペースは小さい (5 軸作業の場合は 50 mm 立方未満)。生産用ではありません。 |
ツーリングは最初の隠れたコストです。ツールホルダー、切削工具、ワークホールディング、プロービングには、15K から 25K までの予算をさらに追加します。 5 軸機械では衝突の危険性が高いため、より短く、より特殊なホルダーが必要です。
CAM ソフトウェアは 2 番目の隠れたコストです。これにより、他のほとんどの製品よりも多くの初めて 5 軸購入者を獲得できます。
Profab Machineは、ロッドエンド, 球面すべり軸受、およびカスタム船舶用ハードウェア、ジオメトリが必要な部品については、当社のプロセス ネットワークを通じてリクエストに応じて入手可能です。
誰も話題にしない CAM ソフトウェアの問題
デスクトップ 5 軸に対する障壁は、愛好家向けの設置面積に堅固なマシンを構築することではありません。それは、5 軸 CAM ソフトウェアの価格が 3 軸パッケージに比べて天文学的に高く、初めて購入する人はマシンの価格よりもそのコストの方が驚くことです。
| CAM ソフトウェア | 3 軸 (年次) | 5 軸 (年次) | ジャンプ |
|---|---|---|---|
| マスターカム | ~$100/年 (学生) | $8,000–$15,000/年 (商用) | 80–150× |
| フュージョン 360 | $680/年 (商用) | $1,500/年 (加工延長付き) | 2.2× |
| シーメンス NX CAM | N/A | $12,000–$25,000/年 | — |
小規模な工場の場合、通常、Fusion 360 の加工拡張機能が最もアクセスしやすい 5 軸 CAM のエントリ ポイントです。ハイエンド製品では Mastercam と NX が一般的ですが、年間コストは 5 桁に達する場合があります。ソフトウェアだけでもマシンの支払額の 10% ~ 15% に相当し、そのコストは毎年戻ってきます。
本格的な 5 軸 CAM パッケージには、TCPM または RTCP のサポートが必要です。TCPMはツール中心点管理を意味します。回転軸が傾いている間、ツール先端をプログラムされた位置に保ちます。これがないと、設定ごとに手動で三角法を行うことになります。
ツールパス シミュレーションだけでなく、マシン全体のシミュレーションも必要です。ソフトウェアは、スピンドル ヘッド、テーブル、治具を含む機械全体の運動学をモデル化する必要があります。そうすることで、マシンが衝突する前に衝突を捕捉することができます。
ポストプロセッサはツールパスと同じくらい重要です。一般的な 5 軸ポストではマシンがクラッシュする可能性があります。特定の運動学に合わせて調整されたものが必要です。
デスクトップ 5 軸: それは本物ですか?
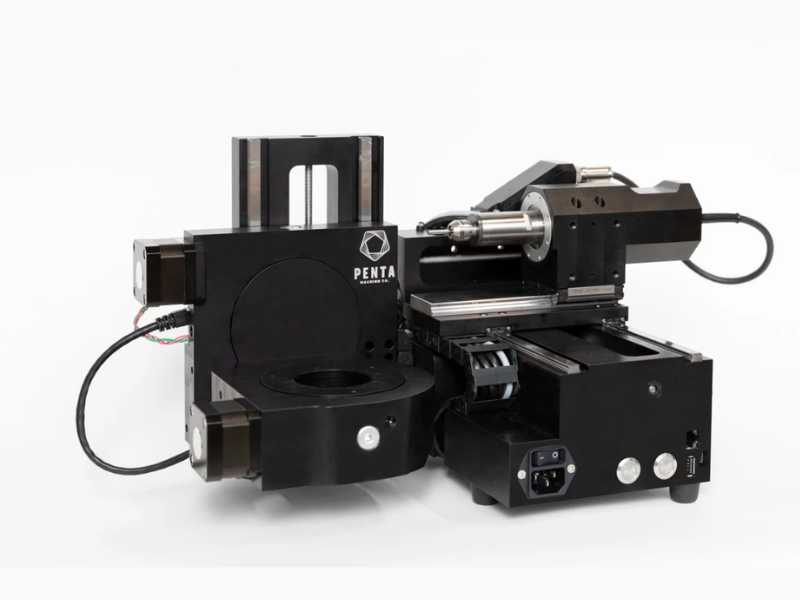
はい、デスクトップ 5 軸は本物です。それは多くの人が望んでいることではありません。ポケット NC V2-50は、通常約 5,000 ~ 7,000 ドルで、最もよく知られたデスクトップ 5 軸マシンです。アルミニウム、真鍮、軟鋼を切断できますが、限界は深刻です。
真の 5 軸作業の場合、ワークスペースはおよそ 50 mm の立方体です。 3 軸モードでは、約 100 mm が得られる場合があります。材料の除去率は非常に低いです。製品の機械加工ではなく、「彫刻」について考えてみましょう。ライトパスが原則です。
剛性にも限界があります。実際の VMC ははるかに硬いです。おしゃべりは日々の戦いの一部になります。除去する物質の量の割に速度が遅く、音が大きいです。実際には、広範囲の小さな部品を切断できますが、速くも静かにも切断できず、実際にうまく機能する切断パラメータの範囲は狭いです。
Pocket NC は、5 軸の概念を教える教育者、非常に小さなアルミニウム部品を作る趣味人、5 軸が多額の投資に値するかどうかを評価するショップにとって意味があります。量産機ではありません。 CAM の場合、年間約 1,500 ドルの Fusion 360 の加工拡張が最も現実的な予算です。
プロセス: CAD から完成品まで
CAD デザイン。プロセスは、SolidWorks、Fusion 360、または同様のソフトウェアの 3D モデルから始まります。ここで、部品の形状と重要な公差を定義します。
CAM プログラミング。プログラマは、5 軸 CAM ソフトウェアでツールパスを生成します。これらは、切削するサーフェスであるドライブ サーフェスを定義します。また、ツールが回避する必要がある領域であるチェック サーフェスも定義します。ツール指向戦略は同じステップの一部です。次に、ソフトウェアは、そのマシンの運動学用に構築されたポストプロセッサを通じて G コードを出力します。
セットアップと作業オフセット。ワークが固定され、TCPM が設定されています。 TCPM は、回転中心に対するツール先端の位置をコントローラーに伝えます。ここでの小さなセットアップ エラーにより、部品が破損する可能性があります。数千分の 1 インチでも重要な場合があります。高度なマシンでは、動的ワーク オフセット (DWO) がこのステップの自動化に役立ちます。
シミュレーションと衝突チェック。切削開始前にフルマシン シミュレーションが実行されます。プログラマーはここで、ホルダーの衝突、スピンドルのクラッシュ、軸のオーバートラベルをチェックします。ツールパスのみのシミュレーションでは、5 軸の作業には十分ではありません。完全なシミュレーションをスキップすることは、5 軸クラッシュの最も一般的な原因の 1 つです。
実行。マシンはツールパスを実行します。連続モードでは、5 つの軸すべてが一緒に移動できます。 3+2 モードでは、回転軸がパーツの位置を決め、切断前にロックします。どちらの場合でも目標は同じです。工具を表面に対して適切な切削角度に保つことです。
品質検証。重要な寸法は、機上のプローブとゲージでチェックされます。 CMM レポートは、ご要望に応じて当社の実稼働ネットワークを通じて手配できます。 5 軸加工の主な価値は、繰り返しのセットアップによる公差のスタックを除去できることです。その利点はまだ証明される必要があります。機械が全サイクルを通じて位置を保持していることを確認する必要があります。
よくある質問
3 軸加工と 5 軸加工の本当の違いは何ですか?
3 軸加工では、工具軸は Z と平行のままです。工具は左右、前後、上下に移動できますが、常に真下を指します。 5 軸加工では、追加の 2 つの回転軸により、ワーク表面に対して工具を傾けることができるため、3 軸では到達できない複合角や輪郭のある表面に 1 回のセットアップでアクセスできるようになります。
5 軸機械を操作するには特別なトレーニングが必要ですか?
はい。プログラミング、セットアップ、シミュレーションには、標準的な 3 軸作業よりも多くのスキルが必要です。マシンの運動学、TCPM または RTCP の概念、衝突検出、ポストプロセッサー構成を理解する必要があります。ほとんどの工作機械メーカーは、購入時にトレーニングを提供しています。実稼働パーツを実行する前に、2 ~ 4 週間の集中的な学習を計画してください。
5軸加工でどんな形状でも作れますか?
深いキャビティ、複合角、アンダーカット、自由曲面など、ほとんどの形状を加工できます。一部の内部形状では依然として EDM または積層造形が必要です。完全に密閉された内部チャネルや特定のクロスドリル交差部が一般的な例です。通常、実際の制限は軸の数ではなく、ツールのアクセスです。
