
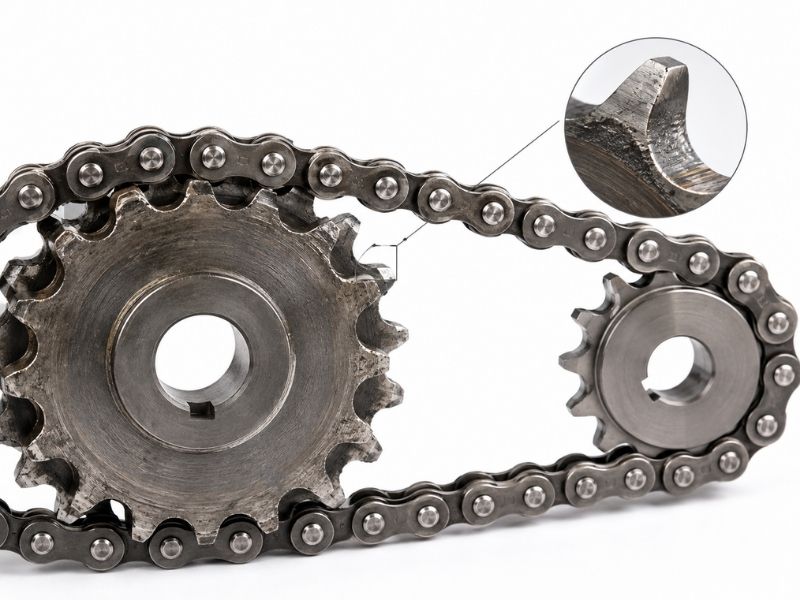
スプロケットは、歯面の接触回数が多くなったり、硬度が低くなったり、潤滑が不十分になったり、チェーンが摩耗して元のピッチと一致しなくなったりすると、チェーンよりも早く摩耗する可能性があります。小さなドライブ スプロケットは、各歯が大きなドリブン スプロケットの歯よりも頻繁にチェーンと噛み合うため、通常、目に見える歯の摩耗が最初に現れる部品です。
だからといって、チェーンに罪がないわけではありません。多くのドライブでは、チェーンの伸びによって損傷が始まります。ピンとブッシュの摩耗によりチェーンの有効ピッチが増加し、伸びたチェーンがスプロケットの歯の上に乗り上げ、歯面の間違った場所に負荷がかかります。かぎ状の歯、鋭い先端、磨耗したポケットが見られるときには、チェーンとスプロケットはすでにペアとして互いに摩耗しています。
メンテナンスに関しては、チェーンが伸びの限界を超えている場合、またはスプロケットの歯形が明らかに摩耗している場合は、一方のみを交換する前に両方の部品を検査するという実際的なルールが依然として適用されます。摩耗したスプロケットに取り付けられた新しいチェーンは、古いチェーンによって形作られた歯形の上で走行する必要があるため、すぐに寿命が失われることがよくあります。
小さなスプロケットがチェーン セットよりも早く摩耗する理由
最も単純な理由は連絡頻度です。 15 歯のドライブ スプロケットと 45 歯のドリブン スプロケットの配置では、比率は 3:1 になります。大スプロケットが 1 回転すると、小スプロケットが 3 回転します。したがって、小さいスプロケットの各歯はチェーンと 3 回噛み合い、大きいスプロケットの各歯は 1 回噛み合います。
チェーンは、これらの連絡先を多くのリンクに分散します。 100 リンク チェーンでは、1 つのリンクがすべての係合を担う必要はありません。小さなスプロケットでは、同じ伝達荷重を共有する歯の数がはるかに少ないため、各歯面の接触サイクルがより速く蓄積されます。高トルク、不十分な潤滑、または研磨剤による汚れがある場合、リアスプロケットやドリブンスプロケットがひどく摩耗する前に、小さなスプロケットの鉤状の歯としてその違いが目に見えて現れます。
これが、小径スプロケットの歯数を増やすと寿命が向上する理由でもあります。歯の数が増えると、各噛み合い時の関節角度が減少し、より多くの歯の接触部分に負荷が分散されます。正しいチェーン速度、中心距離、比率が必要ですが、非常に小さなドライバーがチェーンとスプロケットの寿命に優しいことはほとんどありません。
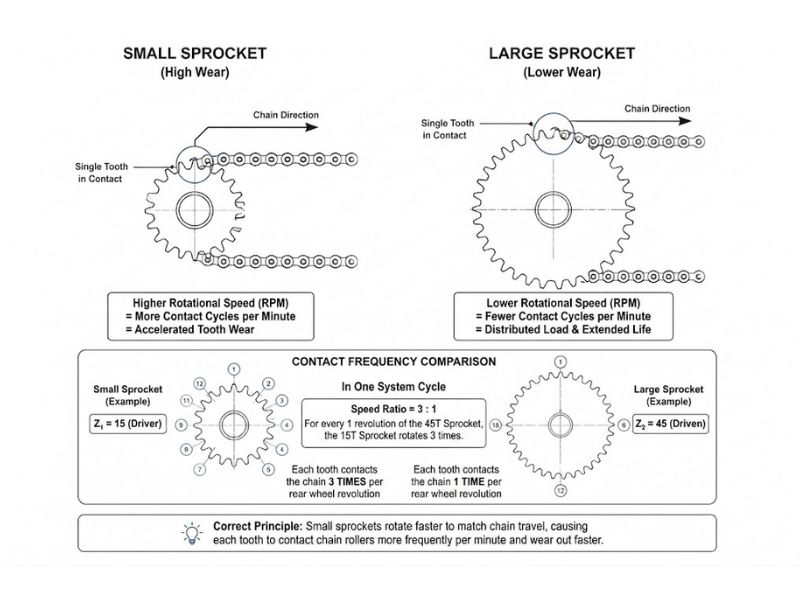
チェーンの伸びは通常摩耗倍率です
ローラー チェーンはゴムベルトのように伸びません。通常の使用では、プレートは塑性的に伸びません。ピンとブッシュが座面で摩耗するため、ピッチが大きくなります。すべてのジョイントでクリアランスが増加するため、測定された長さにわたってローラーの中心はさらに離れた位置に配置されます。
これが発生すると、チェーンは元のピッチ円で着座しなくなります。スプロケットの歯のより高い位置に乗り、意図した着座ゾーンの上の側面に荷重を加え始めます。ローラーチェーン摩耗ガイダンスでは通常、チェーンがスプロケットの歯に乗り上げ、摩耗が加速し始める範囲として、約 1.5% ~ 2% の伸びを扱います。
この摩耗パターンにより、古典的なポケットまたはフック状の歯形が作成されます。スプロケットは正しいピッチの新しいチェーンに合わせた形状ではなくなりました。古い細長いチェーンに合わせた形状です。その歯形に新しいチェーンを取り付けると、ローラーがきれいに固定されません。騒音、不均一な負荷分散、急速なローラーの摩耗が発生し、ひどい場合には負荷がかかるとチェーンジャンプが発生します。
スプロケットの硬度が摩耗寿命を制御する仕組み
歯の硬度により、繰り返しのローラー接触がゆっくりとした研磨摩耗として残るか、急速なプロファイル損失に変わるかが決まります。耐久性の高い炭素鋼および合金鋼のスプロケットでは、歯の耐摩耗性を向上させるために火炎焼入れ、高周波焼入れ、浸炭焼入れ、または貫通焼入れが使用されることがよくあります。マシンデザインのスプロケット エンジニアリング リファレンスは、摩耗が硬化した歯の領域にまで広がった場合、スプロケットを交換する必要があると指摘しています。これは、より柔らかい下にある材料の摩耗がはるかに早くなるためです。
表面硬度だけでは十分な情報とはなりません。また、硬化方法と有効浸漬深さを知る必要もあります。浅い硬化層は表面では良好に検査できますが、研磨作業によりすぐに消えてしまいます。ケースが深くなると、柔らかいコアが露出する前に、歯に使用可能な摩耗許容量が増えます。
浸炭または高周波焼入れした歯の場合、重要な質問は単に「HRC とは何ですか?」というだけではありません。より良い質問は、どのような表面硬度、どのような硬化深さ、どの鋼種、どのような硬化した歯の領域かということです。図面で硬度が示されているものの、硬化深さと硬化パターンが無視されている場合、2 つのサプライヤーが、紙の上では同等に見えても、ドライブ内での動作が大きく異なる部品を提供する可能性があります。
ステンレススチール製スプロケットに異なる摩耗予測が必要な理由
ステンレス鋼のスプロケットは、硬化炭素鋼のスプロケットとは異なる問題を解決します。食品加工、洗浄装置、海洋機械、化学コンベヤーでは、たとえ歯の硬度が優れていたとしても、腐食により炭素鋼ドライブが破損する可能性があります。ステンレスは、錆、塩化物への曝露、洗浄用化学薬品、または製品の汚染が乾式摩耗の最大寿命よりも重要な場合でも、ドライブを使用可能な状態に保ちます。
トレードオフは硬さです。 304 や 316L などのオーステナイト系ステンレス グレードは、多くの頑丈な硬化鋼スプロケットに使用される 45 ~ 60 の HRC 歯硬度範囲まで熱処理できません。焼きなまし後の硬度ははるかに低くなります。つまり、304 および 316L ステンレス鋼スプロケット通常、同じ荷重、速度、潤滑、汚染条件下では、硬化合金鋼のスプロケットよりも早く摩耗します。
腐食が主な故障モードである場合でも、材料の選択は依然として正しいです。ウェットフードコンベアでは、316L スプロケットの歯形が失われるずっと前に、より硬い炭素鋼のスプロケットがボア、キー溝、歯の根元で腐食する可能性があります。沿岸環境または塩化物環境では、モリブデン含有量により 304 と比較して耐孔食性が向上するため、316L が実用的なベースラインとなることがよくあります。
440C などのマルテンサイト ステンレス グレードは、熱処理後にはるかに高い硬度に達することができ、多くの場合、ベアリング グレードの硬度に近くなります。これらは、耐摩耗性が重要であり、腐食への曝露が硬化可能なステンレスグレードとしては十分に軽い場合に役立ちます。 440C を、ウォッシュダウン サービスまたはクロライド サービスにおける 316L に対する単純なアップグレードとして扱わないでください。耐摩耗性は優れていますが、腐食挙動は 316L と同じではありません。
ステンレスドライブの場合、通常の生活改善の取り組みは、宣伝ではなく機械的なものです。比率が許す範囲でスプロケットの歯数を増やしてください。アライメントをしっかりと保ちます。チェーンのたるみをコントロールします。電気腐食や製品ゾーンの汚染が懸念される場合は、互換性のあるステンレスチェーンを使用してください。交換部品をご注文の前に、チェーン規格、ピッチ、ローラー径、歯間隔をご確認ください。 Profab のチェーンにステンレススチールのスプロケットをマッチングでは、これらの寸法チェックについて詳しく説明しています。
新しいチェーンが損傷する前にスプロケットを交換する時期
歯形が変化して新しいチェーンが元のピッチ形状に収まらなくなった場合は、スプロケットを交換してください。かぎ歯は明らかな兆候です。通常、ドライブは一方向に引っ張られるため、負荷がかかった面は非対称になります。そのため、歯は対称を維持するのではなく、湾曲したプロファイルに傾き始めます。
摩耗した座席ポケットも同様に重要です。これらの磨かれたゾーンまたはすくわれたゾーンは、多くの場合、元の着座領域よりも歯の側面の高い位置にあります。これらは、伸長したチェーンがより大きな有効ピッチ直径で走行していることを示しています。新しいチェーンはそれらのポケットに適合しません。
鋭い歯の先端は、進行した歯形損失を示します。歯の先端が薄くなったり、尖ったり、ナイフのようになったりしてはいけません。先端が変形したり、側面の硬化表面が失われた場合、交換はオプションのメンテナンスではなくなります。歯が間違った形状で荷重を受けています。
サイド摩耗は、通常のピッチ摩耗ではなく、アライメントエラーを指します。片側の歯が磨かれたり薄くなったりしている場合は、新しい部品を取り付ける前に、シャフトの平行度、スプロケットの軸方向の調整、ハブの座り、ベアリングの状態、チェーンガイドの位置を確認してください。アライメントを修正せずにスプロケットを交換すると、同じ故障時に時計がリセットされるだけです。
スプロケットとチェーンの摩耗を遅らせる方法
チェーンの伸び測定から始めます。工業用ローラー チェーンの場合は、軽い張力下で複数のピッチにわたって測定し、長さを元のピッチ数と比較します。緩み調整だけに頼らないでください。たるみを取り除いても、ピンとブッシュの接合部が摩耗したチェーンを維持できます。
ピンとブッシュの界面に重点を置いて潤滑してください。プレートの外側にはオイルが付いているので安心感がありますが、チェーンを伸ばす原因となる摩耗はジョイントの内側で発生します。潤滑剤はベアリング表面に到達する必要があり、粘度は速度と温度に適している必要があります。ウェットまたはウォッシュダウンサービスでは、毎回の衛生サイクル後にジョイントが乾燥したままにならないような潤滑剤と洗浄方法を選択してください。
早期に調整を制御します。チェーンドライブはある程度の酷使には耐えられますが、横からの負荷により、通常の摩耗の問題が歯面やプレートエッジの摩耗の問題に変わります。直定規、レーザー調整ツール、またはダイヤルのセットアップは、チェーンやスプロケットを繰り返し交換するよりも時間がかかりません。
ステンレス用途の場合は、材料を選択する前に破損モードを指定してください。環境が穏やかでコスト管理が重要な場合は、304 を使用してください。塩化物への曝露、洗浄化学薬品、または食品との接触腐食のリスクが決定を左右する場合は、316L を使用します。腐食環境が中程度で、歯の摩耗が制限的な問題である場合にのみ、440C または別の硬化性ステンレスを検討してください。
結論
スプロケットは、個々の歯に集中的な接触サイクルが発生したり、歯の硬度、硬化深さ、潤滑、アライメント、またはチェーンの伸びによって接触が意図した形状の外側に押し出される場合に、チェーンよりも早く摩耗します。小さなスプロケットでは、繰り返しの作業を行うため歯が少ないため、これが最初に現れます。
依然として障害の多くはチェーンによって引き起こされています。ピンとブッシュの摩耗によってピッチが大きくなると、チェーンはスプロケットに新しい歯の経路を切り込み始めます。そのため、目に見えて故障した部品だけを交換すると耐用年数が短くなることがよくあります。チェーンとスプロケットの摩耗は、2 つの独立したコンポーネントではなく、ペアになったシステムです。
Profab Machineは、食品加工、海洋、洗浄、腐食産業サービス向けの 304 および 316L ステンレス鋼スプロケットを製造しています。ドライブに耐食性と歯の長寿命の両方が必要な場合は、チェーンの標準、負荷、速度、環境、潤滑、実際の歯の摩耗パターンから始めると有益です。
