
316L で指定されたステンレス鋼 ロッドエンド、球面すべり軸受、または CNC 機械加工コンポーネントのバッチを受け取ります。あなたはそれらの上に磁石をかざします。いくつかのスティック。最初の本能は、間違ったグレードを指摘し、品質に関する苦情を申し立て、材料の認証を要求することです。ほとんどの場合、それは間違った本能です。
オーステナイト系ステンレス鋼の加工後の磁性は、冶金学的現象として十分に証明されています。等級が間違っているわけではありません。これは、機械加工プロセスによって微細構造が特定かつ予測可能な方法で変化したことを意味します。なぜそれが起こるのかを理解すると、それが許容できる場合、問題となる場合、およびそれに対して何をすべきかがわかります。
出発点: オーステナイト系ステンレスが非磁性である理由
304 および 316L はオーステナイトグレードです。焼きなまし状態では、オーステナイト系ステンレス鋼は面心立方晶 (FCC) 結晶構造を持っています。鉄原子のこの配置では、強磁性を生み出すように磁区を整列させることができません。その結果、透磁率はおよそ 1.003 ~ 1.005 となり、自由空間の透磁率 (1.000) をわずかに上回る程度になります。実際には、磁石はアニーリングされた 316L バーから引き付けられることなく滑り落ちます。
FCC 構造は、オーステナイト安定剤 (主にニッケル) によって室温で維持されます。大工技術ドキュメントのステンレス鋼磁気特性リファレンスでは、焼きなまし状態のオーステナイト系グレードは、標準磁化力で 1.003 ~ 1.005 の DC 透磁率を示します。 316L には 10 ~ 14% のニッケルが含まれているため、8 ~ 10% のニッケルを含む 304 よりも機械的ストレス下での微細構造の変化に対する耐性が高くなります。
その構造に対する機械加工の影響
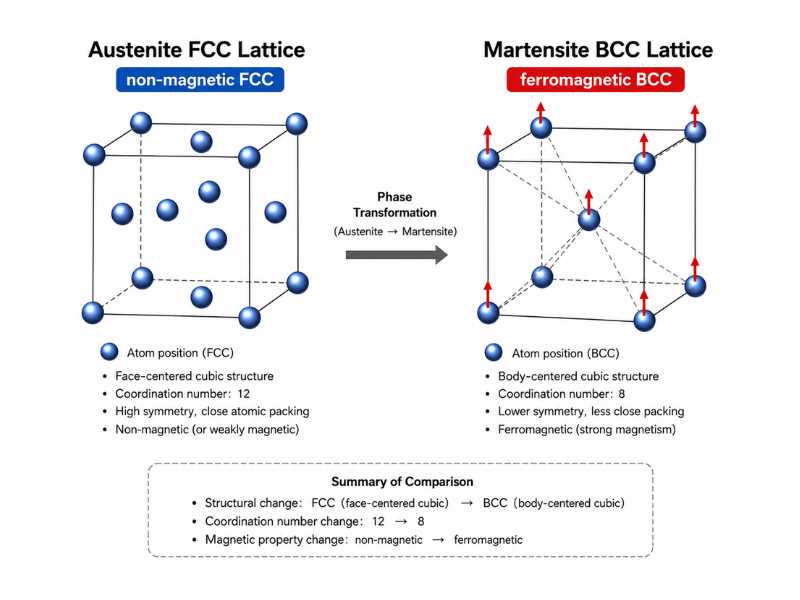
オーステナイト系ステンレス鋼を機械加工、研削、冷間成形、または重切削する場合、工具とワークピースの界面での機械的変形により、材料に大きな塑性ひずみが生じます。その歪みの下では、FCC オーステナイトは熱力学的に不安定になり、マルテンサイトに変態し始めます。これをひずみ誘起マルテンサイト変態と呼びます。
マルテンサイトは、体心立方晶 (BCC) または体心正方晶 (BCT) の結晶構造を持っています。この構造により、磁区の整列が可能になります。マルテンサイトは強磁性です。オーステナイト部品の中にマルテンサイトがわずかな体積分率で含まれているだけでも、測定可能な磁気吸引力を生成します。
変換はパーツ全体で均一ではありません。このひずみは、加工表面自体、刃先の接触領域、旋削部品のねじ山根元、ドリル穴のボアエッジ、研削部品の表層など、最もひずみが高い箇所に集中します。多くの場合、機械加工された表面のみが磁石を引き付け、バルク材料は磁石を引き付けないことがわかります。それが可視化されたひずみ勾配です。
304 が 316L よりも変化する理由
グレード間の変態感受性の違いはオーステナイトの安定性に起因し、これは Md30 温度によって定量化されます。 Md30 は、30% のひずみ下で 50% のマルテンサイトが形成される温度です。式は次のとおりです:
Md30 (°C) = 551 − 462(C+N) − 9.2Si − 8.1Mn − 13.7Cr − 29(Ni+Cu) − 18.5Mo
Md30 が低いほど、オーステナイトがより安定し、ひずみ誘起変態の影響を受けにくいことを意味します。典型的な 304 の場合、MD30 は約 20 ~ 30°C になります。 316L の場合、ニッケル (10 ~ 14%) とモリブデン (2 ~ 3%) の含有量が高いため、Md30 の温度は室温よりかなり低くなり、多くの場合 -30°C 以下になります。そのため、316L を積極的に加工しても穏やかな磁気反応しか見られない一方で、304 で同じ操作を行うと、著しく強力な吸引力が生成される可能性があります。
これは、MRI 隣接装置、高精度センサー、および下流に磁気分離システムを備えた特定の食品加工装置など、加工後の磁気が懸念されるアプリケーションで、304 ではなく 316L を指定するための工学的基礎です。
磁性があるということは耐食性が低下しているということでしょうか?
この質問は、海洋または CIP 食品加工環境に使用される 316L コンポーネントの購入者にとって特に重要です。簡単に言うと、ひずみ誘起マルテンサイトによる加工後の磁性は、部品の大部分の耐食性を直接低下させるものではないということです。
より正確な答えは、理解する価値のある局所的な影響があるということです。ひずみ誘起変態中に、クロムはマルテンサイトと残りのオーステナイトの間の相境界でわずかに再分布します。攻撃的な塩化物環境では、その再分布により、完全なオーステナイト材料よりも不動態酸化クロム層が薄くなる微視的なゾーンが作成される可能性があります。これらのゾーンは潜在的な孔食の開始場所ですが、加工後でも変態体積分率が小さいままであるため、316L では 304 に比べてリスクは一般に低いです。
磁性自体は腐食を引き起こしませんが、磁性を生み出す変化により、マルテンサイト変態後の表面でのクロムの利用可能性が減少し、塩化物が豊富な環境では保護酸化層が弱くなる可能性があります。海洋または食品加工サービスにおける 316L コンポーネントの場合、実際的な緩和策は機械加工後の不動態化です。クエン酸または硝酸の不動態化は、遊離鉄の除去に役立ち、きれいな不動態表面の形成をサポートします。 ASTM A967 には、不動態化プロセスが効果的であることを検証する自由鉄テストが含まれています。不動態化により表面状態は改善されますが、母材金属の歪み誘起マルテンサイトは元に戻りません。
加工後の磁性が許容される場合
ほとんどの産業用途では、機械加工された 316L コンポーネントの軽度の磁気応答は許容範囲内であり、グレードの問題や品質の欠陥を示すものではありません。
構造用途および耐荷重用途では、降伏強さ、疲労寿命、耐食性が重視されますが、いずれも CNC 加工の 316L に特有の小さなマルテンサイト体積分率によって大きく影響されません。ステンレススチール ロッドエンドまたは 球面すべり軸受 は、材料科学から期待されたとおりに機能します。
磁石テストはスクリーニング ツールであり、グレード識別テストではありません。冷間加工された 304 部品は磁性があると検査されるため、磁石検査では 304 がオーステナイトであると最終的に特定されません。 304 と 316L を区別することはできません。また、許容される加工後の変形と本物の間違ったグレードの代替品を区別することもできません。グレードの検証が重要な場合は、316L などの低炭素ステンレス グレードの炭素を確実に測定できる OES または別の方法を使用してください。 XRF は一般的な合金のスクリーニングに役立ちますが、炭素は測定できないため、それだけでは部品が 316 であるか 316L であるかを確認できません。磁石だけでは、マルテンサイトが存在すること以外は何も証明できません。
加工後の磁気が問題になる場合
3 つの用途カテゴリでは、最終部品の低透磁率が真に必要とされます。
MRI および医療画像処理環境は最も要求が厳しいものです。 MRI およびその他の磁気共鳴アプリケーションでは、厳密な磁気特性要件が課される場合がありますが、許容限度は、デバイス、磁界の強さ、勾配条件、および特定の MR ラベルまたはテストプロトコルによって異なります。これらの用途では、完成した部品を一般的な経験則ではなく、実際の MRI 仕様に照らして評価する必要があります。これらの用途の部品は、機械加工後に溶体化処理してオーステナイト組織を復元する必要があります。
磁粉検査 (MPI) 装置および高感度磁気検出システムには、非磁性のハウジングおよび構造コンポーネントが必要です。機械加工部品のひずみ誘起マルテンサイトにより、これらのシステムにバックグラウンド ノイズが発生します。
下流に磁気分離システムを備えた食品および医薬品の処理ラインは、あまり目立たないケースです。生産ラインで磁気分離器を使用して製品の流れから鉄汚染を除去する場合、測定可能な強磁性特性を持つ機械加工されたステンレス部品から小さな粒子が放出され、誤検知を引き起こしたり、検出されずに通過したりする可能性があります。これらの設備では、製品の流れと接触するすべてのステンレス部品の加工後の磁気状態が有効な仕様パラメータとなります。
非磁性挙動の回復: 溶体化アニーリング
アプリケーションで機械加工後に非磁性ステンレスが必要な場合、解決策は溶体化焼き鈍しです。つまり、1,040 ~ 1,100°C に加熱して急速に焼き入れします。これによりマルテンサイト相が溶解し、完全にオーステナイトの FCC 構造が復元されます。部品の透磁率は 1.003 ~ 1.005 付近に戻ります。
トレードオフは機械的なものです。溶体化焼鈍は機械的特性を大幅に低下させます。焼鈍した 304 の引張強度は 700 MPa から約 500 MPa に低下する可能性があります。アニーリング前に寸法公差と表面仕上げが確立されている精密機械加工コンポーネントの場合、熱処理サイクル中の歪みもリスクとなります。薄肉部品や公差が狭い穴では、反りを防ぐために焼きなまし中に治具によるサポートが必要です。
非磁性挙動と機械的強度の両方が重要なコンポーネントの場合、材料選択の答えは、事後焼きなましではなく、より安定したオーステナイトグレードから始めることです。 316LN のような高級ニッケル グレードや窒素合金グレードは、加工後の熱処理を必要とせずに、機械加工を通じて非磁性に近づけることができます。
部品を受け取った場合の意味
機械加工されたステンレス部品が機械加工表面に軽度の磁気吸引力を伴って到着し、材料認証により 316L の化学的性質が確認された場合、その部品には欠陥はありません。磁性は機械加工プロセスで予期される結果です。
未加工の表面を含む部品全体にわたって磁気吸引力が強い場合、それは別の信号です。完全なフェライト材料 (430 など) またはマルテンサイト材料 (410 など) はこの挙動を示します。その場合、部品を受け入れる前に OES または XRF による材料検証が保証されます。
区別は重要です。機械加工された部品上の局所的な表面磁性は冶金学です。コンポーネント全体にわたって均一な強力な磁性が得られるため、グレードの代替となる可能性があります。別の扱いをしてください。
Profab Machine は精密を製造しますCNC コンポーネント。機械加工後に透磁率の制御が必要な用途については、お客様の仕様に合わせて不動態化処理およびグレード選択のガイダンスを検討することができます。
