
メンテナンスのルーチンの中には、エンジニアリングのふりをした貨物崇拝の儀式もあります。 3 か月ごとに ボールジョイント にグリースを塗布することもその 1 つです。予防整備はきちんとされているようです。多くのアプリケーションでは、まさにそのとおりです。しかし、ステンレス鋼の ボールジョイント では、一定の間隔でグリスを追加する反射神経が、関節を実際に維持しているものを誤解しており、場合によってはグリスが問題であることもあります。
2 年間、四半期ごとにジョイントに忠実にグリースを塗布することを考えてください。その後、固着したり、表面が著しく粗くなったり、関節が硬くなって回復しなくなります。事後の責任は潤滑不足にあります。交換にはグリスをさらに追加します。このサイクルが繰り返されます。
これらのケースのほとんどで、実際に起こったことは、グリースが対処できないメカニズムによってジョイントが破損したか、グリース自体が摩耗を促進する汚染物質を引き付けていたことです。修正は単なるメンテナンスではありません。ステンレス ボールジョイント が実際にどのような原因で失敗するのかを理解することです。
ステンレス ボールジョイント が実際にどのように劣化するか
炭素鋼 ボールジョイント は錆ジャッキングによって腐食します。酸化鉄が形成され、ソケット内で膨張し、ボールを機械的にロックします。解決策は、湿気を排除するための潤滑、あるいはより良い方法としては、ステンレスに切り替えることです。
ステンレス ボールジョイント は同じように腐食しません。それを担うのが酸化クロム不動態皮膜です。代わりに、それらが失敗するのは別のメカニズムのセットであり、そのメカニズムを誤って認識すると、メンテナンス プログラムが失敗します。
フレッティング これは、ほとんどのメンテナンス チームが名前を認識していない最初のメカニズムです。これは、荷重がかかった 2 つの金属表面が互いに非常に小さな繰り返し振動運動を受けるときに発生します。その動きは視覚的に明らかになるには小さすぎて、多くの場合わずか数十ミクロンですが、サイクルごとに各接触点の保護酸化物層が摩耗するのに十分です。ステンレスのフレッチングでは酸化鉄ではなくクロムに富んだ酸化物が生成されるため、形成される破片は細かい濃い灰色または黒色の酸化物粉末であり、赤錆とは異なります。湿気への曝露とは関係がありません。それは乾燥した空気で起こります。潤滑は、摩擦を軽減し、研磨破片を生成する酸化を抑制する膜を作成することにより、フレッチングを軽減します。しかし、間違った潤滑剤を使用したり、潤滑剤の保持が不十分であると、症状が悪化します。
工学文献によれば、 イライラする、この機構は、高い接触応力下で角振動が非常に小さいジョイントで特に攻撃的です。これは、振動機器、アクチュエーター リンケージ、およびコンベア システムの多くの構造 ボールジョイント の動作条件とまったく同じです。
かじりは 2 番目のメカニズムであり、炭素鋼出身のエンジニアを驚かせる点でステンレス鋼に特有のものです。 2 つのステンレス鋼の表面が荷重を受けて互いに接触すると、接触点の不動態酸化皮膜が局所的に破壊される可能性があります。露出した金属表面、特にオーステナイト グレード (316、304) は、圧力下で冷間溶接される傾向があります。ジョイントが動こうとすると、きれいに滑らずに溶接が裂けてしまいます。損傷は累積的です。各サイクルでより多くの引き裂かれた金属と破片が生成され、接触形状が劣化し、完全にロックされるまで関節が徐々に硬くなります。 2205 のような二相グレードは、耐かじり性が大幅に向上しています。フェライトとオーステナイトの混合微細構造が接着溶接メカニズムを遮断するため、高負荷の連接作業における金属同士の接合には、2205 が 316 よりも優れた材料選択となります。
かじりは、主に金属と金属のステンレス アセンブリで問題になります。 PTFE で裏打ちされたジョイントでは、ボールが金属ハウジングに直接接触しないため、この問題は発生しません。この違いは、ジョイントをどのように維持するかに関して非常に重要です。
汚染摩耗は 3 番目のメカニズムであり、メンテナンス ルーチン自体によって引き起こされるか悪化することがよくあります。浮遊粒子、プロセスダスト、または研磨媒体のある環境では、外部グリースがトラップとして機能します。ジョイントの外側のグリース膜に粒子が集まります。これらの粒子は関節運動中にソケットに引き込まれます。ソケット内では、あらゆる動きごとにボールの表面に作用する研磨ペーストになります。最小限の潤滑できれいに動作するはずのジョイントには、独自のメンテナンス グリースが塗布されています。
PTFE 行付き ボールジョイント: 「メンテナンスフリー」の実際の意味
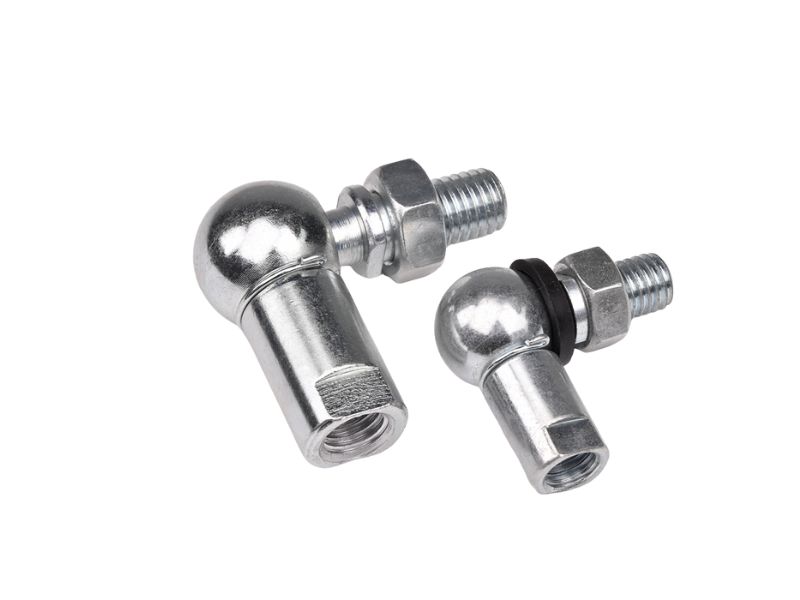
産業用および海洋用途向けに設計されたほとんどのステンレス製 ボールジョイント は、ボールとハウジングの間に PTFE ライナーを使用しています。ライナーの素材は、ボールからの圧縮荷重に耐えながら、接触面での非常に低い摩擦を実現する複合材料です。 PTFE ライナー付きジョイントは、ライナー自体が潤滑を提供するため、メンテナンスフリー と評価されます。ボールは金属に接触しません。 PTFEに乗っています。
PTFE でライニングされたジョイントに塗布された外部グリースは、接触界面に浸透しません。 PTFE はすでに存在します。グリースはソケットの外側に溜まりますが、そこでは何の保護も果たさず、環境中に存在するあらゆる汚染物を集めます。クリーンな環境では、これは単なる無駄です。プロセスダスト、微粒子、またはスプレーによる汚染のある環境では、積極的に逆効果になります。
PTFE ライナーには 2 つの実際のサービス制限があります。 1つ目は温度です。標準の PTFE 複合ライナーの定格温度は約 163°C (325°F) です。それを超えると、ライナーが柔らかくなり、圧縮能力が低下し、摩耗が加速します。高温用途では、PTFE ライニング ジョイントよりも、適切な高温グリースを使用したメタル オン メタル ジョイントの方が正しい選択です。
2 番目の制限は圧縮荷重です。 PTFE ファブリック ライナーのピーク静的圧縮限界は特殊グレードで 275 MPa に達しますが、繰り返し荷重下での動的限界は大幅に低く、標準的な工業設計では通常 70 ~ 140 MPa の範囲になります。ダイナミックレンジの上限で一貫して動作すると、ライナーの摩耗が加速します。検査間隔は、ピーク静的数値ではなく、ライナーの特定の動的定格に対する実際の荷重を反映する必要があります。
通常使用時の PTFE ライニングステンレス ボールジョイント の場合、メンテナンス作業は潤滑ではありません。これは、ライナーの状態と寸法クリアランスの定期的な検査であり、特にライナーの摩耗率が重要な繰り返し荷重がかかる用途では重要です。
PTFE ライニングとメタルオンメタル: 完全に異なるメンテナンス ロジック
- PTFE 裏地付きジョイント:設計によるメンテナンスフリー。外部グリースが接触面まで到達しない。定期的にライナーの摩耗と寸法クリアランスを検査します。
- メタルオンメタルステンレスジョイント:かじりを防止し、フレッチングを管理するには潤滑が必要です。間違った種類の潤滑剤を使用したり、汚れた環境でグリースを過剰に塗布すると、研磨剤による汚染が発生します。
- 不一致:PTFE でライニングされた接合部を金属対金属潤滑スケジュールで処理すると、労力が無駄になり、汚染が発生する可能性があります。
メタルオンメタルステンレス: グリースが役立つ場合と役に立たない場合
メタルオンメタルステンレス ボールジョイントには潤滑が必要です。これがないと、荷重下での焼き付きのリスクが現実となり、振動条件下でのフレッチング摩耗率が PTFE ライニング設計よりも大幅に高くなります。しかし、ここでの潤滑には、ほとんどのメンテナンス プログラムが認識しているよりも狭い正しい仕様があります。
潤滑剤は 2 つのことを同時に達成する必要があります。それは、接触応力下でステンレス表面間の膜を維持することと、研磨性汚染物を引き寄せて保持しないことです。これらの要件は、場合によっては相互に対立することがあります。
重くて粘着性のあるグリースは効率的に汚染を保持します。清潔な室内環境では問題ありません。定期的な洗浄が行われる食品加工施設、海水の飛沫がかかる海洋用途、または微細な粉塵が発生する農業環境では、高粘度のグリースが数週間にわたって汚染スポンジとなります。その結果は、まさに前述した研磨ペーストの問題となります。
グリースを過剰に塗布すると、これがさらに悪化します。ジョイントの接触面に保持できる量を超えるグリースが塗布されると、余分なグリースが外部表面に残り、環境にさらされます。グリースを増やしてもボールレース接触部の皮膜は改善されません。汚染トラップ領域が増加します。
グリースの種類は量と同じくらい重要です。金属対金属ステンレスの場合、PTFE ベースのグリースは、石油ベースの化合物のような粘着性がなく、高い接触応力下でも膜の完全性を維持するため、うまく機能します。二硫化モリブデン (MoS2) ドライフィルム潤滑剤は、グリースが汚染を引き寄せる可能性があるが、それでも界面のかじりに対する保護が必要な用途に効果的です。 1 つの注意点: MoS2 の硫黄含有量は、湿潤で塩化物が豊富な条件、特に高温および接触圧力が高い環境でステンレスと組み合わせると腐食リスクを高めます。これは、ステンレスおよびニッケル合金における硫黄誘起応力腐食の原因として文書化されています。このような環境では、グラファイトベースまたは特殊な PTFE ドライ フィルムがより安全な選択です。
避けるべきこと: シリコーン グリースは、メタル オン メタルの典型的な接触応力下では耐荷重能力が低く、かじり防止には適していません。石油ベースのグリースは、食品グレードの用途には適合しません (NSF H1 または H2 潤滑剤が、食品グレードの用途に適した仕様です)。最初に接合部を洗浄せずに潤滑剤の種類を混合すると、熱により分離し、不均一な被覆が残る不適合な組み合わせが生じる可能性があります。
正しいメンテナンス プロトコル
間隔を設定する前に、どのタイプのジョイントが使用されているか、また実際にどのような障害モードの影響を受けやすいかを特定してください。以下の表はその決定をまとめたものです。
| ジョイントタイプ | 一次障害モード | 潤滑は必要ですか? | 推奨潤滑剤 | 検査フォーカス |
|---|---|---|---|---|
| PTFE ライニングステンレス (標準サービス) | ライナー摩耗、圧縮疲労 | いいえ | 不要 | ライナーの厚さ、関節クリアランス |
| PTFE ライニングステンレス(ハイサイクル) | 加速ライナー摩耗 | いいえ | 不要 | 寸法摩耗率とサイクル数 |
| メタルオンメタルステンレス(クリーン環境) | かじり、振動によるフレッチング | はい | PTFE系グリース | 表面状態、関節抵抗 |
| メタルオンメタルステンレス (汚れた/湿った環境) | 汚染されたグリースによる摩耗 | はい (限定) | PTFE ドライフィルムまたはグラファイト (海洋);ドライ/ダーティのみの MoS2 | ソケット内の汚染、表面の傷 |
| メタルオンメタルステンレス (食品グレード) | かじり、規制遵守 | はい | NSF H1 食品安全グリース | 潤滑油の状態、再給油間隔 |
| メタルオンメタルステンレス (高温) | PTFE 範囲を超えるフレッティング、酸化 | はい | 高温 MoS2 またはグラファイトベース | 表面変色、関節あり |
ほとんどのメンテナンス プログラムではスキップされる 2 つの実用的な追加:
再注油する前に清掃してください。金属と金属の接合部の汚染されたグリースの上に新しいグリースを塗布しても、古い材料は洗い流されません。薄められますが、研磨粒子はまだ残っています。汚染が予想される用途では、再梱包する前にソケットをフラッシュするのが正しい手順です。実際には、これが行われることはほとんどないため、汚れた環境でスケジュールに従ってグリースを再注入すると、ジョイントの寿命が予想よりも長くならないことがよくあります。
潤滑の有無だけでなく、関節抵抗もチェックしてください。ジョイントに十分にグリースが塗られていても、かじりまたはフレッチングによる損傷の初期段階が進行している可能性があります。検査ごとに関節抵抗を簡単に手作業でチェックし、ベースラインと比較することで、関節が固着する前に進行性の硬化を検出します。グリースニップルが満杯であることは、健康状態を示すものではありません。
メンテナンス開始直前にデザインを取得する
ステンレス ボールジョイント の最も効果的なメンテナンスの洞察は、メンテナンス スケジュール全体の上流にあります。アプリケーションが最初から正しいジョイント タイプを指定していれば、メンテナンスの負担は大幅に軽減されます。
PTFE 裏地付きステンレス ボールジョイント は、かじりのリスクを排除し、金属と金属の接触をなくすことでフレッティングを軽減し、潤滑スケジュールを必要としません。同等の金属同士の接合よりもコストが高くなります。汚染が存在する、アクセスが難しい、または潤滑の一貫性を保証するのが難しいあらゆる用途において、メンテナンス スケジュールが管理するために存在する故障モードを排除することで、総ライフサイクル コストを削減します。
高温、極度の負荷、またはその他の制約によって PTFE ライナーが不適切となる用途の場合、明確に指定された潤滑剤の種類、塗布量、および検査間隔を備えたメタル オン メタル ステンレス ジョイントは、その場限りの「忘れずにグリースを塗布する」アプローチで管理される同じジョイントよりも優れたパフォーマンスを発揮します。
ステンレス ボールジョイント では潤滑が重要です。それは主な変数ではありません。 PTFE で囲まれたジョイントの場合、これは変数ではありません。メタル・オン・メタルの設計では、潤滑剤の種類は量よりも重要であり、メンテナンス間隔は、ジョイントが実際に適切に機能していることを確認することよりも重要です。
Profab Machine は、316、316L、および 2205 両面タイプの PTFE ライニング構成とメタルオンメタル構成の両方で、DIN ISO 12240-4 およびカスタム図面に機械加工された精密ステンレス鋼 ボールジョイント を製造しています。正しいジョイント仕様がメンテナンス計画と同じくらい重要であるアプリケーションの場合、 ステンレススチール ボールジョイント 範囲は、文書化された設計パラメータを備えた標準構成とカスタム構成をカバーします。
